
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-19 Origen: Sitio


La falla prematura del sello causa enormes dolores de cabeza a los operadores industriales. El tiempo de inactividad no planificado detiene por completo las líneas de producción. Las fugas de fluidos también crean graves riesgos de seguridad en la fábrica. Estos fallos rara vez se deben a defectos de fabricación. Ocurren abrumadoramente debido a técnicas de instalación inadecuadas. Los protocolos de mantenimiento inadecuados también desempeñan un papel importante en la degradación temprana. Los ingenieros suelen pasar por alto procedimientos de manipulación cruciales durante las operaciones de montaje de rutina.
Necesitamos un enfoque estandarizado para el manejo de sellos. La preparación adecuada de las glándulas y controles ambientales precisos son esenciales. Estas prácticas cuidadosas minimizan el tiempo medio entre fallas (MTBF). La implementación de procedimientos estrictos ahorra importantes horas de trabajo y previene la pérdida de líquidos.
Este artículo proporciona un tutorial basado en evidencia para operadores y técnicos. Aprenderá sobre los protocolos de ejecución y verificación previos a la instalación. También cubrimos en detalle las técnicas de control de calidad posteriores a la instalación. Finalmente, exploramos estrategias de mantenimiento del ciclo de vida para proteger sus equipos críticos.
Las herramientas son importantes: nunca utilice herramientas afiladas o abrasivas; Exija selecciones de latón, plástico o juntas tóricas especializadas.
La lubricación es una verificación doble: los lubricantes deben reducir la fricción de la instalación y al mismo tiempo seguir siendo químicamente compatibles tanto con el elastómero como con el medio del sistema.
Controle el estiramiento: expandir una junta tórica más allá del 50 % de su diámetro interior durante la instalación corre el riesgo de deformación permanente y microdesgarro.
Verifique antes de presurizar: las verificaciones visuales posteriores a la instalación para detectar torceduras son fundamentales para prevenir fallas en la espiral bajo cargas dinámicas.
Primero revise el casquillo, la ranura y las superficies circundantes. El estado del hardware afecta directamente la longevidad del sello. Observe atentamente si hay rebabas de mecanizado a lo largo de los bordes del metal. Compruebe si hay bordes afilados alrededor de la ranura de sellado. Identifique cualquier chaflán inadecuado en los componentes acoplados. Estos pequeños defectos cortan fácilmente el elastómero durante el montaje. Las superficies metálicas lisas evitan cortes microscópicos. Debe verificar los requisitos de acabado de la superficie antes de continuar. Las superficies rugosas actúan como papel de lija contra los sellos dinámicos. Los acabados lisos garantizan que la goma se asiente correctamente sin abrasión.
No utilice destornilladores estándar para las tareas de instalación. Los destornilladores poseen esquinas afiladas y bordes duros. Perforan fácilmente materiales de caucho sensibles. Recomendamos utilizar herramientas de cara blanda en su lugar. Las púas de latón y plástico funcionan mejor para la extracción y el asiento. Debe utilizar casquillos de instalación para ejes roscados. Los conos de plástico ayudan a pasar los sellos de forma segura sobre estrías afiladas. Estas herramientas especializadas protegen el elastómero de daños mecánicos. El uso de herramientas adecuadas elimina marcas accidentales durante el montaje de rutina.
Confirme el material exacto de la junta tórica antes de comenzar el proceso. El nitrilo, el Viton y el EPDM presentan propiedades de rendimiento completamente diferentes. Asegúrese de que el material elegido coincida exactamente con las especificaciones de ingeniería. Verifique minuciosamente los requisitos del entorno operativo. Verifique los límites de temperatura superior e inferior. Evalúe la exposición química esperada en el sistema de fluidos. Hacer coincidir el elastómero con el medio ambiente evita una degradación temprana. Instalar el polímero incorrecto garantiza una rápida falla catastrófica.
Tipo de herramienta |
Materiales de construcción |
Clasificación de seguridad |
Caso de uso principal |
|---|---|---|---|
Destornillador estándar |
Acero endurecido |
Peligroso |
Nunca lo use para sellos |
Selección especializada |
Latón / Plástico blando |
Excelente |
Extracción y asiento |
Cono de instalación |
Compuesto liso |
Excelente |
Pasando por encima de los hilos |
Manga de Mylar |
Película fina de polímero |
Muy bien |
Cubriendo estrías afiladas |
Paso 1: Compatibilidad química y lubricación. Aplique una fina película de lubricante aprobado. Cubra uniformemente la junta tórica y el hardware correspondiente. La lubricación reduce drásticamente la fricción durante el proceso de asiento. Las instalaciones en seco siguen siendo muy riesgosas para la mayoría de las aplicaciones industriales. Utilice instalaciones en seco únicamente cuando la contaminación represente un riesgo de cumplimiento estricto. Los sistemas de oxígeno y los dispositivos médicos especializados requieren un montaje completamente seco. Para sistemas de fluidos estándar, la lubricación adecuada es esencial para una seguridad Instalación de junta tórica . Siempre verifique la compatibilidad del lubricante antes de la aplicación. Las grasas incompatibles provocan una hinchazón inmediata de la goma.
Paso 2: Manejo del alargamiento (límites de estiramiento). Estire suavemente la junta tórica de manera uniforme a lo largo de su circunferencia. Utilice ambas manos para distribuir la fuerza de estiramiento. No exceda un estiramiento del 50% del diámetro interno. Ir más allá de este límite mecánico rompe las cadenas internas de polímeros. El estiramiento excesivo provoca una deformación permanente. También crea desgarros microscópicos a lo largo del radio exterior. Las secciones pequeñas requieren un manejo aún más cuidadoso. Tómate tu tiempo para expandir la goma lentamente.
Paso 3: tiempo de recuperación. Los elastómeros necesitan un tiempo adecuado para recuperar su forma. Deja que la memoria vuelva a sus dimensiones originales de forma natural. Haga esto antes de ensamblar los componentes coincidentes. Apresurarse en este paso provoca pellizcos severos en la glándula. La goma desplazada queda atrapada entre las piezas metálicas de cierre. Espere unos minutos para que se recupere dimensionalmente por completo. Este período de espera evita cortes accidentales durante el apriete final de los pernos.
Paso 4: Asentar sobre roscas y estrías. Nunca empuje goma sin protección directamente sobre hilos desnudos. Los hilos metálicos cortan los elastómeros con extrema facilidad. Exija el uso de cinta adhesiva sobre áreas afiladas. Las fundas de Mylar también ofrecen una excelente protección de la superficie. Los conos de instalación funcionan perfectamente para tareas de montaje repetitivas. Estas sencillas herramientas evitan que se corte durante el asentamiento final. Deslice el sello suavemente sobre la barrera protegida. Retire la barrera solo después de que el anillo haya superado la zona de peligro.

Inspeccione de cerca la junta tórica asentada para detectar cualquier torsión. Las comprobaciones visuales de alineación evitan que el equipo falle repentinamente. El anillo debe quedar perfectamente plano dentro de la cavidad. Debe descansar uniformemente en su ranura designada. Un perfil torcido esencialmente garantiza una falla en espiral. Esta falla ocurre rápidamente bajo cargas de presión dinámica. Utilice un pequeño espejo de inspección para ver ángulos ocultos. Asegúrese de que la línea de asientos permanezca perfectamente uniforme en toda la circunferencia. Cualquier onda visible indica una instalación torcida.
Verifique todos los posibles puntos de pellizco antes de cerrar la carcasa. Asegúrese de que la sección transversal no sobresalga excesivamente por encima del casquillo. Las protuberancias se cortan durante el montaje final del hardware. El contacto de metal con metal destruye instantáneamente el caucho que sobresale. Verifique cuidadosamente los espacios libres antes de bloquear el hardware. Pase una sonda de plástico suave a lo largo del espacio. Confirme que la goma quede completamente debajo de la superficie de contacto del metal. Este paso de validación evita la destrucción instantánea al inicio.
Introduzca gradualmente presión del sistema en las líneas de fluido. Asiente el sello lentamente bajo condiciones controladas. Verifique la compresión inicial antes de autorizar la operación a carga completa. Los picos repentinos de presión hacen estallar fácilmente los anillos desalojados. Las pruebas graduales permiten que el elastómero se ajuste correctamente. Empuja la goma hacia los microhuecos del hardware metálico. Supervise el conjunto para detectar fugas menores durante esta fase inicial. Detectar una pequeña fuga a tiempo evita reventones masivos más adelante. Utilice pruebas de caída de presión cuando estén disponibles.
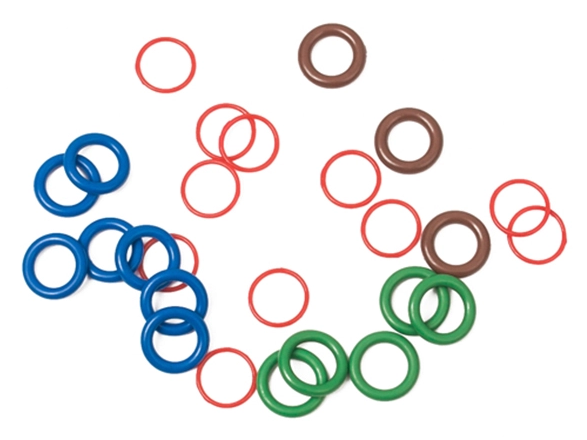
Proteja adecuadamente las juntas tóricas instaladas y de repuesto contra daños ambientales. La luz ultravioleta degrada los polímeros industriales muy rápidamente. El ozono de los motores eléctricos cercanos provoca un rápido agrietamiento de la superficie. Los ciclos de temperaturas extremas también aceleran significativamente la degradación del polímero. Guarde los sellos de repuesto en bolsas de almacenamiento oscuras y herméticas. Controle la temperatura ambiente en su instalación de almacenamiento. Una gestión adecuada del inventario evita el envejecimiento prematuro antes de la implementación. Siguiendo un exhaustivo La guía de mantenimiento prolonga drásticamente la vida útil de su hardware. Rote su inventario de focas para utilizar primero las más antiguas.
Establezca ventanas de mantenimiento preventivo para sus instalaciones. Inspeccione los sellos dinámicos periódicamente según un cronograma estricto. Mire de cerca para ver si se aplanan a lo largo de los bordes interior y exterior. El aplanamiento indica una compresión avanzada. Compruebe si hay hinchazón o decoloración química inesperada. Las juntas hinchadas pierden por completo su resistencia mecánica. Programe los reemplazos antes de que estos problemas visibles provoquen fugas activas de fluido. El registro de estas inspecciones ayuda a predecir con precisión las tasas de fallas futuras. La consistencia en la inspección produce una mayor confiabilidad.
Defina cuidadosamente los disolventes de limpieza seguros para sus técnicos. Los períodos de mantenimiento requieren protocolos de limpieza adecuados. Nunca utilice disolventes industriales fuertes de forma arbitraria en juntas selladas. Los disolventes destruyen rápidamente los elastómeros sensibles como el EPDM. El neopreno también reacciona mal a los lavados químicos agresivos. Utilice soluciones de jabón suave al limpiar los componentes circundantes. Siempre verifique la compatibilidad del solvente antes de limpiar cerca de áreas selladas. Limpie los residuos químicos inmediatamente para proteger la goma. Eduque a su equipo de mantenimiento sobre los peligros de los solventes.
La falla en espiral ocurre con frecuencia en aplicaciones mecánicas dinámicas. Hacer rodar la junta tórica por un eje causa directamente este problema. La goma se retuerce en lugar de deslizarse suavemente a lo largo del metal. Resuelva esto aplicando la lubricación adecuada cada vez. Utilice siempre una técnica de empuje recto para sellos dinámicos. Nunca gire el elastómero hasta su posición con los pulgares. Un anillo torcido eventualmente se romperá por la fricción. Entrene a los ensambladores para que empujen uniformemente en todos los lados.
La extrusión y el mordisco arruinan los sistemas de fluidos de alta presión. Los espacios de separación excesivos causan estas fallas específicas. Los picos de presión inesperados fuerzan al caucho a entrar en pequeños espacios mecánicos. Los bordes metálicos afilados muerden el elastómero con el tiempo. Audite las tolerancias de su hardware con frecuencia para evitar esto. Introduzca anillos de respaldo especializados para cerrar grandes espacios libres. Los anillos de respaldo soportan la alta presión mejor que los elastómeros estándar. Mantienen la goma más blanda contenida de forma segura dentro de la ranura.
Los daños en la instalación a menudo aparecen como raspaduras físicas. El raspado deja microcortes visibles en la superficie de sellado exterior. Forzar el anillo sobre roscas afiladas provoca directamente este daño. Debe utilizar un cono protector durante el montaje. La eliminación de los puntos de contacto afilados detiene el raspado por completo. No ignore los pequeños rayones en la superficie de goma. Incluso los cortes microscópicos se convierten en grandes vías de fuga bajo alta presión. Deseche siempre los sellos que muestren signos de desgaste en la superficie.
Tipo de falla |
Síntoma visual |
Causa principal |
Acción preventiva |
|---|---|---|---|
Fracaso en espiral |
Cortes diagonales profundos |
Rodando durante la instalación |
Utilice el método de empuje recto |
Extrusión |
Bordes desconchados o deshilachados |
Espacio libre excesivo |
Instalar anillos de respaldo rígidos |
esquivar |
Rebanadas en la superficie exterior |
Hilos/estrías afilados |
Utilice fundas o conos de Mylar |
Conjunto de compresión |
Superficies planas en los lados |
Exposición al calor extremo |
Material elastómero mejorado. |
Un rendimiento de sellado adecuado requiere una cuidadosa atención a los detalles. Debe alinear la ciencia de los materiales con estrictos procedimientos de instalación. Evalúe sus flujos de trabajo de mantenimiento actuales hoy. Compárelos con estas líneas de base de ingeniería específicas. Capacite a sus técnicos sobre estos protocolos de manipulación de inmediato. La coherencia evita tiempos de inactividad inesperados del equipo.
Consulte a ingenieros de sellado para aplicaciones industriales de alto riesgo. Las temperaturas extremas exigen conocimientos especializados sobre materiales. Los productos químicos agresivos requieren una selección precisa de polímeros. Verifique minuciosamente el diseño de su casquillo antes de la producción en masa. Verifique la tolerancia de apilamiento para evitar la extrusión a alta presión. La selección de materiales personalizada evita fallas catastróficas del equipo. Tomar estas medidas garantiza el éxito operativo a largo plazo.
R: La práctica de ingeniería estándar exige el reemplazo de las juntas tóricas al momento del desmontaje. Los sellos usados desarrollan rápidamente una compresión invisible. También acumulan abrasiones microscópicas durante su vida operativa. Reutilizarlos aumenta significativamente el riesgo de fugas repentinas de presión. Instale siempre un sello nuevo para garantizar la integridad adecuada del sistema.
R: Generalmente limite el estiramiento a un aumento temporal del 50% del diámetro interno. Este límite evita la deformación permanente del polímero. Las secciones más pequeñas requieren límites aún más estrictos. Estirar demasiado los anillos pequeños provoca microdesgarros irreversibles. Estire siempre uniformemente utilizando herramientas de instalación especializadas.
R: Haga una referencia cruzada del aceite base del lubricante con el tipo de elastómero. Las tablas de compatibilidad química son esenciales aquí. Nunca utilice grasa a base de silicona en una junta tórica de silicona. La grasa se hinchará y destruirá el sello por completo. Siempre verifique la compatibilidad antes de la aplicación.


