
Просмотры: 0 Автор: Редактор сайта Время публикации: 23 июля 2026 г. Происхождение: Сайт


Ошибка в одном размере в недорогом уплотнительном компоненте обычно приводит к катастрофическому простою системы, серьезной потере жидкости и огромным перерасходам средств на техническое обслуживание. В промышленном проектировании финансовые последствия неудачи машинное уплотнение непропорционально дорого по сравнению со стоимостью самой детали. Основная инженерная задача заключается в определении точных размеров уплотнений в условиях глобализации производства. Использование британских размеров AS568 вместо настоящих метрических размеров приводит к неравномерному сжатию, рискам выдавливания и неизбежным утечкам. Настоящее руководство служит основой технической оценки для выбора, определения размеров и указания правильных Метрическое уплотнительное кольцо . Понимая точные требования к размерам, международные стандарты и свойства материалов, инженеры могут обеспечить долгосрочную целостность и надежную работу в сложных промышленных приложениях.
Точность не подлежит обсуждению: настоящие метрические уплотнительные кольца определяются точными измерениями поперечного сечения (CS) и внутреннего диаметра (ID) в миллиметрах; полагаться на «наиболее подходящее» имперское преобразование ставит под угрозу целостность печати.
Стандарты определяют производительность: Соблюдение международных стандартов (ISO 3601, ISO 6149, DIN 3771) обеспечивает единообразие конструкции сальника и допусков оборудования.
Материал соответствует окружающей среде. Выбор подходящего эластомера (нитрил, витон, ПТФЭ, силикон) требует оценки постоянной рабочей температуры, химического воздействия и давления в системе.
Совместимость оборудования. Эффективность метрического уплотнительного кольца зависит от соответствующего размера канавки; Правильная конструкция сальника предотвращает сбои при экструзии и сжатии.
Оглавление
Основная функция метрического уплотнительного кольца — действовать как надежный барьер, блокируя утечку газов или жидкостей в механических системах. При сжатии между двумя или более поверхностями эластомер деформируется, заполняя полость. Эта деформация создает физический барьер с нулевым зазором, который сдерживает давление в системе. Эффективность этого барьера полностью зависит от начального сжатия, приложенного во время сборки, и способности материала сохранять это внешнее усилие, воздействующее на сопрягаемое оборудование с течением времени.
Инженеры должны различать приложения, в которых эти компоненты служат статическими прокладками, и где они действуют как активные уплотнительные элементы. В качестве статических прокладок они фиксируют соединения труб, трубок и фланцевых соединений там, где между сопрягаемыми поверхностями нет относительного движения. Фурнитура просто соединяется болтами, сжимая эластомер в фиксированном положении. Напротив, активные уплотнительные элементы работают в динамических гидравлических и пневматических компонентах. Эти уплотнения постоянно приспосабливаются к колебаниям давления, механическому движению и тепловому расширению, что требует гораздо более высокой степени точности как при выборе материала, так и при механической обработке.
Условия эксплуатации диктуют подход к проектированию машинного уплотнения . Практический опыт показывает, что применение принципов статического проектирования к динамическому приложению гарантирует преждевременный отказ.
Статические уплотнения. Эти применения требуют осевого и радиального сжатия. Примеры включают сверхпрочные фланцы, резьбовые заглушки и трубные фитинги высокого давления. Поскольку движение отсутствует, статические уплотнения могут выдерживать более высокий процент сжатия (часто до 30%) и более твердые материалы без риска абразивного износа. Основной задачей является предотвращение экструзии под высоким статическим давлением.
Динамические уплотнения. К ним относятся возвратно-поступательные, колебательные и вращательные устройства, такие как поршни гидравлических цилиндров, пневматические штоки и вращающиеся валы. Критерии оценки динамических уплотнений должны учитывать трение, тепловыделение и износостойкость. Процент сжатия обычно поддерживается ниже (от 10% до 15%), чтобы минимизировать трение, что требует точных допусков сальника и специальной смазки для поддержания уплотнения без разрыва эластомера.
Установление базовых показателей успеха является обязательным для долгосрочной эффективности. Оптимальное сжатие обычно составляет от 10% до 30%, в значительной степени в зависимости от того, является ли приложение статическим или динамическим. Управление трением требует тщательного выбора материала и спецификации качества поверхности оборудования — обычно для динамических поверхностей требуется среднеквадратическая чистота поверхности от 16 до 32 микродюймов. Наконец, долговременная стабильность размеров гарантирует, что эластомер устойчив к сжатию и сохраняет свою уплотняющую силу в течение тысяч часов работы, даже при экстремальных температурных циклах.
Точные измерения и технические характеристики составляют основу механической надежности. Настоящий метрический компонент разработан специально для метрического оборудования, и понимание его номенклатуры является первым шагом в правильной спецификации. Догадки на этапе измерения приводят непосредственно к утечкам жидкости в цехах завода.
Стандартная номенклатура метрических уплотнительных колец выражается как внутренний диаметр (ID) x поперечное сечение (CS) в миллиметрах. Например, обозначение 50,00 x 3,00 означает внутренний диаметр 50 мм и CS 3 мм. Точность имеет первостепенное значение; Поперечное сечение 3,00 мм функционально отличается от поперечного сечения 3,53 мм (британская система AS568).
Точное измерение этих размеров требует надлежащего инструмента и методологии. Следуйте следующей последовательности, чтобы обеспечить точные измерения в полевых условиях:
Тщательно очистите эластомер, чтобы удалить всю гидравлическую жидкость, смазку и мусор.
Используйте прецизионные цифровые штангенциркули, чтобы слегка измерить поперечное сечение (CS). Не сжимайте резину губками суппорта.
Для определения внутреннего диаметра (ID) небольших уплотнений сдвиньте компонент вниз по калибровочному конусу уплотнительного кольца до тех пор, пока он не ляжет естественным образом, не растягиваясь.
Для идентификаторов большого диаметра оберните ленту Pi по внутренней окружности, чтобы получить точные показания.
Сверьте измерения со стандартной метрической таблицей размеров, чтобы подтвердить точную спецификацию.
Важнейшее правило во время измерения – избегать растяжения эластомера. Растяжение искусственно уменьшает сечение и приводит к неточным показаниям, что приводит к закупке запасных частей меньшего размера.
Стандартные протоколы заказа объединяют данные о размерах со спецификациями материалов. Типичный промышленный номер детали может включать внутренний диаметр, CS, состав материала (например, NBR, FKM) и твердость по Шору А. Например, «50x3-FKM-75» указывает внутренний диаметр 50 мм, CS 3 мм, материал Viton и твердость по твердости 75. Понимание этой последовательности гарантирует, что будет приобретен именно тот компонент, который соответствует конкретным требованиям к уплотнению машины .
Глобальное производство опирается на стандартизированные размеры для обеспечения совместимости. В разных регионах и отраслях по умолчанию используются определенные стандарты, и их смешение приводит к несовместимости оборудования.
Стандартный |
Основное приложение |
Ключевые характеристики |
|---|---|---|
ИСО 3601 |
Метрические приложения общего назначения |
Глобальный стандарт, подробно описывающий критерии приемки качества, коды размеров и допуски на размеры гидроэнергетических систем. Разделяются на класс A (точность) и класс B (стандарт). |
ИСО 6149 |
Метрические трубные фитинги и порты для подачи жидкости |
Определяет 13 конкретных стандартных метрических размеров, которые напрямую соотносятся со стандартными метрическими размерами портов с прямой резьбой. Необходим для гидравлических соединений высокого давления. |
DIN 3771 |
Устаревшая европейская техника |
Традиционный немецкий стандарт, определяющий допуски и пределы качества эластомеров. По-прежнему широко распространен в старом промышленном оборудовании, импортированном из Европы. |
ДЖИС Б 2401 |
Японское и азиатское оборудование. |
Классифицируются по функциональным сериям: P (динамический/набивочный), G (статический/прокладочный), S (специальный/маленький) и V (вакуумный). Каждая серия имеет определенные требования к поперечному сечению. |
Замена метрических размеров оборудования AS568 (британских) приводит к серьезным механическим рискам. При сборке на верстаке может показаться, что имперский размер подходит, но поперечное сечение неизбежно будет слишком большим или слишком маленьким для обработанной метрической канавки. Слишком маленькое поперечное сечение не может обеспечить адекватное сжатие, что приводит к немедленной утечке при повышении давления в системе. Слишком большое поперечное сечение переполняет железу. Это вызывает неравномерное сжатие, разрушение спирали при динамическом движении и преждевременную деградацию машинное уплотнение, поскольку резина срезается сопрягаемым оборудованием.
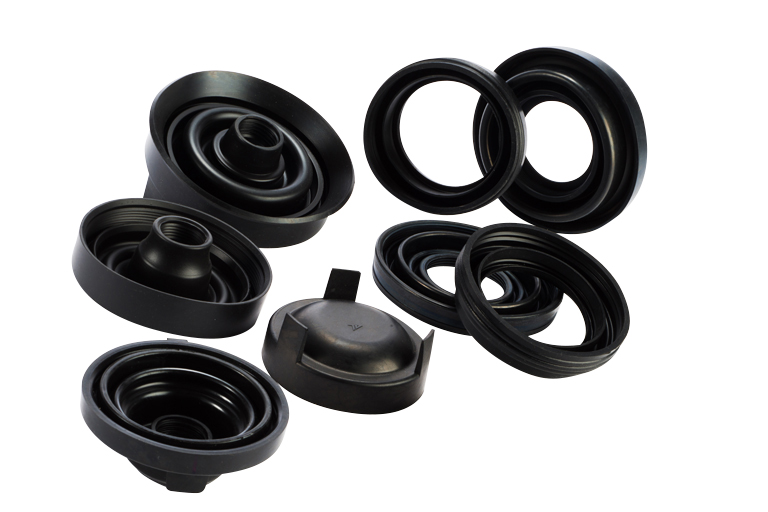
Точность размеров должна сочетаться с правильным составом эластомера. Сопоставление конкретных свойств эластомеров с результатами промышленного применения предотвращает преждевременную химическую деградацию и термический отказ. Уплотнение идеального размера, изготовленное из неправильного материала, выйдет из строя в течение нескольких часов эксплуатации.
Нитрил (NBR) — это «рабочая лошадка» для гидравлических и пневматических систем общего назначения. Оно обладает превосходной устойчивостью к нефтяным маслам, топливу и стандартным гидравлическим жидкостям, что делает его идеальным для стандартного промышленного оборудования, работающего при температуре от -30°C до 100°C. Однако нитрил быстро разлагается под воздействием ультрафиолета, озона или экстремальных погодных условий, что приводит к его растрескиванию и выходу из строя.
EPDM предназначен для наружного применения, воздействия ультрафиолета и пара. Он исключительно хорошо справляется с полярными растворителями, тормозными жидкостями и горячей водой. EPDM является стандартом для автомобильных систем охлаждения и защиты от атмосферных воздействий. Однако он сильно разбухнет и немедленно выйдет из строя при воздействии масел на нефтяной основе или углеводородного топлива.
Витон (FKM) разработан для работы при высоких температурах и агрессивных химических средах. Сохраняет свои механические свойства в присутствии алифатических и ароматических углеводородов, концентрированных кислот и синтетических смазочных материалов при длительных температурах до 200°C. Витон является выбором по умолчанию для химических перерабатывающих заводов и двигателей с высокой температурой.
Силикон обеспечивает чрезвычайную температурную гибкость, оставаясь гибким при температуре до -60°C и выдерживая высокую температуру до 230°C. Его часто рекомендуют для медицинских устройств и соответствия требованиям к пищевым продуктам из-за его чистоты и отсутствия запаха. Однако силикон обладает плохой прочностью на разрыв и низкой стойкостью к истиранию, что делает его совершенно непригодным для применения в условиях динамического трения.
ПТФЭ (тефлон) обеспечивает практически универсальную химическую стойкость и чрезвычайно низкое трение. Он может выжить в средах, разрушающих все другие эластомеры. Однако ПТФЭ не обладает эластичностью. Он склонен к холодной текучести и остаточной деформации при сжатии, что означает, что он не вернется в форму после сжатия. Для его установки требуются специальные конструкции с раздельным оборудованием, поскольку его нельзя натянуть на вал.
Метрические уплотнительные кольца, инкапсулированные FEP/PFA, представляют собой высокоэффективное гибридное решение. Они имеют упругий эластомерный сердечник (обычно из силикона или витона), обернутый тонкой сплошной оболочкой из ПТФЭ. Такая конструкция обеспечивает химическую стойкость и низкое трение ПТФЭ, а также механическую память и упругость стандартного резинового метрического уплотнительного кольца . Они очень эффективны для динамических уплотнений в агрессивных химических средах, где стандартная резина разрушается.
Выбор правильной твердости по Шору А зависит от рабочего давления и зазоров при экструзии оборудования. Стандартный материал дюрометра 70 подходит для более низких давлений (до 1500 фунтов на квадратный дюйм) и стандартных зазоров при обработке. По мере увеличения давления в системе жидкость подталкивает эластомер к зазору между металлическими деталями. Чтобы противостоять этой экструзии, требуется более твердый материал твердостью 90 дюрометров. Неспособность обеспечить соответствие твердости давлению приводит к катастрофическому отказу при экструзии, когда резина буквально вылетает из канавки.
Метрическое уплотнительное кольцо не может функционировать независимо; его характеристики полностью зависят от обработанной канавки (сальника), которую он занимает. Аппаратное обеспечение определяет успех уплотнения.
Математическая связь между поперечным сечением и глубиной и шириной обработанной канавки определяет сжатие при сжатии и объемное заполнение. Глубина канавки определяет точный процент сжатия, приложенного к поперечному сечению. Ширина канавки должна соответствовать деформированной форме сжатого эластомера, не позволяя ему скатываться, перекручиваться или застревать во время сборки.
Растяжение внутреннего диаметра должно строго контролироваться при проектировании оборудования. Приемлемые пределы растяжения идентификатора обычно ограничиваются 5 % для большинства приложений. Растяжение эластомера за эту точку значительно уменьшает его поперечное сечение. Это уменьшение напрямую снижает сжатие, нарушая герметичность машины и создавая путь утечки.
Оптимальное заполнение сальника составляет от 75% до 85%. Канавка ни в коем случае не должна быть заполнена эластомером на 100%. Оставление пустого пространства приводит к тепловому расширению и потенциальному набуханию жидкости. Резина действует как несжимаемая жидкость; Если сальник переполнен, тепловое расширение приведет к разрыву оборудования, изгибу валов или резкому выдавливанию эластомера из узла.
В гидравлических системах высокого давления (более 3000 фунтов на квадратный дюйм) зазор между сопрягаемыми металлическими деталями становится критической точкой отказа. Когда давление жидкости превышает физическую прочность эластомера, материал проталкивается в этот экструзионный зазор, откусывая края уплотнения. Встроенные опорные кольца из ПТФЭ на стороне низкого давления канавки блокируют этот зазор. Опорное кольцо действует как жесткий барьер, позволяя стандартным эластомерам безопасно работать при значительно более высоких давлениях в системе без выдавливания.
Распознавание физических признаков неисправности позволяет инженерам корректировать размеры, материалы или конструкцию оборудования до того, как на производстве произойдет катастрофический сбой системы.
Остаточная деформация при сжатии: эластомер теряет свою эластичность и принимает плоскую постоянную деформацию, соответствующую форме канавки. Это вызвано чрезмерными рабочими температурами, длительным воздействием несовместимых жидкостей или выбором некачественного состава.
Выдавливание и высечка: края метрического уплотнительного кольца кажутся изжеванными, сколами или потертыми. Это указывает на проблемы с зазором оборудования, сильные скачки давления или твердость, которая слишком мягка для номинального давления применения.
Истирание и спиральное разрушение: характерно для динамических применений: на поверхности наблюдается сильный износ, плоские пятна или глубокие спиральные порезы, охватывающие поперечное сечение. Это происходит из-за плохой обработки поверхности оборудования, отсутствия смазки или чрезмерной скорости хода, из-за чего уплотнение перекатывается и скручивается внутри канавки, а не плавно скользит.
Химическое разрушение: уплотнение выглядит вздутым, треснутым или чрезмерно опухшим. Это прямой результат несовместимости жидкостей, требующий немедленной замены материала.
Установите строгие процедуры проверки перед установкой. Компоненты должны быть визуально проверены на наличие дефектов поверхности, чрезмерных линий засветов в процессе формования и точности размеров. При сборке необходима правильная смазка. Установка сухого эластомера на острую резьбу, шлицы или кромки без фасок приведет к сдвигу, скручиванию и немедленному выходу из строя при повышении давления в системе. Всегда используйте установочные втулки или ленту на резьбе для защиты уплотнения во время сборки.
Метрическое уплотнительное кольцо настолько надежно, насколько надежно его размер, выбор материала и качество установки. Выбрав правильный метрический размер, международный стандарт, эластомерный состав и конструкцию канавок, инженеры могут значительно снизить риски утечек, улучшить характеристики уплотнения и продлить срок службы промышленного оборудования.
Выбор надежного поставщика уплотнительных компонентов не менее важен для обеспечения долгосрочной эффективности уплотнения. Cixi Lixu специализируется на производстве высококачественных метрических уплотнительных колец, индивидуальных уплотнительных решений и прецизионных резиновых компонентов для широкого спектра промышленного применения. Благодаря передовым технологиям производства, строгому контролю качества и обширному опыту в отрасли компания помогает клиентам добиться надежных уплотнений гидравлического, пневматического, автомобильного и промышленного оборудования.
Измерьте точные размеры оборудования с помощью прецизионного цифрового штангенциркуля и ленты Pi, чтобы определить необходимое поперечное сечение и внутренний диаметр, не растягивая существующее уплотнение.
Определите необходимый стандарт (ISO, DIN или JIS) в зависимости от происхождения оборудования, чтобы гарантировать, что запасная часть идеально соответствует допускам обработанного сальника.
Выбирайте эластомерный материал с учетом конкретной химической среды, постоянной рабочей температуры и воздействия окружающей среды при применении.
Проверьте твердость материала на соответствие максимальному давлению в системе и аппаратным зазорам экструзии, включая опорные кольца из ПТФЭ, если оно работает при давлении выше 1500 фунтов на квадратный дюйм.
Внедрите строгие протоколы проверки перед установкой и смазки для всего обслуживающего персонала, чтобы предотвратить сдвиг и скручивание во время сборки.
A: Используйте прецизионные цифровые штангенциркули для измерения поперечного сечения (CS). Для определения внутреннего диаметра (ID) используйте штангенциркули для небольших размеров, калибровочные конусы или ленты Pi для больших диаметров. Никогда не растягивайте эластомер во время измерения, так как это уменьшит поперечное сечение и приведет к получению ложных показаний.
О: Нет. Замена дюймовой системы часто терпит неудачу, потому что поперечное сечение не полностью соответствует глубине метрической канавки. Это приводит к неправильному сжатию, несоответствию объемного заполнения и неправильным допускам заполнения сальника, что приводит к экструзии или утечке.
Ответ: ISO 6149 определяет конкретные метрические размеры, предназначенные исключительно для использования в метрических трубных фитингах и гидравлических портах. Он включает в себя 13 различных размеров, которые напрямую соответствуют конкретным метрическим профилям прямой резьбы, что обеспечивает надежное уплотнение при высоком давлении.
Ответ: В соответствии с японским промышленным стандартом (JIS B 2401) серия «P» означает «упаковка» и предназначена для динамичных, движущихся применений. Серия «G» означает прокладку и имеет различное поперечное сечение для статического, стационарного применения.
Ответ: Более высокое давление в системе приводит к попаданию эластомера в зазоры оборудования. Чтобы предотвратить экструзию, выберите более твердый материал, обычно твердость по Шору А 90, или встройте в конструкцию сальника опорные кольца из ПТФЭ, чтобы заблокировать путь экструзии.
Ответ: ISO 3601-1 определяет производственные допуски. Класс A обеспечивает более жесткие допуски для прецизионного промышленного применения и динамических уплотнений, тогда как класс B предлагает стандартные допуски, подходящие для статического уплотнения общего назначения.
A: Сглаживание известно как набор сжатия. Оно возникает, когда эластомер теряет механическую память из-за чрезмерного нагрева, химического воздействия или выбора компаунда с плохой эластичностью для требуемой рабочей среды.


