
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-07-23 Kaynak: Alan


Düşük maliyetli bir sızdırmazlık bileşenindeki tek boyutlu bir hata, rutin olarak felaket niteliğindeki sistem kesintilerine, ciddi sıvı kaybına ve büyük bakım aşımlarına yol açar. Endüstri mühendisliğinde başarısızlığın finansal etkisi makine contası, parçanın maliyetiyle karşılaştırıldığında orantısız derecede yüksektir. Temel mühendislik sorunu, küreselleşmiş üretim ortamlarında conta boyutlarının kesin olarak belirlenmesinde yatmaktadır. Gerçek metrik boyutların yerine İngiliz ölçü birimi AS568 boyutlarına güvenmek eşit olmayan sıkıştırma, ekstrüzyon riskleri ve kaçınılmaz sızıntı yaratır. Bu kılavuz, doğru çözümün seçilmesi, boyutlandırılması ve belirtilmesi için teknik bir değerlendirme çerçevesi görevi görür. Metrik O-Ring . Mühendisler, boyutsal gereklilikleri, uluslararası standartları ve malzeme özelliklerini tam olarak anlayarak, karmaşık endüstriyel uygulamalarda uzun vadeli bütünlük ve güvenilir performans sağlayabilirler.
Hassasiyet Tartışmasızdır: Gerçek metrik O-halkalar, milimetre cinsinden kesin Kesit (CS) ve İç Çap (ID) ölçümleriyle tanımlanır; 'en yakın uyum' emperyal dönüşümlerine güvenmek mühür bütünlüğünü tehlikeye atar.
Standartlar Performansı Belirler: Uluslararası standartlara (ISO 3601, ISO 6149, DIN 3771) bağlılık, rakor tasarımında ve donanım toleranslarında tutarlılık sağlar.
Malzeme Ortamla Uyumludur: Doğru elastomerin (Nitril, Viton, PTFE, Silikon) seçilmesi, sürekli çalışma sıcaklığının, kimyasala maruz kalmanın ve sistem basıncının değerlendirilmesini gerektirir.
Donanım Uyumluluğu: Bir metrik O-halkası yalnızca karşılık gelen oluk boyutu kadar etkilidir; uygun salmastra tasarımı, ekstrüzyon ve sıkıştırma seti arızalarını önler.
İçindekiler
birincil işlevi, Metrik O-Ring'in mekanik sistemlerdeki gazların veya sıvıların sızıntısını engelleyerek güvenilir bir bariyer görevi görmektir. İki veya daha fazla yüzey arasında sıkıştırıldığında elastomer boşluğu dolduracak şekilde deforme olur. Bu deformasyon, sistem basıncını geri tutan sıfır boşluklu bir fiziksel bariyer oluşturur. Bu bariyerin etkinliği tamamen montaj sırasında uygulanan ilk sıkıştırma sıkıştırmasına ve malzemenin zaman içinde eşleşen donanıma karşı bu dış kuvveti koruma yeteneğine bağlıdır.
Mühendisler, bu bileşenlerin statik conta görevi gördüğü uygulamalar ile aktif sızdırmazlık elemanları olarak görev yaptıkları uygulamaları birbirinden ayırmalıdır. Statik contalar olarak, eşleşen yüzeyler arasında göreceli hareketin olmadığı boru bağlantılarını, tüpleri ve flanş bağlantılarını sabitlerler. Donanım basitçe birbirine cıvatalanarak elastomeri sabit bir konuma sıkıştırır. Buna karşılık aktif sızdırmazlık elemanları dinamik hidrolik ve pnömatik bileşenlerde çalışır. Bu contalar basınç dalgalanmalarına, mekanik harekete ve termal genleşmeye sürekli olarak uyum sağlar ve hem malzeme seçiminde hem de donanım işlemede çok daha yüksek derecede hassasiyet gerektirir.
Operasyonel ortam, makine contasının tasarım yaklaşımını belirler . Saha deneyimi, statik tasarım ilkelerinin dinamik bir uygulamaya uygulanmasının erken arızayı garanti ettiğini göstermektedir.
Statik Contalar: Bu uygulamalar eksenel ve radyal sıkıştırma gerektirir. Örnekler arasında ağır hizmet flanşları, dişli tapalar ve yüksek basınçlı boru bağlantı parçaları yer alır. Hareket olmadığından, statik contalar daha yüksek sıkma yüzdelerini (genellikle %30'a kadar) ve daha sert durometre malzemelerini aşındırıcı aşınma riski olmadan tolere edebilir. Birincil kaygı, yüksek statik basınç altında ekstrüzyonun önlenmesidir.
Dinamik Sızdırmazlıklar: Bunlar, hidrolik silindir pistonları, pnömatik çubuklar ve dönen şaftlar gibi ileri geri hareket eden, salınan ve döner uygulamaları içerir. Dinamik contalara ilişkin değerlendirme kriterleri sürtünmeyi, ısı oluşumunu ve aşınma direncini hesaba katmalıdır. Sıkma yüzdeleri genellikle sürtünmeyi en aza indirmek için daha düşük tutulur (%10 ila %15), bu da elastomeri yırtmadan contayı korumak için hassas salmastra toleransları ve özel yağlama gerektirir.
Uzun vadeli performans için başarı için temel ölçütlerin oluşturulması zorunludur. Optimum sıkıştırma sıkıştırması, uygulamanın statik veya dinamik olmasına büyük ölçüde bağlı olarak genellikle %10 ile %30 arasında değişir. Sürtünme yönetimi, donanımda dikkatli malzeme seçimi ve yüzey kaplama spesifikasyonları gerektirir; genellikle dinamik yüzeyler için 16 ila 32 mikro inç RMS yüzey kaplaması gerektirir. Son olarak, uzun vadeli boyutsal stabilite, elastomerin sıkıştırma setine karşı direnç göstermesini ve aşırı sıcaklık döngüsünde bile binlerce çalışma saati boyunca sızdırmazlık kuvvetini korumasını sağlar.
Doğru ölçüm ve spesifikasyon, mekanik güvenilirliğin temelini oluşturur. Gerçek bir metrik bileşen, özellikle metrik donanım için tasarlanmıştır ve terminolojisini anlamak, uygun spesifikasyonun ilk adımıdır. Ölçüm aşamasındaki tahminler doğrudan fabrika ortamında sıvı sızıntılarına yol açar.
için standart isimlendirme, Metrik O-Ring milimetre cinsinden İç Çap (ID) x Kesit (CS) olarak ifade edilir. Örneğin, 50,00 x 3,00 tanımı, 50 mm ID'yi ve 3 mm CS'yi belirtir. Hassasiyet çok önemlidir; 3,00 mm'lik bir kesit, işlevsel olarak 3,53 mm'lik (AS568 emperyal) bir kesitten farklıdır.
Bu boyutları doğru bir şekilde ölçmek, uygun araç ve metodolojiyi gerektirir. Doğru saha ölçümleri sağlamak için bu sırayı izleyin:
Tüm hidrolik sıvıyı, gresi ve kalıntıları gidermek için elastomeri iyice temizleyin.
Kesiti (CS) hafifçe ölçmek için hassas dijital kumpas kullanın. Kauçuğu kaliper çeneleriyle sıkıştırmayın.
Küçük contaların iç çapı (ID) için, bileşeni, esnemeden doğal bir şekilde durana kadar O-halka boyutlandırma konisinden aşağı doğru kaydırın.
Büyük çaplı kimlikler için, tam bir okuma elde etmek amacıyla iç çevrenin etrafına bir Pi bandı sarın.
Tam spesifikasyonu doğrulamak için ölçümleri standart bir metrik boyut tablosuna göre doğrulayın.
Ölçüm sırasındaki kritik kural, elastomerin gerilmesinden kaçınmaktır. Gerdirme yapay olarak kesiti azaltır ve hatalı okumalara neden olur, bu da daha küçük boyutlu yedek parçaların satın alınmasına neden olur.
Standart sipariş protokolleri boyutsal verileri malzeme spesifikasyonlarıyla birleştirir. Tipik bir endüstri parça numarası ID, CS, malzeme bileşiği (örn. NBR, FKM) ve Shore A durometre sertliğini içerebilir. Örneğin, '50x3-FKM-75' 50 mm iç çap, 3 mm CS, Viton malzeme ve 75 durometre sertliği belirtir. Bu sıranın anlaşılması, spesifik için tam bileşenin tedarik edilmesini sağlar makine contası gereksinimi .
Küresel üretim, birlikte çalışabilirliği sağlamak için standartlaştırılmış boyutlara dayanır. Farklı bölgeler ve endüstriler varsayılan olarak belirli standartları kullanır ve bunların karıştırılması donanım uyumsuzluğuna neden olur.
Standart |
Birincil Başvuru |
Temel Özellikler |
|---|---|---|
ISO 3601 |
Genel amaçlı metrik uygulamalar |
Akışkan gücü sistemleri için kalite kabul kriterlerini, boyut kodlarını ve boyut toleranslarını detaylandıran global standart. A Sınıfı (hassas) ve B Sınıfı (standart) olarak ayrılmıştır. |
ISO 6149 |
Metrik Boru Bağlantı Parçaları ve akışkan güç bağlantı noktaları |
Standart metrik düz iş parçacıklı bağlantı noktası boyutlarıyla doğrudan ilişkili olan 13 özel standart metrik boyutu tanımlar. Yüksek basınçlı hidrolik bağlantılar için gereklidir. |
DIN 3771 |
Eski Avrupa makineleri |
Elastomer toleranslarını ve kalite sınırlarını tanımlayan geleneksel Alman standardı. Avrupa'dan ithal edilen eski endüstriyel ekipmanlarda hala oldukça yaygındır. |
JIS B2401 |
Japon ve Asya ekipmanları |
Fonksiyonel serilere göre sınıflandırılmıştır: P (Dinamik/Sızdırmazlık), G (Statik/Conta), S (Özel/Küçük) ve V (Vakum). Her serinin kendine özgü kesit gereksinimleri vardır. |
Metrik donanım yerine AS568 (İngiliz ölçü birimi) boyutlarının kullanılması ciddi mekanik riskler doğurur. Tezgah montajı sırasında İngiliz ölçüsü uygun görünebilir, ancak kesit kaçınılmaz olarak işlenmiş metrik oluk için biraz fazla büyük veya çok küçük olacaktır. Çok küçük bir kesit yeterli sıkıştırma sıkıştırmasını sağlayamaz ve sistem basınçlandığında anında sızıntıya neden olur. Çok büyük bir kesit, bezi aşırı doldurur. Bu, düzensiz sıkıştırmaya, dinamik hareket sırasında spiral arızasına ve malzemenin erken bozulmasına neden olur. makine contası . kauçuk eşleşen donanım tarafından kesildiğinden
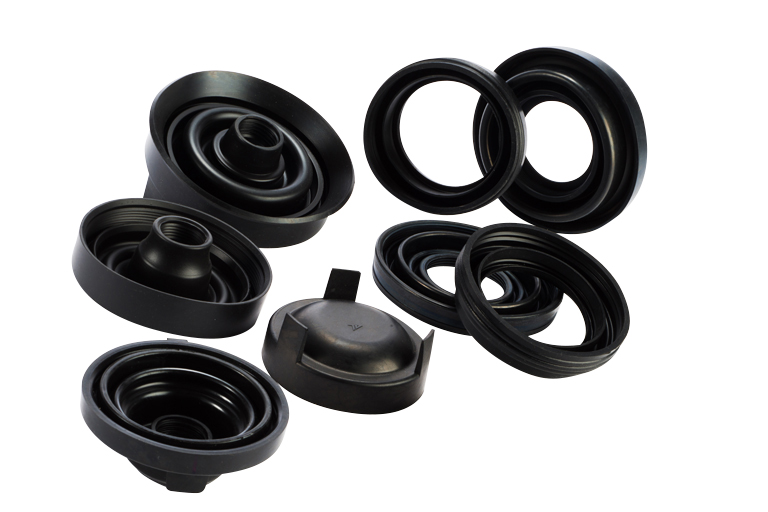
Boyutsal doğruluk, doğru elastomer bileşiğiyle eşleştirilmelidir. Belirli elastomer özelliklerinin endüstriyel uygulama sonuçlarıyla eşleştirilmesi, erken kimyasal bozulmayı ve termal arızayı önler. Yanlış malzemeden yapılmış mükemmel boyuttaki bir conta, çalışma saatleri içinde arızalanacaktır.
Nitril (NBR), genel amaçlı hidrolik ve pnömatik uygulamalar için endüstrinin en güçlü ürünüdür. Petrol bazlı yağlara, yakıtlara ve standart hidrolik sıvılara karşı mükemmel direnç sunarak -30°C ile 100°C arasında çalışan standart endüstriyel makineler için idealdir. Bununla birlikte Nitril, UV'ye maruz kalma, ozon veya aşırı hava koşulları altında hızla bozunarak çatlamasına ve bozulmasına neden olur.
EPDM dış mekan uygulamaları, UV'ye maruz kalma ve buhar ortamları için belirtilmiştir. Polar solventleri, fren sıvılarını ve sıcak suyu son derece iyi bir şekilde işler. EPDM, otomotiv soğutma sistemleri ve dış hava koşullarına karşı sızdırmazlık standardıdır. Ancak petrol bazlı yağlara veya hidrokarbon yakıtlara maruz kaldığında büyük ölçüde şişer ve hemen bozulur.
Viton (FKM), yüksek sıcaklıktaki işlemler ve agresif kimyasal ortamlar için tasarlanmıştır. Alifatik ve aromatik hidrokarbonlar, konsantre asitler ve sentetik yağlayıcıların varlığında 200°C'ye kadar sürekli sıcaklıklarda mekanik özelliklerini korur. Viton, kimyasal işleme tesisleri ve yüksek ısılı motor uygulamaları için varsayılan seçimdir.
Silikon, aşırı sıcaklık esnekliği sunar, -60°C'ye kadar donma koşullarında esnekliğini korurken 230°C'ye kadar yüksek kuru ısıya dayanır. Saflığı ve kokusuz olması nedeniyle tıbbi cihazlar ve gıda sınıfı uyumu için sıklıkla belirtilir. Ancak Silikonun zayıf çekme mukavemeti ve düşük aşınma direnci vardır, bu da onu dinamik sürtünme uygulamaları için tamamen uygunsuz kılar.
PTFE (Teflon) neredeyse evrensel kimyasal direnç ve son derece düşük sürtünme sağlar. Diğer tüm elastomerleri yok eden ortamlarda hayatta kalabilir. Ancak PTFE'nin esnekliği yoktur. Soğuk akışa ve sıkıştırmaya eğilimlidir, yani sıkıştırıldıktan sonra tekrar eski şekline gelmeyecektir. Bir şaft üzerine gerilemediği için kurulum için özel, bölünmüş donanım tasarımları gerektirir.
FEP/PFA kapsüllü metrik O-halkalar oldukça etkili bir hibrit çözüm sunar. İnce, sürekli bir PTFE ceketle sarılmış esnek bir elastomer çekirdeğe (genellikle Silikon veya Viton) sahiptirler. Bu tasarım, standart kauçuk mekanik hafızası ve geri yaylanmasıyla PTFE'nin kimyasal direncini ve düşük sürtünmesini sağlar Metrik O-Ring'in . Standart kauçuğun bozunabileceği zorlu kimyasal ortamlardaki dinamik contalar için oldukça etkilidirler.
Doğru Shore A sertliğinin seçilmesi, çalışma basıncı ve donanım ekstrüzyon boşluklarına göre belirlenir. Standart 70 Durometre malzemesi, daha düşük basınçlar (1500 PSI'ye kadar) ve standart işleme açıklıkları için uygundur. Sistem basıncı arttıkça sıvı, elastomeri metal parçalar arasındaki boşluk boşluğuna doğru zorlar. Bu ekstrüzyona direnmek için daha sert bir 90 Durometer malzeme gereklidir. Sertliğin basınçla eşleştirilmemesi, kauçuğun kelimenin tam anlamıyla oluktan dışarı fırladığı feci ekstrüzyon başarısızlığına neden olur.
Metrik O-Ring bağımsız olarak çalışamaz; performansı tamamen kapladığı işlenmiş oluğa (bez) bağlıdır. Donanım, mührün başarısını belirler.
Kesit ile işlenmiş oluk derinliği ve genişliği arasındaki matematiksel ilişki, sıkıştırma sıkıştırmasını ve hacimsel dolguyu belirler. Oluk derinliği, kesite uygulanan sıkıştırmanın kesin yüzdesini belirler. Yiv genişliği, sıkıştırılmış elastomerin deforme olmuş şekline uyum sağlamalı, montaj sırasında yuvarlanmasına, bükülmesine veya sıkışmasına izin vermemelidir.
Donanım tasarımı sırasında iç çap gerginliğinin sıkı bir şekilde yönetilmesi gerekir. ID esnemesine ilişkin kabul edilebilir limitler çoğu uygulama için genellikle %5 ile sınırlandırılmıştır. Elastomerin bu noktanın ötesine uzatılması kesitini önemli ölçüde azaltır. Bu azalma doğrudan sıkıştırma sıkışmasını azaltır, makine contasını tehlikeye atar ve bir sızıntı yolu oluşturur.
Optimum bez dolumu %75 ila %85 arasında hesaplanır. Oluk hiçbir zaman elastomer tarafından %100 doldurulmamalıdır. Boşluk bırakmak, termal genleşmeye ve potansiyel sıvı şişmesine izin verir. Kauçuk sıkıştırılamaz bir sıvı gibi davranır; salmastranın aşırı doldurulması durumunda termal genleşme, elastomerin donanımın kırılmasına, millerin bükülmesine veya gruptan şiddetli bir şekilde dışarı çıkmasına neden olacaktır.
Yüksek basınçlı hidrolik uygulamalarda (3000 PSI'yi aşan), eşleşen metal parçalar arasındaki boşluk boşluğu kritik bir arıza noktası haline gelir. Sıvı basıncı elastomerin fiziksel gücünü aştığında malzeme bu ekstrüzyon boşluğuna doğru zorlanarak contanın kenarlarını kemirir. PTFE destek halkalarının oluğun alçak basınç tarafına entegre edilmesi bu boşluğu kapatır. Destek halkası sert bir bariyer görevi görerek standart elastomerlerin önemli ölçüde daha yüksek sistem basınçlarında ekstrüzyon olmadan güvenli bir şekilde çalışmasına olanak tanır.
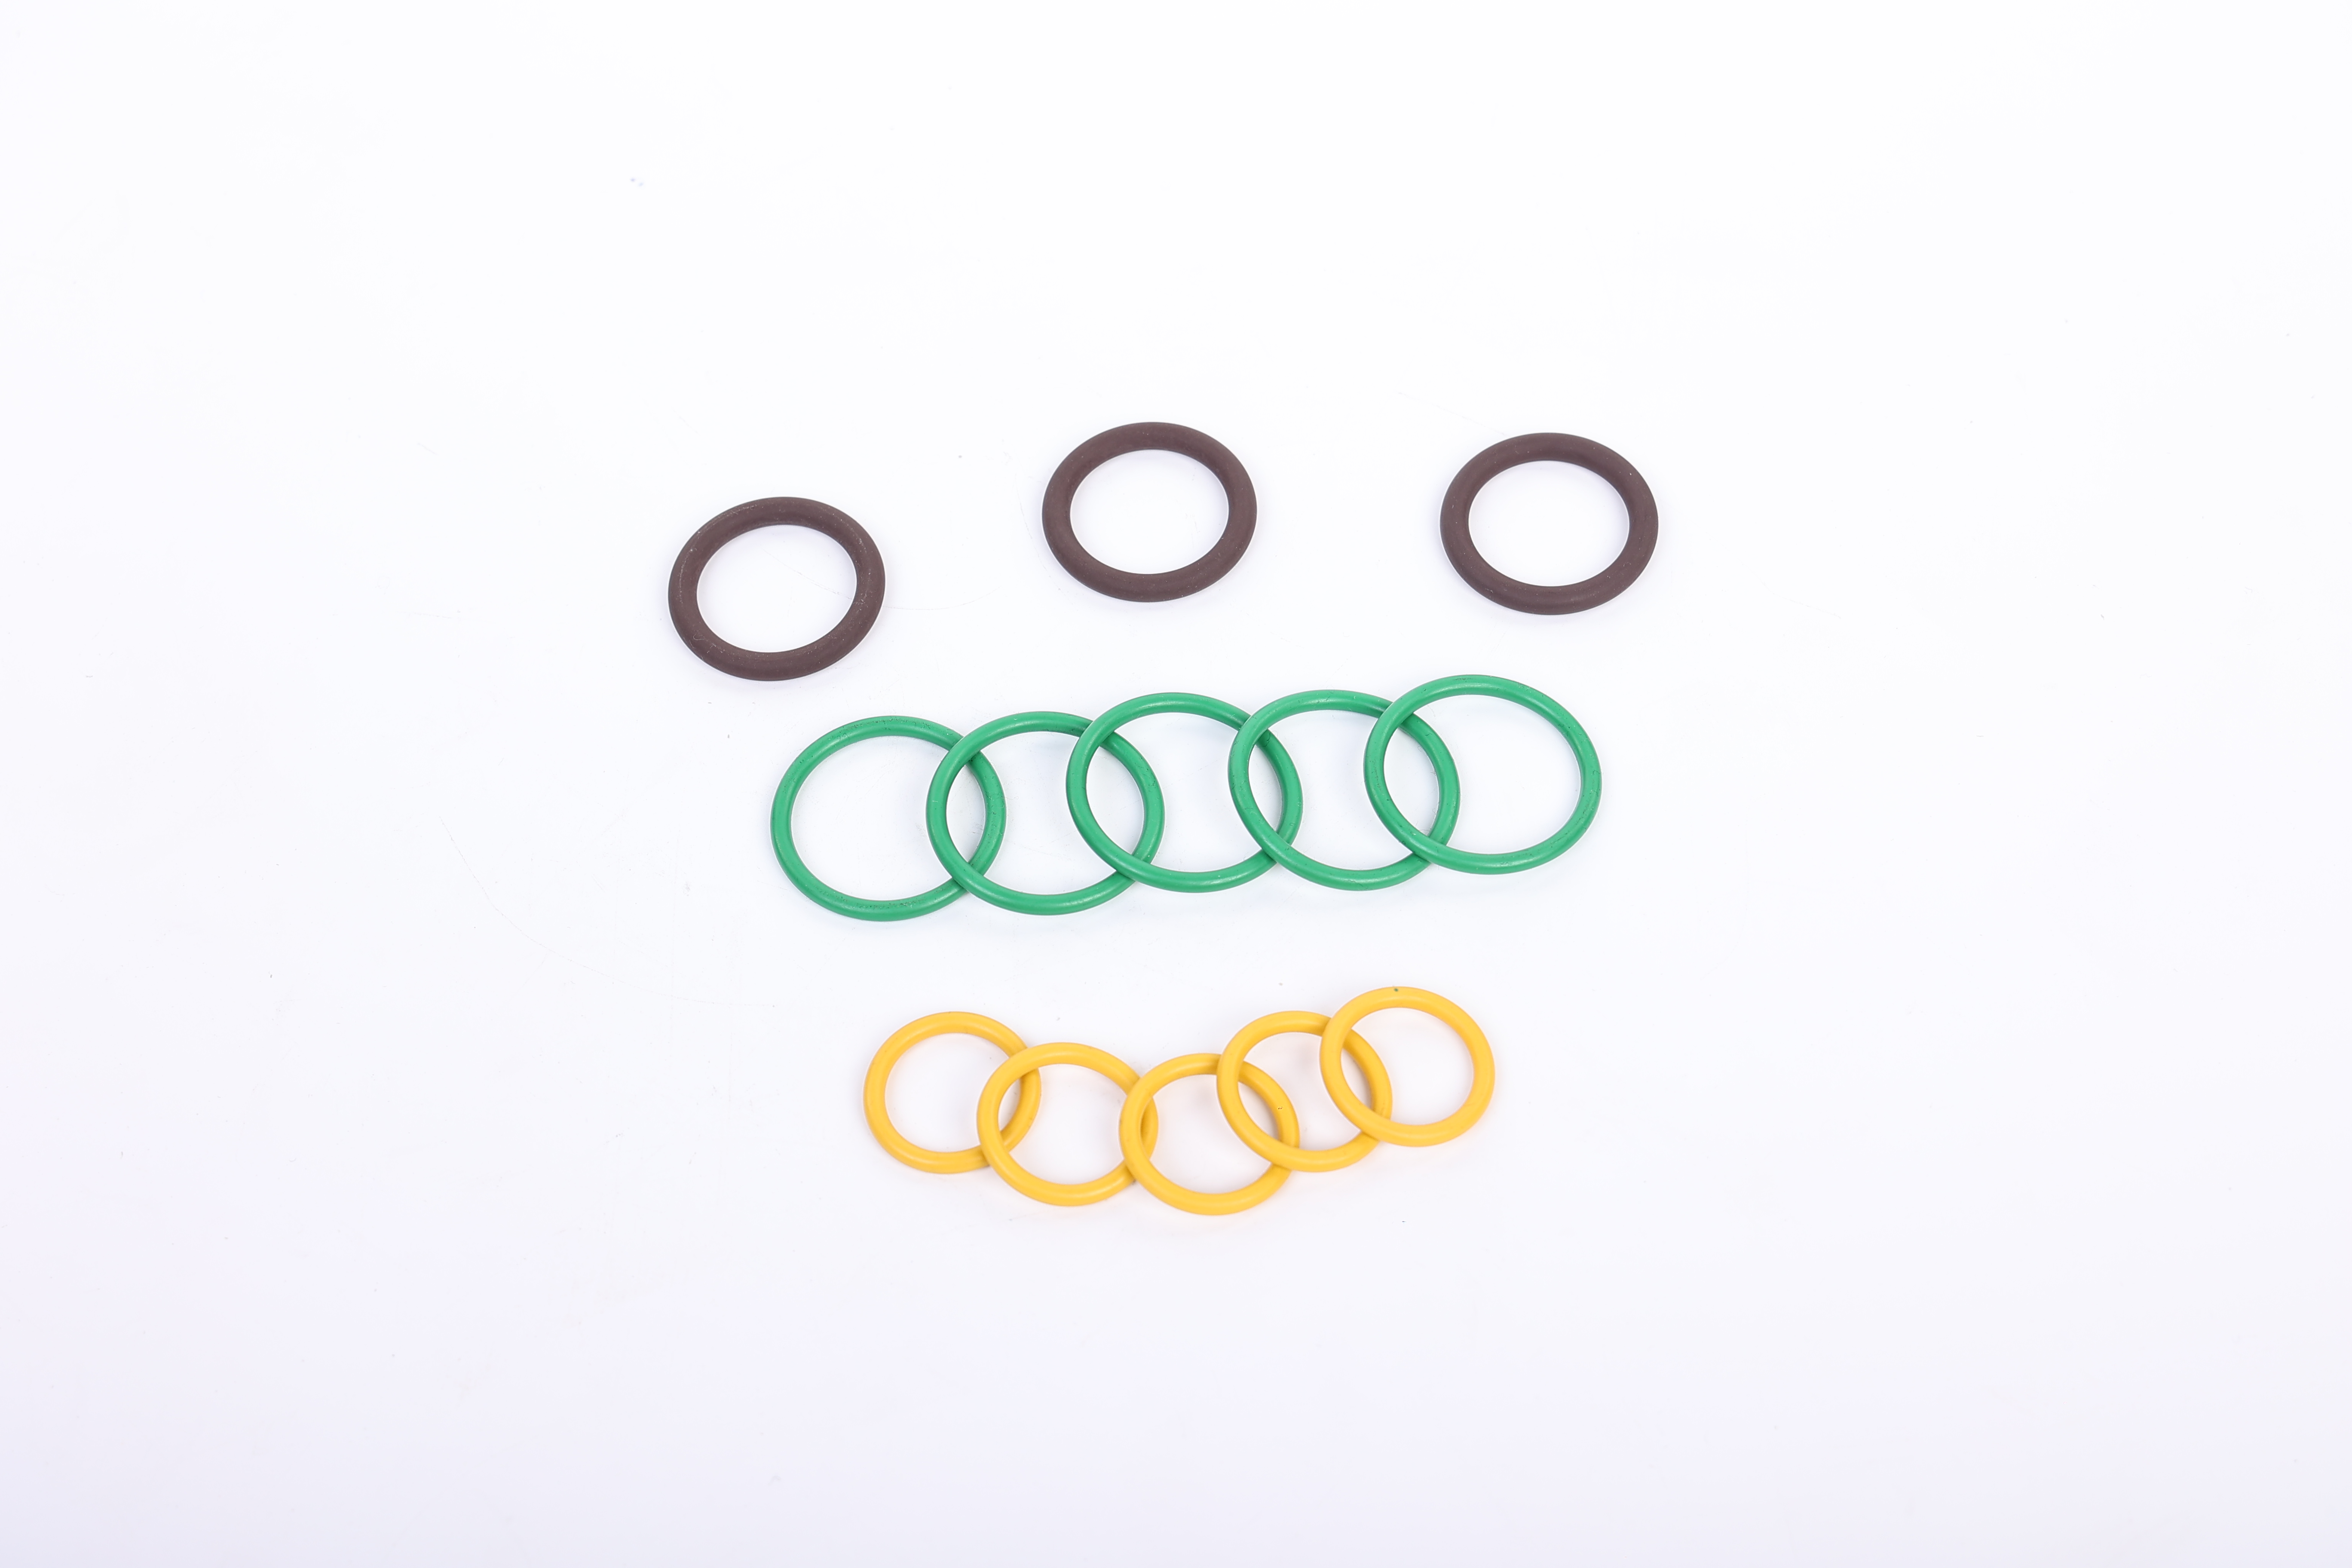
Arızanın fiziksel işaretlerini tanımak, mühendislerin üretim alanında yıkıcı sistem arızaları meydana gelmeden önce boyutları, malzemeleri veya donanım tasarımlarını ayarlamalarına olanak tanır.
Sıkıştırma Seti: Elastomer elastikiyetini kaybeder ve oluğun şekline uygun düz, kalıcı bir deformasyona uğrar. Bunun nedeni aşırı çalışma sıcaklıkları, uyumsuz sıvılara uzun süre maruz kalma veya düşük kaliteli bir bileşiğin seçilmesidir.
Ekstrüzyon ve Kemirme: kenarları Metrik O-Ring'in çiğnenmiş, kırılmış veya yıpranmış görünüyor. Bu, donanım temizleme sorunlarını, şiddetli basınç artışlarını veya uygulamanın basınç derecesine göre çok yumuşak bir durometreyi gösterir.
Aşınma ve Spiral Arıza: Dinamik uygulamalara özel olarak yüzeyde ağır aşınma, düz noktalar veya kesiti saran derin spiral kesikler görülür. Bu, donanımdaki zayıf yüzey kaplamasından, yağlama eksikliğinden veya contanın düzgün bir şekilde kaymak yerine oluk içinde yuvarlanmasına ve bükülmesine neden olan aşırı strok hızlarından kaynaklanır.
Kimyasal Bozunma: Contanın kabarmış, çatlamış veya aşırı derecede şişmiş görünmesi. Bu, sıvı uyumsuzluğunun doğrudan bir sonucudur ve acil malzeme değişimi gerektirir.
Kurulumdan önce sıkı denetim rutinleri oluşturun. Bileşenler, yüzey kusurları, kalıplama işleminden kaynaklanan aşırı parlama çizgileri ve boyutsal doğruluk açısından görsel olarak incelenmelidir. Montaj sırasında uygun yağlama zorunludur. Kuru bir elastomerin keskin dişler, oluklar veya yivsiz kenarlar üzerine takılması yırtılmaya, bükülmeye ve sistemin basınçlandırılması üzerine anında arızaya neden olacaktır. Montaj sırasında contayı korumak için daima montaj manşonları veya dişlerin üzerini bantlayın.
Metrik O-Ring yalnızca boyutları, malzeme seçimi ve montaj kalitesi kadar güvenilirdir. Mühendisler, doğru metrik boyutu, uluslararası standardı, elastomer bileşiğini ve oluk tasarımını seçerek sızıntı risklerini önemli ölçüde azaltabilir, sızdırmazlık performansını iyileştirebilir ve endüstriyel ekipmanın servis ömrünü uzatabilir.
Güvenilir bir sızdırmazlık bileşeni tedarikçisinin seçilmesi, uzun vadeli sızdırmazlık performansı açısından aynı derecede önemlidir. Cixi Lixu, çok çeşitli endüstriyel uygulamalar için yüksek kaliteli Metrik O-Ringler, özelleştirilmiş sızdırmazlık çözümleri ve hassas kauçuk bileşenler üretiminde uzmanlaşmıştır. Gelişmiş üretim teknolojisi, sıkı kalite kontrolü ve kapsamlı endüstri deneyimiyle şirket, müşterilerin hidrolik, pnömatik, otomotiv ve endüstriyel ekipmanlarda güvenilir sızdırmazlık performansı elde etmesine yardımcı olur.
tam donanım boyutlarını ölçün . Mevcut contayı germeden gerekli kesiti ve iç çapı belirlemek için hassas dijital kumpaslar ve Pi bantları kullanarak
gerekli standardı (ISO, DIN veya JIS) belirleyin . Yedek parçanın işlenmiş salmastra toleranslarına mükemmel şekilde uyduğundan emin olmak için ekipmanın menşeine göre
elastomer malzemeyi seçin . Uygulamanın belirli kimyasal ortamına, sürekli çalışma sıcaklığına ve çevresel maruziyetine göre
malzeme durometresini maksimum sistem basıncına ve donanım ekstrüzyon boşluklarına göre doğrulayın . 1500 PSI üzerinde çalışıyorsa PTFE yedek halkaları entegre ederek
sıkı kurulum öncesi denetim ve yağlama protokolleri uygulayın . Montaj sırasında yırtılma ve bükülmeyi önlemek amacıyla tüm bakım personeli için
C: Kesiti (CS) ölçmek için hassas dijital kumpas kullanın. İç çap (ID) olarak, küçük boyutlar için pergelleri, boyutlandırma konilerini veya büyük çaplar için Pi bantlarını kullanın. Ölçüm sırasında elastomeri asla germeyin, çünkü bu kesiti azaltır ve yanlış okumaya neden olur.
C: Hayır. Eğimli değişiklikler çoğunlukla başarısız olur çünkü kesit, metrik oluk derinliğiyle mükemmel şekilde eşleşmez. Bu, hatalı sıkıştırma sıkışmasına, hacimsel dolum uyumsuzluğuna ve uygun olmayan salmastra doldurma toleranslarına neden olarak ekstrüzyona veya sızıntıya yol açar.
C: ISO 6149, yalnızca Metrik Boru Bağlantı Elemanlarında ve akışkan güç bağlantı noktalarında kullanılmak üzere tasarlanmış belirli metrik boyutları tanımlar. Güvenilir yüksek basınçlı sızdırmazlık sağlamak için doğrudan belirli metrik düz dişli profillerle eşleşen 13 farklı boyut içerir.
C: Japon Endüstri Standardına (JIS B 2401) göre 'P' serisi paketleme anlamına gelir ve dinamik, hareketli uygulamalar için tasarlanmıştır. 'G' serisi conta anlamına gelir ve statik, sabit uygulamalar için farklı kesitlerle tasarlanmıştır.
C: Daha yüksek sistem basınçları elastomeri donanım boşluğu boşluklarına zorlar. Ekstrüzyonu önlemek için, daha sert bir malzeme (tipik olarak 90 Shore A durometre) seçin veya ekstrüzyon yolunu engellemek için PTFE yedek halkalarını rakor tasarımına entegre edin.
C: ISO 3601-1 üretim toleranslarını tanımlar. A Sınıfı hassas endüstriyel uygulamalar ve dinamik sızdırmazlıklar için daha sıkı toleranslar sağlarken, B Sınıfı genel amaçlı statik sızdırmazlık için uygun standart toleranslar sunar.
C: Düzleştirmeye sıkıştırma kümesi denir. Aşırı ısı, kimyasal saldırı veya gerekli çalışma ortamı için zayıf esnekliğe sahip bir bileşiğin seçilmesi nedeniyle elastomerin mekanik hafızasını kaybetmesi durumunda ortaya çıkar.


