
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-31 Origine : Site


Les opérations d’étanchéité sanitaire fonctionnent avec des marges d’erreur très minces dans les installations de traitement modernes. Un seul sceau compromis peut mettre en péril tout un lot de production du jour au lendemain. Une défaillance d’un composant ou une non-conformité réglementaire entraîne rapidement des conséquences catastrophiques pour les fabricants. Vous risquez une grave contamination des produits, des rappels forcés très médiatisés et des arrêts de production exceptionnellement perturbateurs. Trouver le bon composant nécessite de naviguer dans des cadres réglementaires incroyablement stricts. Vous devez soigneusement équilibrer les performances des élastomères par rapport aux lavages chimiques agressifs et aux environnements thermiques extrêmes.
Cet article fournit aux équipes d’ingénierie et d’approvisionnement un cadre fondé sur des preuves. Nous explorerons comment évaluer, sélectionner et acheter en toute confiance des joints sanitaires conformes. Vous découvrirez des informations pratiques sur les références matérielles, les risques opérationnels cachés et les stratégies fiables de vérification des fournisseurs. Poursuivez votre lecture pour maîtriser les principes fondamentaux essentiels des applications d’étanchéité de qualité sanitaire et médicale.
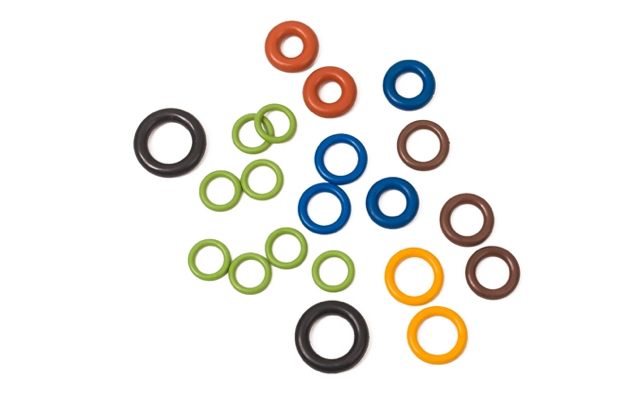
« Qualité FDA » n'est pas une norme universelle ; les matériaux doivent spécifiquement être conformes au titre 21 CFR 177.2600 de la FDA pour les articles en caoutchouc destinés à un usage répété.
Alors qu'un joint torique en silicone constitue la norme industrielle pour les applications médicales en raison de sa biocompatibilité, l'EPDM ou le FKM peuvent être nécessaires pour la transformation des aliments abrasifs ou lourds en produits chimiques.
Les applications de dispositifs médicaux nécessitent souvent que les composants satisfassent aux exigences de la FDA et aux tests USP de classe VI pour la toxicité systémique.
Un approvisionnement fiable exige une traçabilité des lots et une certification des matériaux pour vérifier que les allégations de « qualité alimentaire » répondent aux critères réglementaires réels.
De nombreux ingénieurs considèrent à tort « Approuvé par la FDA » comme une certification globale pour les pièces finies. En réalité, la FDA n’approuve pas les bagues d’étanchéité finies spécifiques. Au lieu de cela, les organismes de réglementation évaluent les élastomères de base et les ingrédients de composition spécifiques utilisés lors de la fabrication. Les matériaux doivent être strictement conformes au titre 21 CFR 177.2600 de la FDA. Ce code fédéral spécifique régit les articles en caoutchouc destinés à un usage répété dans des environnements de transformation.
Le règlement décrit les ingrédients autorisés pour la fabrication de composants en caoutchouc. Elle restreint les types d’agents de durcissement, de plastifiants et d’accélérateurs que les fabricants peuvent utiliser. De plus, il établit des limites d’extraction strictes. Le composé doit subir des tests rigoureux en utilisant de l'eau distillée et du N-hexane. Ces tests d'extraction garantissent que des composés chimiques dangereux ne sont pas transférés dans les consommables soumis à de fortes contraintes opérationnelles.
Vous devez faire la distinction entre les exigences sanitaires générales et les spécifications médicales strictes. Une ligne de base la désignation de qualité alimentaire se concentre principalement sur la prévention du lessivage chimique. Il garantit que les matériaux ne transfèrent pas de toxines nocives, de goûts indésirables ou d'odeurs distinctes dans les aliments ou les boissons. La norme garantit la sécurité générale du consommateur lors de l'ingestion.
À l’inverse, les composants de qualité médicale exigent des seuils de sécurité nettement plus élevés. Ils exigent une sécurité biologique prouvée ainsi qu’une stabilité chimique de base. Les applications médicales nécessitent que les matériaux démontrent une biocompatibilité complète. Le composant ne peut pas déclencher de réponses immunitaires indésirables, d’inflammation des tissus ou de toxicité cellulaire lorsqu’il interagit directement avec la physiologie humaine ou les voies de fluides pharmaceutiques.
Vous rencontrerez fréquemment des certifications croisées lors de votre processus de sélection de composants. Les ingénieurs doivent vérifier les normes adjacentes en fonction de leur contexte d'application spécifique. S'appuyer uniquement sur la conformité FDA laisse souvent des lacunes de performances critiques dans les systèmes spécialisés.
USP Classe VI : La norme de classe VI de la Pharmacopée américaine évalue la toxicité systémique. Il reste strictement exigé pour les scellés des dispositifs médicaux et des fabrications pharmaceutiques. Les tests impliquent des évaluations biologiques in vivo pour garantir une non-toxicité absolue.
Normes sanitaires 3-A : Les industries des produits laitiers et des boissons s'appuient fortement sur ce cadre. Elle dicte des règles de conception d’équipements très spécifiques. Les normes 3-A imposent des finitions de surface des matériaux exceptionnellement lisses pour prévenir activement la colonisation bactérienne.
NSF 51 : Cette norme s'applique aux matériaux utilisés dans les équipements alimentaires commerciaux. Il certifie les plastiques et les caoutchoucs sans danger pour des applications spécifiques, allant des produits secs aux boissons acides.

Un moulé avec précision Le joint torique en silicone représente la référence de l'industrie pour de nombreuses applications en salle blanche et sanitaires. Les fabricants privilégient fortement les variantes de silicone durci au platine plutôt que les options durcies au peroxyde. Le durcissement du platine ne laisse pratiquement aucun sous-produit volatil, maximisant ainsi la pureté du matériau.
Résultats : Il offre une stabilité thermique supérieure, fonctionnant confortablement jusqu'à 400 °F (200 °C). Il offre une pureté biologique exceptionnelle et empêche totalement le transfert d’odeur ou de goût.
Idéal pour : les ingénieurs spécifient largement le silicone pour les dispositifs médicaux, les unités de transformation des aliments secs et les systèmes de manipulation pharmaceutique de haute pureté.
Limites : Le matériau présente une résistance notoirement médiocre aux environnements directs de vapeur. Il présente également une faible résistance à la traction, ce qui le rend très sensible à l’usure mécanique abrasive.
L’EPDM constitue un outil très robuste dans le traitement moderne des liquides. La structure moléculaire résiste intrinsèquement à la dégradation causée par l’oxygène, l’ozone et les solutions aqueuses. Il supporte bien mieux les procédures d’assainissement agressives que le silicone standard.
Résultats : L'EPDM offre une excellente résistance à long terme à l'eau chaude, à la vapeur continue et aux solvants hautement polaires.
Idéal pour : Vous trouverez l’EPDM principalement dans les installations de transformation des boissons et les laiteries. Il prospère dans les environnements utilisant des lavages automatisés intenses de nettoyage sur place (CIP) ou de stérilisation sur place (SIP).
Limites : L'EPDM gonfle massivement lorsqu'il est exposé à des huiles à base de pétrole, des huiles minérales ou des graisses animales lourdes.
Les élastomères FKM utilisent une teneur élevée en fluor pour protéger le squelette polymère des attaques chimiques. Cette chimie unique offre une capacité de survie exceptionnelle dans des environnements hautement destructeurs. Il gère les scénarios dans lesquels les caoutchoucs standards échouent rapidement.
Résultats : Ce matériau offre une résistance chimique extrême. Il gère sans effort les huiles très agressives, les acides concentrés et les températures élevées soutenues.
Idéal pour : Spécifiez FKM pour les usines de transformation de viande lourde, les machines d'extraction intensive d'arômes et les systèmes utilisant des produits chimiques désinfectants agressifs.
Limites : FKM comporte généralement un prix d'achat nettement plus élevé. Il présente également une faible flexibilité dans les applications de congélation extrême en dessous de zéro.
Le Buna-N reste l'élastomère d'étanchéité le plus répandu dans les applications industrielles générales. Il équilibre des performances mécaniques fiables avec un prix des matériaux accessible. Les ingénieurs l'utilisent fréquemment pour les lignes de traitement standard.
Résultats : Le nitrile reste très polyvalent et largement disponible. Il présente une forte résistance naturelle aux graisses animales, aux huiles végétales et aux graisses courantes.
Idéal pour : les applications de transformation alimentaire standard soumises à des exigences de température modérées. Il excelle dans la manipulation de la pâte de boulangerie et dans la transformation agricole de base.
Limites : le Buna-N se décompose rapidement sous l'effet de l'exposition à l'ozone. Il ne peut pas survivre à des températures extrêmement élevées et continues supérieures à 250°F (121°C).
Type de matériau |
Température nominale maximale |
Résistance aux huiles et aux graisses |
Résistance à la vapeur |
Faiblesse principale |
|---|---|---|---|---|
Silicone (VMQ) |
400°F (200°C) |
Pauvre |
Pauvre |
Abrasion et déchirure |
EPDM |
300°F (150°C) |
Extrêmement pauvre |
Excellent |
Exposition au pétrole et aux lipides |
FKM (Fluorocarbone) |
400°F+ (200°C+) |
Excellent |
Modéré à bon |
Flexibilité à basse température |
Buna-N (Nitrile) |
250°F (121°C) |
Excellent |
Pauvre |
Ozone et chaleur élevée |
La sélection de l’élastomère idéal nécessite une évaluation complète du système. Vous devez évaluer la façon dont le matériel gère la méthode de stérilisation exacte de votre établissement. Différents protocoles de stérilisation attaquent les chaînes polymères de manières totalement différentes. La vapeur d'un autoclave standard dégrade rapidement certains élastomères sous l'effet d'une chaleur et d'une humidité intenses. Le rayonnement gamma détruit activement les liaisons polymères, provoquant une fragilisation rapide. Le gaz oxyde d'éthylène (EtO) nécessite des matériaux capables de libérer rapidement les gaz absorbés après le cycle de stérilisation. La dilatation et la contraction thermiques continues au cours de ces cycles détruisent rapidement les joints mal spécifiés.
Étudiez la résistance à long terme du joint à des produits spécifiques. Vous devez tenir compte des jus de fruits acides, des graisses animales brutes et des sirops épais et agressifs. Cependant, évaluer à lui seul les supports produits constitue un oubli dangereux. Vous devez évaluer simultanément tous les agents de nettoyage des installations.
Les séquences CIP modernes soumettent les phoques à un stress immense. Un lavage standard peut impliquer un lavage alcalin, un rinçage intermédiaire, un lavage acide sévère et une phase de désinfection hautement concentrée. La soude caustique et l'acide peracétique détruisent fréquemment les élastomères autrement compatibles. Comparez les tableaux robustes de compatibilité chimique avec chaque fluide entrant dans votre pipeline.
Analysez la dureté physique (mesurée en Shore A) ainsi que la résistance à la traction globale. Vous devez faire correspondre ces caractéristiques physiques avec précision à vos limites de pression opérationnelle. Considérez le frottement physique généré au sein de l’architecture spécifique de l’équipement.
Les applications dynamiques, telles que les vannes rotatives ou les arbres de pompes alternatives, exigent une résistance à l'abrasion beaucoup plus élevée. Les applications statiques, comme les brides de tuyaux standard, se concentrent davantage sur le maintien d'une compression continue sans extrusion. Le choix d'un duromètre trop mou entraîne une extrusion immédiate de l'espace sous pression. La sélection d'un matériau trop dur empêche le joint de se conformer aux imperfections matérielles microscopiques, provoquant des fuites de fluide lentes.

Même les joints sanitaires haut de gamme échouent lorsqu'ils ne sont pas correctement spécifiés pour leur environnement d'exploitation. Les ingénieurs doivent reconnaître les modes de défaillance courants pour prévenir de manière proactive la contamination systémique. L’utilisation d’un mauvais composé dans des environnements riches en graisses ou en huile provoque un gonflement immédiat du matériau. Lorsqu’un élastomère absorbe les fluides environnants, son volume total augmente considérablement.
Le caoutchouc expansé entraîne une extrusion catastrophique du joint hors du presse-étoupe. Le matériau se déchire contre le boîtier métallique. Pire encore, cette dégradation physique libère activement des composés chimiques nocifs directement dans les produits de consommation. Cela compromet immédiatement l’ensemble du lot de production et viole les directives fédérales de conformité.
Une exposition continue à des températures élevées fait souvent perdre aux élastomères standards leur mémoire élastique. Les professionnels de l'industrie appellent ce phénomène « résistance à la compression ». Lorsqu'ils sont comprimés étroitement entre deux brides métalliques à haute température, les liaisons croisées du polymère se déforment de manière permanente.
Cela se produit régulièrement dans les équipements de boulangerie commerciale et dans les chambres de stérilisation à haute température. Le caoutchouc s'aplatit de façon permanente pour prendre une forme ovale. Lorsque le système refroidit et que les pièces métalliques se déplacent de manière microscopique, le joint ne parvient pas à repousser l'espace. Cette défaillance structurelle crée des chemins de fuite microscopiques, invitant à la contamination bactérienne externe dans les canalisations stériles.
Les protocoles de lavage automatisés agressifs détruisent facilement les matériaux d’étanchéité de qualité standard. Spécifier une base Le joint torique FDA au lieu d'un composé chimique haute performance favorise une dégradation rapide. Des phases alternées de chaleur extrême, de nettoyants alcalins agressifs et d'acides forts brisent rapidement les chaînes polymères. La surface du joint devient fortement piquée, cassante et fissurée. Ces fissures microscopiques de surface deviennent un terrain fertile pour des agents pathogènes dangereux, allant totalement à l’encontre de l’objectif du cycle d’assainissement.
Nous conseillons fortement de spécifier des matériaux élastomères hautement détectables pour les nœuds de production critiques. Envisagez de déployer des composants d'étanchéité détectables par les métaux ou par rayons X. Les fabricants composent ces caoutchoucs spécialisés en utilisant des additifs de ferrite denses ou des particules denses uniques.
Ces composés techniques permettent aux capteurs en ligne automatisés de détecter instantanément les fragments de caoutchouc cassés. Si un joint dynamique se cisaille sous une contrainte mécanique intense, l’équipement de tri identifie le fragment. Vous pouvez facilement isoler les défaillances mécaniques et rejeter l’emballage spécifique avant que les produits contaminés ne quittent votre installation.
Les performances continues de votre système dépendent fortement de partenaires de chaîne d’approvisionnement fiables. Une vérification rigoureuse de votre fournisseur garantit une conformité réglementaire continue et une qualité constante des matériaux. Vous devez insister sur la traçabilité complète des lots et des lots pour chaque commande.
Exigez un certificat de conformité (CoC) formel avant d’accepter toute expédition entrante. Cette documentation critique vérifie définitivement la conformité réglementaire essentielle de la FDA et de l’USP. Un CoC approprié répertorie le nom exact du composé, le numéro de lot de fabrication spécifique, la date de durcissement officielle et les normes réglementaires spécifiques respectées. Cela protège votre installation lors d’audits réglementaires surprises.
Examinez attentivement l'installation de production réelle, en particulier pour les applications haut de gamme. Pour les dispositifs médicaux sensibles et les composants pharmaceutiques haut de gamme, vérifiez les certifications opérationnelles des salles blanches. Assurez-vous que le fournisseur que vous avez choisi fabrique les composants strictement dans une salle blanche certifiée ISO classe 7 ou classe 8.
Cet environnement hautement contrôlé empêche activement la contamination particulaire dangereuse pendant les phases de moulage et de durcissement. La poussière, la saleté ambiante ou les fibres en suspension incorporées dans un sceau médical peuvent facilement compromettre l'ensemble d'un système biologique.
Collaborez exclusivement avec des fournisseurs en donnant la priorité à des protocoles de test hautement transparents. Exigez des rapports complets d’essais de matériaux ainsi que des fiches techniques officielles des composés. Ne vous fiez pas entièrement aux descriptions de produits génériques et axées sur le marketing trouvées sur les sites Web des fournisseurs.
Les fournisseurs de haute qualité fournissent volontiers des données empiriques validant leurs allégations sanitaires. Demandez des données détaillant les tests des substances extractibles et lixiviables (E&L). Demandez des mesures de performances historiques concernant l’ensemble de compression et les pourcentages d’augmentation de volume. Les fournisseurs démontrant une compétence technique élevée réduisent considérablement vos risques d’ingénierie interne.
La sélection du bon composant d’étanchéité nécessite d’aller bien au-delà des étiquettes marketing génériques. Vous devez soigneusement adapter les capacités spécifiques des élastomères aux paramètres exacts de votre système. Évaluez les exigences thermiques, chimiques et biologiques uniques qui régissent votre procédé. Donnez la priorité aux matériaux capables de survivre à vos protocoles CIP les plus sévères sans perdre leur intégrité structurelle ni rejeter de particules.
Nous conseillons aux ingénieurs de prendre des mesures immédiates sur leurs stratégies d’approvisionnement. Demandez dès aujourd’hui des fiches techniques détaillées sur les matériaux auprès de vos fournisseurs actuels. Comparez les tableaux de compatibilité chimique robustes spécifiquement avec les liquides de nettoyage quotidiens de vos installations. Établir une exigence ferme de traçabilité pour toutes les futures expéditions entrantes. Enfin, demandez des échantillons de lots de composants pour effectuer des tests opérationnels rigoureux au sein de votre installation avant d'autoriser un achat en masse.
R : Non. Bien que le polymère de base soit intrinsèquement pur, tous les composés finis ne sont pas admissibles. Les agents de mélange et les processus de durcissement spécifiques doivent répondre à des normes strictes. Les variantes durcies au platine fonctionnent généralement mieux et laissent moins de sous-produits que les options durcies au peroxyde. De plus, l'environnement de fabrication doit strictement respecter la norme FDA 21 CFR 177.2600. Sans ces variables étroitement contrôlées, le composant ne peut pas être certifié légalement pour le contact avec les consommables.
R : La conformité FDA garantit principalement que le matériau ne libèrera pas de contaminants chimiques nocifs. Il protège les aliments et les médicaments en général lors de contacts brefs ou répétés. USP Classe VI représente une norme de tests médicaux beaucoup plus rigoureuse. Cela nécessite des tests in vivo approfondis pour évaluer la toxicité systémique et la réponse biologique. Cela garantit que le matériau reste entièrement non toxique et biocompatible à l’intérieur du corps humain.
R : Les intervalles de remplacement dépendent entièrement de votre exposition chimique unique et de vos paramètres opérationnels. Les températures extrêmes et les pressions chimiques fluctuantes réduisent considérablement la durée de vie prévue. Nous recommandons d'établir un calendrier de maintenance prédictive basé sur des inspections physiques de routine. Les opérateurs doivent vérifier fréquemment tout durcissement visible, toute fissuration de la surface ou tout gonflement anormal. Remplacez les composants de manière proactive avant que des fuites microscopiques ne se développent.


