
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.07.2026 Herkunft: Website


Ein vorzeitiger Dichtungsausfall ist selten ein Herstellungsfehler. In der Regel handelt es sich dabei um eine Fehleinschätzung der Spezifikation. Ingenieure führen die Ursache oft auf eine falsche Auswahl des Härtemessers zurück. Bei Fluidtechnik- und Dichtungsanwendungen sind Sie einem ständigen technischen Druck ausgesetzt. Sie benötigen ein Material, das weich genug ist, um mikroskopisch kleine Hardware-Unvollkommenheiten auszugleichen. Dennoch muss es hart genug bleiben, um Extrusionslücken unter hohem systemischem Druck zu überbrücken. Sich auf Standardannahmen zu verlassen, führt oft zu katastrophalen Lecks oder beschleunigtem Verschleiß.
Wir brauchen einen systematischen Rahmen für die Bewertung O-Ring -Härte, Materialauswahl . Das bedeutet, über die standardmäßige 70-Durometer-Denkweise hinauszugehen. Sie müssen Ihre Materialauswahl an bestimmten Druckstufen, Temperaturextremen, dynamischen Betriebsanforderungen und langfristigen Zuverlässigkeitskennzahlen ausrichten. Eine ordnungsgemäße Spezifikation verhindert ungeplante Ausfallzeiten und verlängert die Lebensdauer der gesamten mechanischen Baugruppe.
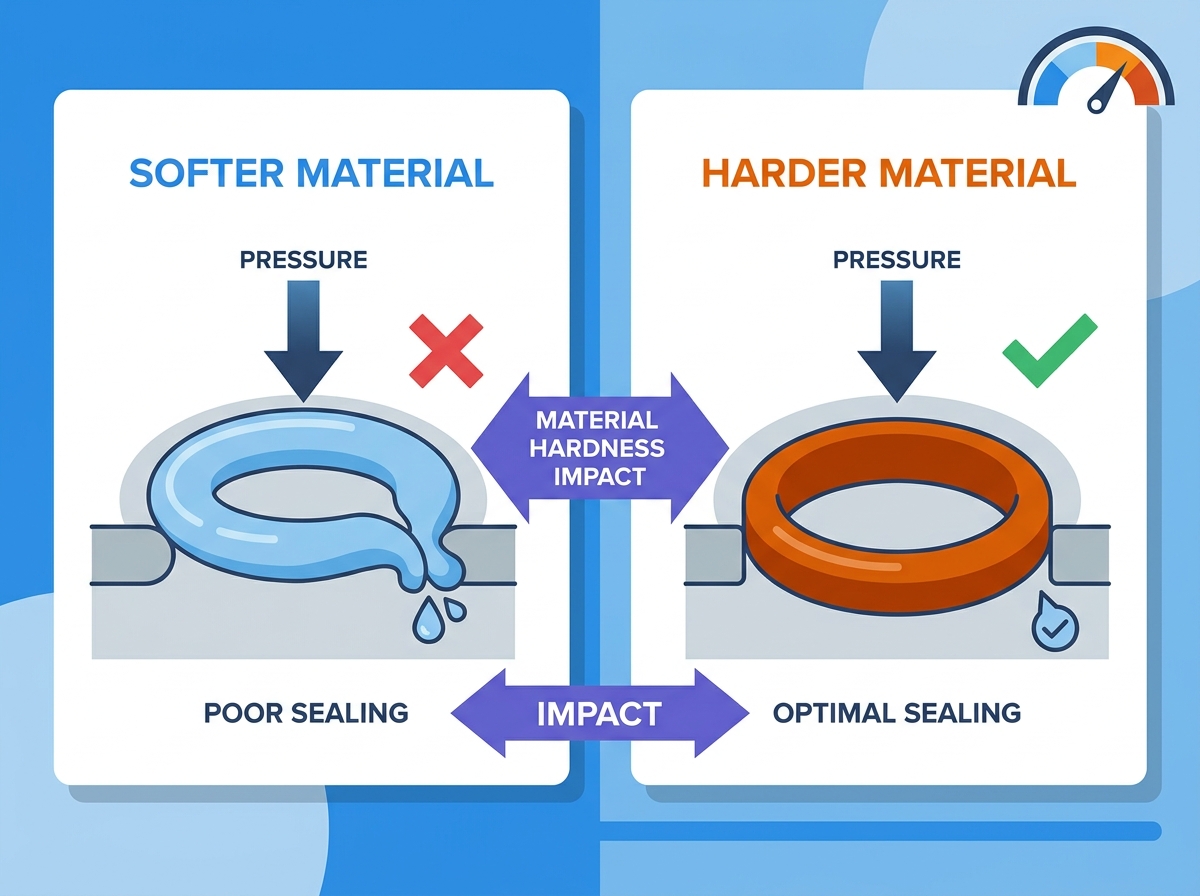
Die Extrusionsschwelle: Die Härte des O-Rings bestimmt direkt die Druckkapazität; Für Hochdrucksysteme sind härtere Verbindungen (z. B. 90 Shore A) zwingend erforderlich, um eine Spaltextrusion zu verhindern.
Der Dichtungskompromiss: Weichere Materialien passen sich unregelmäßigen Oberflächen besser an und erfordern weniger Druckkraft, wodurch das Risiko von Mikroleckagen in Niederdruck- oder Vakuumumgebungen verringert wird.
Dynamische vs. statische Variablen: Die Materialhärte beeinflusst die Reibungs- und Verschleißraten in dynamischen Anwendungen und erfordert ein präzises Gleichgewicht, um übermäßige Wärmeentwicklung oder schnellen Abrieb zu vermeiden.
Umweltbedingte Härteverschiebung: Betriebstemperaturen, Strahlung und chemische Einwirkungen verändern dynamisch die effektive Härte eines Elastomers im Einsatz, was Sicherheitsmargen bei der Materialauswahl erforderlich macht.
Die Gefahr des Ausfalls: Standard-O-Ringe mit 70 Shore A sind äußerst vielseitig, neigen jedoch in speziellen Industrieumgebungen mit hoher Belastung oder extremer Zuverlässigkeit zu vorzeitigem Ausfall.
Inhaltsverzeichnis
Der Industriestandard zur Messung der Eindruckfestigkeit von Elastomermaterialien ist die Shore-A-Härteskala. Diese durch ASTM D2240 definierte Skala quantifiziert, wie gut eine bestimmte Gummimischung einer physikalischen Verformung unter einer konzentrierten Belastung standhält. Die Härte ist kein Maß für die Materialstärke oder Reißfestigkeit. Dabei wird streng beurteilt, wie stark das Elastomer nachgibt, wenn es örtlichem Druck ausgesetzt wird. Diese Metrik dient als grundlegender Datenpunkt, wenn wir Dichtungen für Flüssigkeits- und Gasbehältersysteme spezifizieren. Sie können keinen zuverlässigen Hydraulikzylinder konstruieren, ohne vorher genau zu verstehen, wie sich das Elastomer unter mechanischer Belastung verhält.
Techniker messen die Härte physikalisch mit einem kalibrierten Eindringkörperfuß. Das Gerät drückt einen gehärteten Stahlstift in die Oberfläche der Gummiprobe. Die Eindringtiefe korreliert direkt mit dem Härtewert auf einem Zifferblatt oder einer digitalen Anzeige. Es ist wichtig zu beachten, dass die Nennhärtespezifikationen typischerweise eine Fertigungstoleranz von ±5 Punkten aufweisen. Eine mit 70 Shore A spezifizierte Charge kann gesetzlich einen Wert zwischen 65 und 75 Shore A haben. Sie müssen diese Toleranzhäufigkeit bei der Konstruktion kritischer Dichtungsverschraubungen berücksichtigen.
Legen Sie die Elastomerprobe auf eine harte, ebene Oberfläche, um falsche Messwerte durch Hintergrundnachgeben zu vermeiden.
Bringen Sie das Härtemessgerät vertikal mit einer festen, gleichmäßigen Bewegung an, um sicherzustellen, dass der Eindringkörper genau eindringt.
Lesen Sie den Wert innerhalb einer Sekunde nach festem Kontakt ab, da Elastomere Kriechen zeigen und der Messwert mit der Zeit abfällt.
Nehmen Sie mehrere Messungen in verschiedenen Bereichen der Probe vor und mitteln Sie die Ergebnisse, um lokale Materialschwankungen zu berücksichtigen.
Die Shore-A-Skala reicht von 0 bis 100, der praktische Bereich für Elastomerdichtungen ist jedoch viel enger. Bei den meisten industriellen Anwendungen werden Materialien mit einer Härte zwischen 50 und 90 Shore A verwendet. Die Bewertung von 70 Shore A dient als Basisstandard für allgemeine Anwendungen. Es bietet ein zuverlässiges Gleichgewicht aus Flexibilität, Druckverformungsbeständigkeit und Extrusionsbeständigkeit. Materialien unter 60 Shore A fühlen sich spürbar weich und schwammig an. Mischungen mit 90 Shore A fühlen sich dicht und steif an, ähnlich einem Hartplastikrad. Für Standardflüssigkeitsabdichtungen verwenden wir selten etwas unter 50 Shore A, da dem Material die strukturelle Integrität fehlt, um den radialen Druck aufrechtzuerhalten.
Ingenieure müssen manchmal von der Shore-A-Skala zur Shore-D-Skala wechseln. Shore D misst härtere Kunststoffe, starre Polymere und Materialien wie PTFE. Diesen Übergang nehmen Sie vor, wenn Sie Stützringe für extrem hohe Drücke oder spezielle Strukturdichtungen entwerfen. Während Shore A für weichere Gummisorten geeignet ist, die sich leicht verformen, bewertet Shore D Materialien, die einer erheblichen mechanischen Verformung standhalten. Die Verwendung eines Shore-D-Stützrings zusammen mit einer Shore-A-Elastomerdichtung bietet die notwendige strukturelle Unterstützung, um eine katastrophale Extrusion in Hochdruck-Hydraulikzylindern zu verhindern.
Vergleich der Shore-A- und Shore-D-Skalen für Dichtungsanwendungen |
|||
Skala |
Typische Materialien |
Primäre Dichtungsfunktion |
Eindringkörperform |
|---|---|---|---|
Shore A |
Nitril, Fluorkohlenstoff, Silikon, EPDM |
Primäre Flüssigkeits- und Gaseindämmung, dynamisches Wischen |
Flachkegel (35-Grad-Winkel) |
Shore D |
PTFE, PEEK, Hartpolyurethan, Nylon |
Anti-Extrusions-Stützringe, strukturelle Hochdruckunterstützung |
Scharfer Kegel (30-Grad-Winkel) |
Der systemische Druck drückt das Elastomer in den Spalt zwischen zusammenpassenden Hardwarekomponenten. Diese physikalische Verschiebung ist die Mechanik der Extrusion. Wenn sich hinter der Dichtung ein Flüssigkeits- oder Gasdruck aufbaut, wird der Gummi zur Niederdruckseite der Stopfbuchse gedrückt. Übersteigt der Druck die Strukturkapazität des Materials, fließt der Gummi in den mikroskopisch kleinen Spalt zwischen den Metall- oder Kunststoffteilen. Dies führt dazu, dass die Dichtung abschert, knabbert und schließlich ganz versagt. Wir sehen dies ständig in der Schwermaschinenhydraulik, wo Druckspitzen die Konstruktionsgrenzen von Standarddichtungen überschreiten.
Die Härte wirkt als physikalische Barriere gegen diese Verformung. Materialien mit höherer Härte geben unter Druck nicht nach. Diese direkte Korrelation ermöglicht es Ingenieuren, Systeme mit größeren Spaltabständen zu entwerfen oder mit höheren Systemdrücken zu arbeiten, ohne das Risiko eines Dichtungsversagens einzugehen. Eine 90-Durometer-Mischung behält ihre strukturelle Integrität über einen Spalt hinweg, der eine 70-Durometer-Mischung unter dem gleichen Druck sofort zerstören würde. Sie müssen die Härte an die maximal zu erwartende Druckspitze anpassen, nicht nur an den Nennbetriebsdruck.
Bei Dichtungen mit geringer Härte besteht die Gefahr eines plötzlichen strukturellen Zusammenbruchs. Bei schnellen Druckspitzen können sich weiche Materialien vollständig an die Wand der Drüse anlegen. Durch diese Abflachung wird der zur Aufrechterhaltung der Dichtung erforderliche radiale Druck beeinträchtigt, was zu einem sofortigen Durchblasen führt. Sie müssen das Druck-Spiel-Verhältnis sorgfältig bewerten. Wenn Sie ein großes diametrales Spiel haben, können Sie keine 70 Shore A-Dichtung verwenden, unabhängig davon, wie niedrig der Systemdruck ist.
Referenzwert für Standarddruck und Spielspalt zur Auswahl der Härte |
||
Systemdruck (PSI) |
Maximaler Abstand (Zoll) |
Empfohlene Mindesthärte (Shore A) |
|---|---|---|
Bis zu 1.000 |
0,004 - 0,006 |
70 |
1.000 bis 2.000 |
0,003 - 0,005 |
80 |
2.000 bis 3.000 |
0,002 - 0,004 |
90 |
Über 3.000 |
< 0,002 |
90 + Backup-Ring |
Weichere Materialien, typischerweise im Bereich von 50–60 Shore A, verformen sich leicht und versiegeln zerkratzte, narbige oder nicht konzentrische Hardwareoberflächen. Diese Konformität macht sie ideal zum Abdichten von rauen Gussgehäusen oder für Anwendungen, bei denen die Bearbeitung perfekter Oberflächen nicht möglich ist. Der weiche Gummi fließt in die mikroskopisch kleinen Täler des Metalls und blockiert Leckpfade effektiv bei geringen Druckbelastungen. Wir verwenden häufig 60 Shore A-Dichtungen für Pumpengehäuse aus Aluminiumguss, bei denen die Oberflächenbeschaffenheit nicht optimal ist.
Sie müssen jedoch die Belastung der Verbindungshardware bewerten. Härtere Dichtungen erfordern deutlich höhere Druckbelastungen, um eine positive Abdichtung zu erreichen. Wenn Sie eine 90-Durometer-Dichtung in ein Kunststoffgehäuse oder ein dünnwandiges Aluminiumrohr einbauen, kann die zum Zusammendrücken des Gummis erforderliche Kraft zu Rissen oder Verformungen der Hardware führen. Sie müssen den Bedarf an Extrusionsfestigkeit gegen die strukturellen Grenzen Ihrer Gegenkomponenten abwägen. Eine Dichtung, die das Gehäuse zerbricht, ist schlimmer als eine Dichtung, die undicht ist.
Die anfängliche Materialhärte beeinflusst auch den Druckverformungswiderstand. Der Druckverformungsrest ist die bleibende Verformung, die ein Material erfährt, nachdem es im Laufe der Zeit komprimiert wurde. Härtere Verbindungen erfordern in der Regel anfänglich mehr Kraft zum Komprimieren, müssen diese Radialkraft aber auch über ihre gesamte Lebensdauer hinweg konstant halten. Wenn ein hartes Material einen hohen Druckverformungsrest erfährt, verliert es sein Formgedächtnis und drückt nicht mehr gegen die Hardware, was zu Undichtigkeiten bei thermischen Zyklen führt. Sie müssen die spezifische Verbindung auf ihre Langzeitgedächtniserhaltung testen.
Dynamische Anwendungsrealitäten erfordern eine sorgfältige Analyse der Bruch- und Laufreibung. Bei Pneumatik- oder Hydraulikzylindern reibt die Dichtung ständig an einer sich bewegenden Welle oder Bohrung. Die Härte hat direkten Einfluss darauf, wie viel Reibung diese Bewegung erzeugt. Materialien mit höherer Härte erzeugen im Allgemeinen weniger Laufreibung, da sie sich nicht so tief in das Oberflächenprofil der Hardware verformen. Sie reiten auf den mikroskopisch kleinen Gipfeln des Metalls, anstatt in den Tälern zu versinken.
Während härtere Materialien eine höhere Beständigkeit gegenüber Oberflächenschäden und abrasivem Verschleiß aufweisen, stellen sie ein anderes Risiko dar. Ein hartes, glasfaserverstärktes oder stark vernetztes Elastomer kann zu einem beschleunigten Verschleiß der Gegenstücke führen, wenn die Oberflächenbeschaffenheit nicht optimiert ist. Die Dichtung wirkt wie ein mildes Schleifmittel, das den Metallschaft über Tausende von Zyklen hinweg langsam poliert oder ritzt. Wir haben gesehen, dass 90-Shore-A-Dichtungen teure verchromte Zylinderstangen völlig ruinierten, weil die Hardware nicht ausreichend gehärtet war, um dem abrasiven Kontakt standzuhalten.
Umgekehrt verformen sich weichere Mischungen unter Belastung stärker. Durch diese Verformung vergrößert sich die Kontaktfläche zwischen Gummi und Metall. Eine größere Kontaktfläche führt zu einer höheren Laufreibung, was zu einer übermäßigen Wärmeentwicklung führt. Diese lokalisierte Hitze kann das Elastomer vorzeitig zersetzen und dazu führen, dass es lange vor seiner erwarteten Lebensdauer aushärtet, reißt und versagt. Sie müssen den genauen Härtegrad finden, der ausreichend Verschleißfestigkeit bietet, ohne zerstörerische Reibung zu erzeugen.
Statische Gleit- und Radialdichtungen bleiben während des Betriebs stationär. In diesen Umgebungen sind Extrusionswiderstand und Druckverformungsrest die primären Bewertungsobjekte. Da es keine Bewegung gibt, die Reibung oder abrasiven Verschleiß erzeugt, können Sie sicher härtere Materialien verwenden, um die Druckkapazität zu maximieren. Das Ziel besteht darin, die Stopfbuchse zu füllen, einen radialen Druck auszuüben und sicherzustellen, dass das Material nicht extrudiert oder über Jahre kontinuierlicher Kompression eine dauerhafte Verformung annimmt. Für statische Flansche verwenden wir standardmäßig 70 oder 90 Shore A, abhängig vom Systemdruck.
Dynamische Dichtungen, wie zum Beispiel hin- und hergehende oder rotierende Anwendungen, erfordern einen anderen Ansatz. Sie müssen Erfolgskriterien darlegen, die Härte mit Schmierfähigkeit und Reibungskoeffizienten in Einklang bringen. Ist das Material zu weich, greift es an der beweglichen Welle, was zu Slip-Stick-Effekten und schnellem Abreißen führt. Wenn es zu hart ist, kann es sein, dass der Kontakt bei leichten Wellenauslenkungen nicht aufrechterhalten wird. Dynamische Anwendungen erfordern oft ein 80-Durometer-Material, um die richtige Balance zwischen Verschleißfestigkeit und Flexibilität zu bieten.
Bestimmen Sie den maximalen Betriebsdruck, um den erforderlichen Basis-Extrusionswiderstand zu ermitteln.
Berechnen Sie den maximalen Hardware-Abstand unter voller Systemlast und Wärmeausdehnung.
Bewerten Sie die Oberflächenbeschaffenheit der dynamischen Hardware, um sicherzustellen, dass ein weicheres Elastomer nicht schnell abgenutzt wird.
Wählen Sie einen Härtegrad, der ausreichend Verschleißfestigkeit bietet, ohne übermäßige Laufreibung zu erzeugen.
Testen Sie die ausgewählte Verbindung in einem physischen Prototyp, um sicherzustellen, dass die Bruchreibungsgrenzen nicht überschritten werden.
Standarddichtungen aus Acrylnitril (NBR) oder Fluorkohlenstoff (FKM) mit 70 Shore A sind äußerst vielseitig. Dennoch stellen sie in hochzuverlässigen Anwendungen wie Kernkraftwerken, Luft- und Raumfahrtsystemen und medizinischen Geräten ein erhebliches Ausfallrisiko dar. In diesen Umgebungen neigen Standardverbindungen zu einem beschleunigten thermisch-oxidativen Abbau. Die Grundannahme, dass eine 70-Durometer-Dichtung ausreichend funktioniert, führt häufig zu vorzeitigen Systemausfällen, wenn sie Strahlung oder aggressiven Luft- und Raumfahrtflüssigkeiten ausgesetzt sind. Sie können sich für diese Umgebungen nicht auf Katalogspezifikationen verlassen.
Umweltfaktoren verursachen eine Nachhärtung oder chemische Vernetzung im Feld. Dieser Alterungsprozess erhöht mit der Zeit die Härte und Sprödigkeit des Elastomers. Eine bei 70 Shore A installierte Dichtung kann nach zwei Jahren Hochtemperaturbetrieb zu einem 95 Shore A-Material altern. Diese Umwandlung führt zu Mikrorissen und einem völligen Verlust der Dichtkraft. Sie müssen diese Vorhersage der Lebensdauerzuverlässigkeit bei Ihrer anfänglichen Materialauswahl berücksichtigen. Wir geben häufig einen etwas weicheren Anfangshärtewert an, wenn wir wissen, dass die Umgebung dazu führt, dass das Material im Laufe seiner Lebensdauer aushärtet.

Elastomere werden bei niedrigen Temperaturen härter und weniger belastbar. Diese Versteifung bei kalter Temperatur kann dazu führen, dass eine 70-Durometer-Dichtung wie eine 90-Durometer-Dichtung wirkt. Wenn das Material seine Elastizität verliert, kann es den Verformungen der Hardware nicht folgen oder den radialen Druck nicht aufrechterhalten. Die Dichtung schrumpft vom Metall weg, was zu einer sofortigen Leckage führt, bis sich das System erwärmt. Wenn Ihre Ausrüstung unter arktischen oder kryogenen Bedingungen betrieben wird, müssen Sie speziell für die Flexibilität bei niedrigen Temperaturen formulierte Verbindungen auswählen. Standard-NBR verwandelt sich bei -40 Grad in einen Hartplastik-Puck.
Erhöhte Temperaturen bewirken den gegenteiligen Effekt. Durch das Erweichen bei hohen Temperaturen wird die effektive Härte des Gummis in Echtzeit verringert. Eine Dichtung, die bei Raumtemperatur 90 Shore A misst, kann bei 300 °F auf 75 Shore A erweichen. Diese Erweichung erhöht das Extrusionsrisiko in Systemen, die ansonsten ordnungsgemäß für den Druck bei Umgebungstemperaturen ausgelegt sind. Sie müssen die physikalischen Eigenschaften des Materials bei der tatsächlichen Betriebstemperatur bewerten, nicht nur anhand des Datenblatts.
Geschätzte Härteverschiebung bei extremen Temperaturen (Standard-FKM) |
|||
Betriebstemperatur (°F) |
Nennhärte (Shore A) |
Effektive Feldhärte (Shore A) |
Primäres Ausfallrisiko |
|---|---|---|---|
-20 |
75 |
85 - 90 |
Verlust der Belastbarkeit, Kälteaustritt |
75 (Umgebung) |
75 |
75 |
Grundleistung |
300 |
75 |
65 - 70 |
Spaltpressen, Nibbeln |
400 |
75 |
60 - 65 |
Katastrophale Extrusion, dauerhafte Verhärtung |
Ingenieure stehen ständig vor dem wirtschaftlichen Kompromiss zwischen Bearbeitungskosten und Dichtungskosten. Durch engere Bearbeitungstoleranzen der Hardware wird der Spielspalt verringert, Extrusion verhindert und die Verwendung standardmäßiger, kostengünstiger 70-Durometer-Dichtungen ermöglicht. Allerdings ist die Präzisionsbearbeitung teuer und zeitaufwändig. Sie müssen die Kosten für die Einhaltung einer Zweitausendstel-Toleranz bei einem großen Stahlgussstück gegen die Kosten für die Verbesserung des Dichtungsmaterials abwägen.
Alternativ können Sie ein härteres, möglicherweise teureres Elastomer verwenden, um größere, locker tolerierte Lücken zu überbrücken. Während eine 90-Durometer-FKM-Dichtung mehr kostet als eine Standard-NBR-Dichtung, kann sie Tausende von Dollar an Herstellungskosten einsparen, indem sie bei schweren Industriegussteilen geringere Bearbeitungstoleranzen zulässt. Wir verwenden häufig 90 Shore A-Dichtungen an großen landwirtschaftlichen Geräten, insbesondere um die hohen Kosten für die Präzisionsbearbeitung massiver Hydraulikzylinder zu vermeiden.
Die Auswahl eines zu harten Materials birgt erhebliche Installationsrisiken. Harten Elastomeren fehlt die Dehnbarkeit und Flexibilität, die für eine einfache Montage erforderlich sind. Techniker riskieren, diese Dichtungen zu zerreißen, einzukerben oder zu überdehnen, wenn sie sie über Gewinde, Keilnuten oder in tiefe Innennuten drücken. Sobald eine harte Dichtung beim Einbau einen mikroskopischen Einschnitt erleidet, wird sie unter Druck mit ziemlicher Sicherheit versagen. Sie müssen die Stopfbuchse und die Montagewerkzeuge so konstruieren, dass sie der mangelnden Dehnung eines 90 Shore A-Materials Rechnung tragen.
Eine zu hohe Härte führt auch in Niederdrucksystemen zu Mikroleckagen. Harte Materialien erfordern zur Verformung eine erhebliche Druckkraft. In einem Vakuumsystem oder einer Niederdruckgasleitung herrscht nicht genügend Systemdruck, um den Hartgummi in die mikroskopisch kleinen Oberflächenunebenheiten des Metalls zu drücken. Die Versiegelung überbrückt die Kratzer, anstatt sie zu füllen, und schafft so einen Weg für langsame, anhaltende Lecks. Aus genau diesem Grund verwenden wir niemals 90 Shore A-Dichtungen für Vakuumanwendungen.
Wenn Sie ein Material spezifizieren, das für den Betriebsdruck zu weich ist, kommt es zu Knabbern und katastrophaler Extrusion. Während des Druckwechsels wird das weiche Gummi wiederholt in den Spalt gedrückt und bei sinkendem Druck wieder zurückgezogen. Durch diesen physikalischen Abbauprozess werden kleine Gummibrocken aus der Dichtung gerissen. Mit der Zeit verliert die Dichtung an Masse und versagt vollständig, wodurch das Hydraulik- oder Pneumatiksystem durch Gummireste verunreinigt wird. In diesem Fall sind die Hydraulikfilter mit schwarzen Gummipartikeln verstopft.
Weiche Materialien bergen außerdem ein erhebliches Risiko eines Ausblasens und einer explosiven Dekompression (ED). Bei Hochdruckgasanwendungen durchdringt Gas die Zellstruktur des Elastomers. Wenn der Systemdruck schnell abfällt, dehnt sich das eingeschlossene Gas sofort aus. Einem weichen Durometer-Material fehlt die innere Reißfestigkeit, um dieses expandierende Gas einzudämmen. Durch die schnelle Dekompression wird die Elastomerstruktur von innen nach außen zerrissen, was zu einer blasigen, zerstörten Dichtung führt. Für Hochdruckgassysteme müssen Sie speziell formulierte ED-beständige Verbindungen mit hoher Härte verwenden.
Die Härte ist nur eine Variable in einer komplexen chemischen Gleichung. Sie können nicht alle 70-Durometer-Materialien gleich behandeln. Ein 70-Durometer-Nitril (NBR) verhält sich hinsichtlich Druckverformungsrest, Temperaturbereich und chemischer Beständigkeit völlig anders als ein 70-Durometer-Fluorkohlenstoff (FKM). Das Basispolymer bestimmt die chemische Kompatibilität und die thermischen Grenzen, während die Härte den mechanischen Extrusionswiderstand bestimmt. Sie müssen beide gleichzeitig bewerten. Die Angabe eines NBR mit 90 Shore A für eine Hochtemperatur-Synthetikölanwendung schlägt fehl, nicht wegen der Härte, sondern weil das Basispolymer der Hitze nicht standhalten kann.
Für spezielle Anwendungen reichen handelsübliche Härtewerte manchmal nicht aus. Sie müssen wissen, wann Sie Hersteller für kundenspezifische Durometerformulierungen beauftragen müssen. Durch die kundenspezifische Compoundierung können Chemiker die Ruß- oder Silica-Füllstoffe so anpassen, dass sie eine bestimmte Härte erreichen und gleichzeitig die strenge Einhaltung gesetzlicher Vorschriften, die Flexibilität bei niedrigen Temperaturen oder die Beständigkeit gegen aggressive Chemikalien gewährleisten. Kundenspezifische Formulierungen schließen die Lücke, wenn Standardoptionen mit 70 oder 90 Shore A den strengen Betriebsanforderungen nicht genügen. Wir setzen auf Maßarbeit O-Ring -Verbindungen beim Umgang mit Mischphasenflüssigkeiten im Öl- und Gassektor.
Die Auswahl der richtigen O-Ring-Härte ist entscheidend für die Erzielung einer zuverlässigen Dichtungsleistung bei unterschiedlichen Druck-, Temperatur- und Betriebsbedingungen. Durch den Ausgleich von Härte mit Materialeigenschaften und Hardware-Design können Hersteller Leckagen reduzieren, die Haltbarkeit verbessern und die Lebensdauer von Dichtungssystemen verlängern.
Ebenso wichtig für die langfristige Leistung ist die Wahl eines erfahrenen Anbieters von Dichtungslösungen. Cixi Lixu ist auf die Herstellung hochwertiger O-Ringe, maßgeschneiderter Dichtungslösungen und Präzisionsgummikomponenten für Hydraulik-, Pneumatik-, Automobil- und Industrieanwendungen spezialisiert. Mit fortschrittlicher Produktionstechnologie, strenger Qualitätskontrolle und umfassender technischer Expertise unterstützt das Unternehmen seine Kunden bei der Auswahl der optimalen Dichtungsmaterialien für zuverlässige und langlebige Leistung.
Konsultieren Sie Anwendungstechniker, um Ihr Druck-Spiel-Verhältnis zu überprüfen, bevor Sie die Hardware-Zeichnungen fertigstellen.
Verwenden Sie Extrusionsspieltabellen, um die genaue Härte zu bestimmen, die für Ihre maximalen Systemdruckspitzen erforderlich ist.
Fordern Sie physische Prototypen unterschiedlicher Härtegrade an, um Kompressions- und Installationstests durchzuführen.
Bewerten Sie die erwartete Härteverschiebung, indem Sie Materialien bei den maximalen und minimalen Betriebstemperaturen Ihres Systems testen.
A: Der Branchenstandard liegt bei 70 Shore A. Diese Härte bietet ein optimales Gleichgewicht zwischen Flexibilität, Druckverformungsrestfestigkeit und Extrusionsbeständigkeit für die meisten allgemeinen Hydraulik-, Pneumatik- und Flüssigkeitseindämmungsanwendungen.
A: Höhere Systemdrücke zwingen das Elastomer in Hardware-Abstandsspalte. Um zu verhindern, dass das Material extrudiert und reißt, sind bei Hochdruckanwendungen härtere Verbindungen (typischerweise 90 Shore A) erforderlich, die mechanischer Verformung standhalten.
A: Eine 70-Durometer-Dichtung ist weicher, flexibler und passt sich bei niedrigem Druck problemlos an raue Oberflächen an. Eine 90-Durometer-Dichtung ist dicht und steif, erfordert mehr Druckkraft, bietet aber eine überlegene Beständigkeit gegen Hochdruckextrusion.
A: Ja. Wenn eine Dichtung zu hart ist, verformt sie sich möglicherweise nicht ausreichend, um mikroskopisch kleine Oberflächenkratzer zu füllen, was zu Mikrolecks in Niederdrucksystemen führt. Harte Dichtungen sind außerdem schwierig zu installieren und können die empfindlichen Verbindungsteile beschädigen.
A: Extreme Kälte führt dazu, dass Elastomere steifer werden und an Elastizität verlieren, was ihre Härte effektiv erhöht und Undichtigkeiten verursacht. Umgekehrt erweichen hohe Temperaturen das Material, verringern seine effektive Härte und erhöhen das Risiko einer Druckextrusion.
A: Sie können Extrusion verhindern, indem Sie ein härteres Elastomer (z. B. 90 Shore A) angeben, die Bearbeitungstoleranzen verschärfen, um den Hardware-Abstand zu verringern, oder starre Stützringe neben der Primärdichtung installieren.


