
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-23 Origine : Site


Une défaillance prématurée du joint est rarement un défaut de fabrication. Cela revient généralement à une erreur de calcul dans les spécifications. Les ingénieurs font souvent remonter la cause profonde à une mauvaise sélection du duromètre. Vous êtes confronté à une tension technique constante dans les applications de transmission de fluides et d’étanchéité. Vous avez besoin d’un matériau suffisamment souple pour combler les imperfections matérielles microscopiques. Pourtant, il doit rester suffisamment dur pour combler les écarts d’extrusion sous une pression systémique élevée. S'appuyer sur des hypothèses standards conduit souvent à des fuites catastrophiques ou à une usure accélérée.
Nous avons besoin d'un cadre systématique pour évaluer Dureté du joint torique , sélection des matériaux . Cela signifie aller au-delà de l’état d’esprit par défaut de 70 duromètres. Vous devez aligner vos choix de matériaux sur des pressions nominales spécifiques, des températures extrêmes, des exigences opérationnelles dynamiques et des mesures de fiabilité à long terme. Des spécifications appropriées évitent les temps d'arrêt imprévus et prolongent la durée de vie opérationnelle de l'ensemble mécanique.
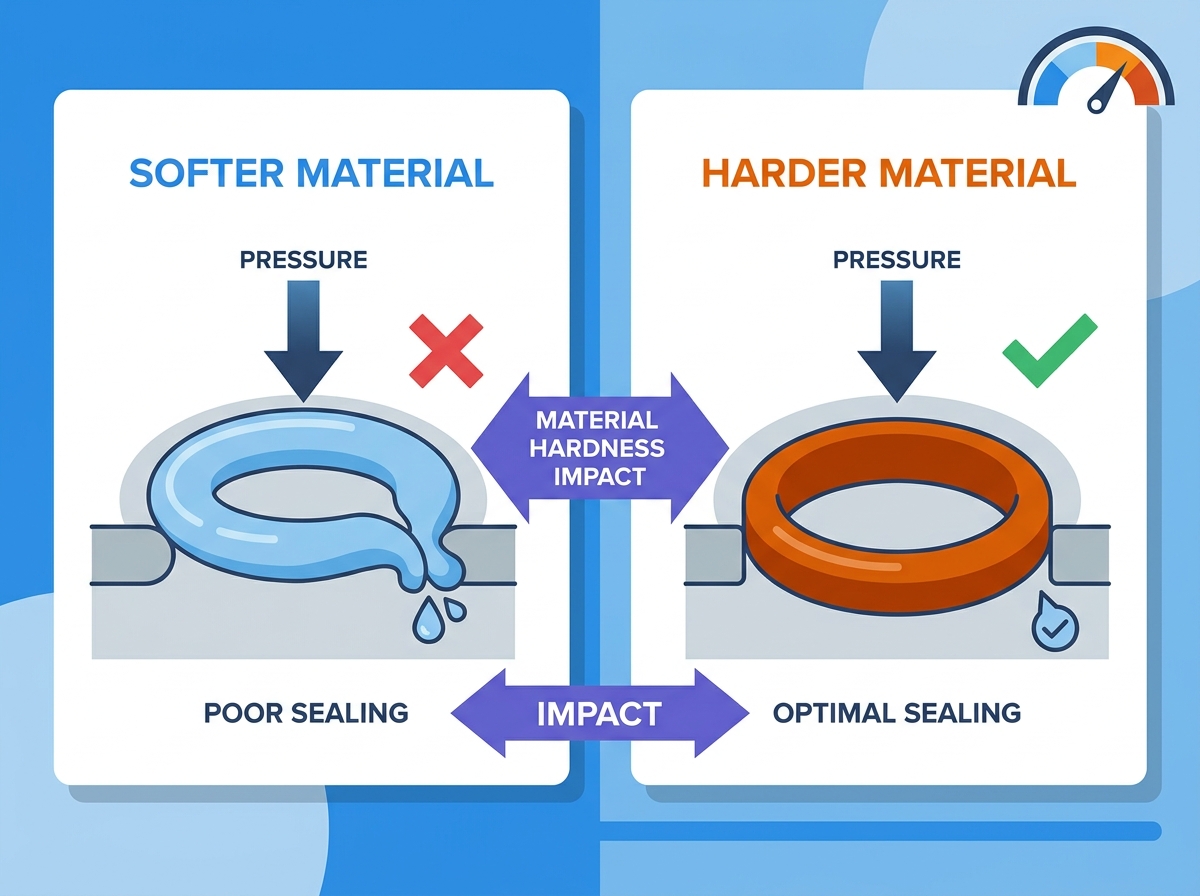
Le seuil d'extrusion : la dureté du joint torique dicte directement la capacité de pression ; des composés plus durs (par exemple, 90 Shore A) sont obligatoires pour les systèmes haute pression afin d'éviter l'extrusion des espaces.
Le compromis d'étanchéité : les matériaux plus souples offrent une conformité supérieure aux surfaces irrégulières et nécessitent moins de force de compression, réduisant ainsi le risque de micro-fuites dans les environnements à basse pression ou sous vide.
Variables dynamiques et statiques : la dureté du matériau a un impact sur les taux de friction et d'usure dans les applications dynamiques, nécessitant un équilibre précis pour éviter une génération excessive de chaleur ou une abrasion rapide.
Changement de dureté environnementale : les températures de fonctionnement, les rayonnements et les expositions chimiques modifient de manière dynamique la dureté effective d'un élastomère sur le terrain, ce qui nécessite des marges de sécurité lors de la sélection des matériaux.
Le danger du défaut : les joints toriques standard 70 Shore A sont très polyvalents mais sujets à une défaillance prématurée dans des environnements industriels spécialisés, à fortes contraintes ou à fiabilité extrême.
Table des matières
La norme industrielle pour mesurer la résistance à l’indentation des matériaux élastomères est l’échelle de dureté Shore A. Défini par ASTM D2240, cette échelle quantifie dans quelle mesure un composé de caoutchouc spécifique résiste à la déformation physique sous une charge concentrée. La dureté n’est pas une mesure de la résistance d’un matériau ou de sa résistance à la déchirure. Il évalue strictement la limite d'élasticité de l'élastomère lorsqu'il est soumis à une pression localisée. Cette métrique sert de point de données fondamental lorsque nous spécifions les joints pour les systèmes de confinement de fluides et de gaz. Vous ne pouvez pas concevoir un vérin hydraulique fiable sans d’abord comprendre exactement comment l’élastomère se comportera sous contrainte mécanique.
Les techniciens mesurent physiquement le duromètre à l’aide d’un pied pénétrateur calibré. L'appareil enfonce une tige en acier trempé dans la surface de l'échantillon de caoutchouc. La profondeur de pénétration est directement corrélée à la valeur de dureté sur un cadran ou un affichage numérique. Il est important de noter que les spécifications de dureté nominale comportent généralement une tolérance de fabrication de ±5 points. Un lot spécifié à 70 Shore A peut légalement mesurer entre 65 et 75 Shore A. Vous devez tenir compte de cet empilement de tolérances lors de la conception de presse-étoupes critiques.
Placez l'échantillon d'élastomère sur une surface dure et plane pour éviter que de fausses lectures ne se produisent.
Appliquez la jauge du duromètre verticalement avec un mouvement ferme et constant pour garantir que le pénétrateur pénètre avec précision.
Lisez la valeur dans la seconde suivant un contact ferme, car les élastomères présentent un fluage et la lecture diminuera avec le temps.
Effectuez plusieurs lectures sur différentes zones de l’échantillon et faites la moyenne des résultats pour tenir compte des variations localisées des matériaux.
L'échelle Shore A va de 0 à 100, mais la plage pratique pour les joints élastomères est beaucoup plus étroite. La plupart des applications industrielles utilisent des matériaux compris entre 50 et 90 Shore A. L'indice 70 Shore A sert de norme de base pour les applications générales. Il offre un équilibre fiable entre flexibilité, résistance à la compression et à l’extrusion. Les matériaux inférieurs à 60 Shore A sont visiblement doux et spongieux. Les composés mesurant 90 Shore A sont denses et rigides, semblables à une roue en plastique dur. Nous utilisons rarement quelque chose en dessous de 50 Shore A pour l'étanchéité aux fluides standard, car le matériau n'a pas l'intégrité structurelle nécessaire pour maintenir la compression radiale.
Les ingénieurs doivent parfois passer de l’échelle Shore A à l’échelle Shore D. Shore D mesure les plastiques plus durs, les polymères rigides et les matériaux comme le PTFE. Vous effectuez cette transition lors de la conception d’anneaux d’appui à haute pression extrême ou de joints structurels spécialisés. Alors que Shore A gère des caoutchoucs plus souples qui se déforment facilement, Shore D évalue des matériaux qui résistent à une déformation mécanique importante. L'utilisation d'une bague d'appui Shore D avec un joint en élastomère Shore A fournit le support structurel nécessaire pour éviter une extrusion catastrophique dans les vérins hydrauliques haute pression.
Comparaison des échelles Shore A et Shore D pour les applications d'étanchéité |
|||
Échelle |
Matériaux typiques |
Fonction d'étanchéité primaire |
Forme du pénétrateur |
|---|---|---|---|
Rive A |
Nitrile, Fluorocarbone, Silicone, EPDM |
Confinement primaire des fluides et des gaz, essuyage dynamique |
Cône plat (angle de 35 degrés) |
Rive D |
PTFE, PEEK, polyuréthane dur, nylon |
Anneaux d'appui anti-extrusion, support structurel haute pression |
Cône pointu (angle de 30 degrés) |
La pression systémique force l'élastomère dans l'espace libre entre les composants matériels correspondants. Ce déplacement physique est la mécanique de l’extrusion. Lorsque la pression du fluide ou du gaz s'accumule derrière le joint, elle pousse le caoutchouc vers le côté basse pression du presse-étoupe. Si la pression dépasse la capacité structurelle du matériau, le caoutchouc s'écoule dans l'espace microscopique entre les pièces métalliques ou plastiques. Cela provoque le cisaillement, le grignotage et finalement la défaillance complète du joint. Nous le constatons constamment dans le domaine hydraulique des équipements lourds, où les pics de pression dépassent les limites de conception des joints standard.
La dureté agit comme une barrière physique contre cette déformation. Les matériaux à duromètre plus élevé résistent à la pression. Cette corrélation directe permet aux ingénieurs de concevoir des systèmes avec des jeux plus grands ou de fonctionner à des pressions systémiques plus élevées sans risquer une défaillance des joints. Un composé de 90 duromètres maintiendra son intégrité structurelle à travers un espace qui détruirait instantanément un composé de 70 duromètres sous la même pression. Vous devez faire correspondre la dureté au pic de pression maximum prévu, et pas seulement à la pression de fonctionnement nominale.
Les joints à faible dureté courent le risque d’un effondrement structurel soudain. Lorsqu’ils sont soumis à des pics de pression rapides, les matériaux mous peuvent s’aplatir complètement contre la paroi du presse-étoupe. Cet aplatissement compromet la compression radiale nécessaire au maintien de l'étanchéité, conduisant à un soufflage immédiat. Vous devez évaluer soigneusement le rapport pression/jeu. Si vous disposez d'un jeu diamétral important, vous ne pouvez pas utiliser un joint 70 Shore A, quelle que soit la basse pression du système.
Référence standard de pression par rapport à l'écart de jeu pour la sélection de la dureté |
||
Pression du système (PSI) |
Écart de dégagement maximum (pouces) |
Dureté minimale recommandée (Shore A) |
|---|---|---|
Jusqu'à 1 000 |
0,004 - 0,006 |
70 |
1 000 à 2 000 |
0,003 - 0,005 |
80 |
2 000 à 3 000 |
0,002 - 0,004 |
90 |
Au-dessus de 3 000 |
< 0,002 |
90 + anneau de secours |
Les matériaux plus souples, généralement compris entre 50 et 60 Shore A, se déforment facilement pour sceller les surfaces matérielles rayées, piquées ou non concentriques. Cette conformité les rend idéales pour sceller des boîtiers en fonte brute ou des applications où l'usinage de finitions de surface parfaites est impossible. Le caoutchouc souple s'écoule dans les vallées microscopiques du métal, bloquant efficacement les chemins de fuite sous de faibles charges de compression. Nous utilisons souvent des joints 60 Shore A sur des corps de pompe en fonte d'aluminium où la finition de surface est loin d'être idéale.
Cependant, vous devez évaluer la contrainte du matériel d'accouplement. Les joints plus durs nécessitent des charges de compression nettement plus élevées pour obtenir une étanchéité positive. Si vous installez un joint d'une dureté de 90 dans un boîtier en plastique ou un tube en aluminium à paroi mince, la force nécessaire pour comprimer le caoutchouc peut fissurer ou déformer le matériel. Vous devez équilibrer le besoin de résistance à l'extrusion et les limites structurelles de vos composants d'accouplement. Un joint qui brise le boîtier est pire qu'un joint qui fuit.
La dureté initiale du matériau influence également la résistance à la déformation rémanente à la compression. La déformation rémanente à la compression est la déformation permanente qu'un matériau subit après avoir été comprimé au fil du temps. Les composés plus durs nécessitent généralement plus de force pour se comprimer initialement, mais ils doivent également maintenir cette force radiale constante tout au long de leur durée de vie. Si un matériau dur subit une compression rémanente élevée, il perd sa mémoire et cesse de repousser contre le matériel, ce qui entraîne des fuites de cycles thermiques. Vous devez tester le composé spécifique pour la rétention de mémoire à long terme.
Les réalités des applications dynamiques exigent une analyse minutieuse des frictions de rupture et de fonctionnement. Dans les vérins pneumatiques ou hydrauliques, le joint frotte constamment contre un arbre ou un alésage en mouvement. La dureté affecte directement la quantité de friction générée par ce mouvement. Les matériaux à duromètre plus élevé créent généralement moins de friction de fonctionnement car ils ne se déforment pas aussi profondément dans le profil de surface du matériel. Ils chevauchent les pics microscopiques du métal plutôt que de s’enfoncer dans les vallées.
Bien que les matériaux plus durs présentent une plus grande résistance aux dommages de surface et à l’usure abrasive, ils présentent un risque différent. Un élastomère dur, chargé de verre ou hautement réticulé peut provoquer une usure accélérée du matériel d'accouplement si les finitions de surface ne sont pas optimisées. Le joint agit comme un abrasif doux, polissant ou marquant lentement la tige métallique sur des milliers de cycles. Nous avons vu des joints 90 Shore A ruiner complètement des tiges de cylindre chromées coûteuses parce que le matériel n'était pas suffisamment durci pour supporter le contact abrasif.
À l’inverse, les composés plus mous se déforment davantage sous charge. Cette déformation augmente la surface de contact entre le caoutchouc et le métal. Une zone de contact plus grande entraîne une friction de fonctionnement plus élevée, ce qui génère une accumulation excessive de chaleur. Cette chaleur localisée peut dégrader prématurément l’élastomère, le faisant durcir, se fissurer et se briser bien avant sa durée de vie prévue. Vous devez trouver le duromètre exact qui offre une résistance à l’usure suffisante sans générer de friction destructrice.
Les joints statiques et radiaux restent stationnaires pendant le fonctionnement. Dans ces environnements, la résistance à l’extrusion et la déformation rémanente à la compression sont les principales lentilles d’évaluation. Puisqu’il n’y a aucun mouvement susceptible de générer une friction ou une usure abrasive, vous pouvez spécifier en toute sécurité des matériaux plus durs pour maximiser la capacité de pression. L'objectif est de remplir le presse-étoupe, d'appliquer une compression radiale et de garantir que le matériau ne s'extrude pas ou ne prenne pas de déformation permanente au fil des années de compression continue. Nous utilisons par défaut 70 ou 90 Shore A pour les brides statiques, en fonction entièrement de la pression du système.
Les joints dynamiques, tels que les applications alternatives ou rotatives, nécessitent une approche différente. Vous devez définir des critères de réussite qui équilibrent la dureté avec les coefficients de lubrification et de friction. Si le matériau est trop mou, il saisira l'arbre en mouvement, provoquant des effets de glissement et une déchirure rapide. S'il est trop dur, il risque de ne pas maintenir le contact lors de légères déflexions de l'arbre. Les applications dynamiques nécessitent souvent un matériau d'une dureté de 80 pour offrir le bon équilibre entre résistance à l'usure et flexibilité.
Déterminez la pression de fonctionnement maximale pour établir la résistance à l’extrusion de base requise.
Calculez l'écart de dégagement matériel maximum sous pleine charge systémique et dilatation thermique.
Évaluez la finition de surface du matériel dynamique pour vous assurer qu’il n’abrasera pas rapidement un élastomère plus souple.
Sélectionnez un duromètre qui offre une résistance à l'usure suffisante sans générer de frottement de fonctionnement excessif.
Testez le composé sélectionné dans un prototype physique pour vérifier que les limites de friction de rupture ne sont pas dépassées.
Les joints standard 70 Shore A en acrylonitrile (NBR) ou en fluorocarbone (FKM) sont très polyvalents. Pourtant, ils présentent un risque de défaillance important dans les applications à haute fiabilité telles que les centrales nucléaires, les systèmes aérospatiaux et les dispositifs médicaux. Dans ces environnements, les composés standards sont sujets à une dégradation thermique-oxydative accélérée. L'hypothèse de base selon laquelle un joint d'étanchéité d'une dureté de 70 fonctionnera correctement conduit souvent à des défaillances prématurées du système lorsqu'il est exposé à des rayonnements ou à des fluides aérospatiaux agressifs. Vous ne pouvez pas vous fier aux spécifications du catalogue pour ces environnements.
Les facteurs environnementaux provoquent une post-durcissement ou une réticulation chimique sur le terrain. Ce processus de vieillissement augmente la dureté et la fragilité des élastomères au fil du temps. Un joint installé à 70 Shore A peut vieillir et devenir un matériau à 95 Shore A après deux ans de service à haute température. Cette transformation entraîne des microfissures et une perte totale de la force d'étanchéité. Vous devez prendre en compte cette prévision de fiabilité à vie dans votre sélection initiale de matériaux. Nous spécifions souvent un duromètre initial légèrement plus doux si nous savons que l'environnement fera durcir le matériau au cours de sa durée de vie.

Les élastomères deviennent plus durs et moins résistants aux basses températures. Ce raidissement à froid peut amener un joint d’une dureté de 70 à agir comme un joint d’une dureté de 90. Lorsque le matériau perd son élasticité, il ne peut pas suivre les déflexions du matériel ni maintenir une compression radiale. Le joint se rétracte du métal, provoquant une fuite immédiate jusqu'à ce que le système se réchauffe. Vous devez sélectionner des composés spécifiquement formulés pour une flexibilité à basse température si votre équipement fonctionne dans des conditions arctiques ou cryogéniques. Le NBR standard se transformera en rondelle en plastique dur à -40 degrés.
Des températures élevées provoquent l’effet inverse. Le ramollissement à haute température réduit la dureté efficace du caoutchouc en temps réel. Un joint qui mesure 90 Shore A à température ambiante peut ramollir jusqu'à 75 Shore A à 300°F. Ce ramollissement augmente le risque d'extrusion dans des systèmes qui sont par ailleurs correctement spécifiés pour la pression à température ambiante. Vous devez évaluer les propriétés physiques du matériau à la température de fonctionnement réelle, et pas seulement sur la fiche technique.
Changement de dureté estimé en fonction des températures extrêmes (FKM standard) |
|||
Température de fonctionnement (°F) |
Dureté nominale (Shore A) |
Dureté effective sur le terrain (Shore A) |
Risque de défaillance primaire |
|---|---|---|---|
-20 |
75 |
85 - 90 |
Perte de résilience, fuite de froid |
75 (ambiant) |
75 |
75 |
Performance de base |
300 |
75 |
65 - 70 |
Extrusion d'espace, grignotage |
400 |
75 |
60 - 65 |
Extrusion catastrophique, prise permanente |
Les ingénieurs sont constamment confrontés au compromis économique entre les coûts d’usinage et les coûts des joints. Le resserrement des tolérances d'usinage du matériel réduit l'écart de jeu, empêchant l'extrusion et permettant l'utilisation de joints standard et peu coûteux de 70 duromètres. Cependant, l’usinage de précision est coûteux et prend du temps. Vous devez mettre en balance le coût du maintien d'une tolérance de deux millièmes sur une pièce moulée en acier de grande taille par rapport au coût de la mise à niveau du matériau du joint.
Alternativement, vous pouvez spécifier un élastomère plus dur, potentiellement plus coûteux, pour combler des écarts plus grands et faiblement tolérés. Même si un joint FKM d'une dureté de 90 coûte plus cher qu'un joint NBR standard, il pourrait permettre d'économiser des milliers de dollars en coûts de fabrication en permettant des tolérances d'usinage plus souples sur les pièces moulées industrielles lourdes. Nous utilisons fréquemment des joints 90 Shore A sur les gros équipements agricoles, spécifiquement pour éviter le coût élevé de l'usinage de précision de vérins hydrauliques massifs.
Spécifier un matériau trop dur présente de graves risques d’installation. Les élastomères durs n'ont pas l'élasticité et la flexibilité nécessaires pour un assemblage facile. Les techniciens risquent de déchirer, d'entailler ou de trop étirer ces joints lorsqu'ils les forcent sur des filetages, des cannelures ou dans des rainures internes profondes. Une fois qu’un joint dur subit une entaille microscopique lors de l’installation, il échouera presque certainement sous la pression. Vous devez concevoir le presse-étoupe et les outils d'assemblage pour tenir compte du manque d'étirement d'un matériau 90 Shore A.
Une dureté excessive entraîne également des micro-fuites dans les systèmes basse pression. Les matériaux durs nécessitent une force de compression importante pour se déformer. Dans un système à vide ou une conduite de gaz à basse pression, il n’y a pas suffisamment de pression systémique pour forcer le caoutchouc dur à pénétrer dans les aspérités microscopiques de la surface du métal. Le joint comble les rayures plutôt que de les remplir, créant ainsi une voie pour des fuites lentes et persistantes. C'est précisément pour cette raison que nous n'utilisons jamais de joints 90 Shore A pour les applications sous vide.
Lorsque vous spécifiez un matériau trop mou pour la pression de fonctionnement, vous invitez à un grignotage et à une extrusion catastrophique. Pendant le cycle de pression, le caoutchouc souple est poussé à plusieurs reprises dans l'espace libre, puis retiré à mesure que la pression chute. Ce processus de dégradation physique arrache de petits morceaux de caoutchouc du joint. Au fil du temps, le joint perd de sa masse et se brise complètement, contaminant le système hydraulique ou pneumatique avec des débris de caoutchouc. Vous constaterez que les filtres hydrauliques sont obstrués par des particules de caoutchouc noir lorsque cela se produit.
Les matériaux souples présentent également des risques importants d’éclatement et de décompression explosive (ED). Dans les applications de gaz à haute pression, le gaz imprègne la structure cellulaire de l'élastomère. Lorsque la pression du système chute rapidement, le gaz piégé se dilate instantanément. Un matériau durométrique souple n’a pas la résistance interne à la déchirure nécessaire pour contenir ce gaz en expansion. La décompression rapide déchire la structure en élastomère de l’intérieur vers l’extérieur, ce qui entraîne un joint cloqué et détruit. Vous devez utiliser des composés résistants au duromètre élevé, spécialement formulés pour les systèmes de gaz à haute pression.
La dureté n'est qu'une variable dans une équation chimique complexe. Vous ne pouvez pas traiter de la même manière tous les matériaux ayant une dureté de 70. Un nitrile (NBR) de 70 duromètres se comporte de manière totalement différente en termes de déformation rémanente à la compression, de plage de température et de résistance chimique qu'un fluorocarbone (FKM) de 70 duromètres. Le polymère de base dicte la compatibilité chimique et les limites thermiques, tandis que la dureté dicte la résistance mécanique à l'extrusion. Vous devez évaluer les deux simultanément. Spécifier un NBR 90 Shore A pour une application d'huile synthétique à haute température échouera, non pas à cause de la dureté, mais parce que le polymère de base ne peut pas supporter la chaleur.
Les indices de dureté disponibles dans le commerce sont parfois insuffisants pour les applications spécialisées. Vous devez savoir quand faire appel aux fabricants pour des formulations de duromètre personnalisées. La composition personnalisée permet aux chimistes de modifier les charges de noir de carbone ou de silice pour obtenir une dureté spécifique tout en maintenant une conformité réglementaire stricte, une flexibilité à basse température ou une résistance chimique agressive. Les formulations personnalisées comblent le fossé lorsque les options standard 70 ou 90 Shore A ne parviennent pas à répondre aux exigences opérationnelles rigoureuses. Nous comptons sur la coutume Composés de joints toriques pour le traitement de fluides en phase mixte dans le secteur pétrolier et gazier.
La sélection de la dureté appropriée du joint torique est essentielle pour obtenir des performances d'étanchéité fiables dans différentes conditions de pression, de température et de fonctionnement. En équilibrant la dureté avec les propriétés des matériaux et la conception du matériel, les fabricants peuvent réduire les fuites, améliorer la durabilité et prolonger la durée de vie des systèmes d'étanchéité.
Le choix d’un fournisseur de solutions d’étanchéité expérimenté est tout aussi important pour des performances à long terme. Cixi Lixu se spécialise dans la fabrication de joints toriques de haute qualité, de solutions d'étanchéité personnalisées et de composants en caoutchouc de précision pour les applications hydrauliques, pneumatiques, automobiles et industrielles. Grâce à une technologie de production avancée, un contrôle qualité rigoureux et une vaste expertise en ingénierie, l'entreprise aide ses clients à sélectionner les matériaux d'étanchéité optimaux pour des performances fiables et durables.
Consultez les ingénieurs d’application pour vérifier vos rapports pression/jeu avant de finaliser les dessins du matériel.
Utilisez les tableaux de dégagement d’extrusion pour déterminer le duromètre exact requis pour les pics de pression maximum de votre système.
Demandez des prototypes physiques de différents niveaux de dureté pour effectuer des tests de compression et d'installation.
Évaluez le changement de dureté attendu en testant les matériaux aux températures de fonctionnement maximale et minimale de votre système.
R : La norme de référence de l'industrie est de 70 Shore A. Cette dureté offre un équilibre optimal entre flexibilité, résistance à la compression et à l'extrusion pour la plupart des applications hydrauliques, pneumatiques et de confinement de fluides à usage général.
R : Des pressions de système plus élevées forcent l'élastomère dans les espaces de dégagement du matériel. Pour empêcher le matériau de s'extruder et de se déchirer, les applications à haute pression nécessitent des composés plus durs, généralement 90 Shore A, qui résistent à la déformation mécanique.
R : Un joint d'une dureté de 70 est plus doux, plus flexible et s'adapte facilement aux surfaces rugueuses sous basse pression. Un joint d'une dureté de 90 est dense et rigide, nécessitant une force de compression plus importante mais offrant une résistance supérieure à l'extrusion à haute pression.
R : Oui. Si un joint est trop dur, il risque de ne pas se déformer suffisamment pour combler les rayures microscopiques de la surface, entraînant ainsi des micro-fuites dans les systèmes basse pression. Les joints durs sont également difficiles à installer et peuvent endommager le matériel d'accouplement fragile.
R : Le froid extrême provoque le raidissement des élastomères et leur perte de résilience, augmentant ainsi leur dureté et provoquant des fuites. À l’inverse, les températures élevées ramollissent le matériau, réduisant sa dureté effective et augmentant le risque d’extrusion sous pression.
R : Vous pouvez empêcher l'extrusion en spécifiant un élastomère plus dur (par exemple, 90 Shore A), en resserrant les tolérances d'usinage pour réduire l'écart de dégagement du matériel ou en installant des bagues d'appui rigides à côté du joint primaire.


