
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-23 Origen: Sitio


La falla de un componente menor puede provocar pérdidas operativas masivas en toda una instalación. A menudo, después de una falla catastrófica del sello, se producen tiempos de inactividad no planificados, riesgos ambientales y daños graves al equipo. Depender del mantenimiento reactivo ignora las causas fundamentales de la degradación. Reemplazar los sellos solo después de que ocurre una fuga garantiza fallas mecánicas agravantes y costos de reemplazo recurrentes. Los equipos de mantenimiento necesitan un enfoque sistemático y basado en evidencia para diagnosticar problemas antes de que ocurra una falla total. Esta guía completa de inspección y desgaste de juntas tóricas proporciona un marco definitivo para identificar patrones de desgaste y determinar las causas fundamentales. Aprenderá cómo diagnosticar daños con precisión, seleccionar el material correcto e implementar actualizaciones de hardware que eviten fugas recurrentes. Nos centramos en diagnósticos prácticos de campo en lugar de conjeturas teóricas, garantizando que su próxima instalación de sello dure.
La inspección visual es sólo el primer paso; Las pruebas físicas y dimensionales son obligatorias para detectar la deformación por compresión, la fragilidad y el ataque químico en las primeras etapas.
Muchos modos de falla presentan síntomas idénticos (por ejemplo, cortes de instalación versus extrusión a alta presión); Se requiere un enfoque de diagnóstico forense para evitar diagnósticos erróneos.
Hacer coincidir con precisión modos de falla específicos (p. ej., extrusión, descompresión explosiva, degradación térmica) con sus síntomas evita diagnósticos erróneos y dicta la actualización exacta del material requerida.
Actualizar el material de una junta tórica sin abordar las tolerancias del hardware o el diseño del casquillo a menudo resulta en fallas repetidas.
La implementación de un protocolo estandarizado de inspección y análisis de causa raíz reduce los diagnósticos de fallas falsos y optimiza los presupuestos de mantenimiento a largo plazo.
Tabla de contenido
Las fallas catastróficas del sello se extienden mucho más allá del costo de un elastómero de reemplazo. La pérdida de fluidos crea peligros de seguridad inmediatos en el piso de las instalaciones, lo que a menudo provoca incidentes de resbalones y caídas. Las caídas de presión paran las líneas de producción y comprometen la eficiencia del sistema hidráulico. Cuando un cilindro hidráulico pierde presión debido a un sello desviado, el equipo se desplaza y puede dejar caer cargas pesadas. Las fugas ambientales provocan estrictos problemas de cumplimiento normativo y fuertes multas por parte de las agencias de protección ambiental. Un programa de mantenimiento exitoso maximiza el tiempo medio entre fallas (MTBF). Esto es posible con una identificación precisa del desgaste. Al comprender exactamente cómo y por qué se degrada un sello, los equipos de mantenimiento pueden implementar acciones correctivas permanentes en lugar de soluciones temporales. Dejas de reemplazar el mismo sello todos los meses y comienzas a diseñar el punto de falla.
El modelo tradicional de ejecución hasta el fallo agota los presupuestos de mantenimiento y garantiza tiempos de inactividad impredecibles. Esperar a que aparezca una fuga visible significa que el daño interno ya ha alcanzado un estado crítico. Las inspecciones programadas y proactivas detectan los problemas a tiempo. Identificar los primeros signos de El desgaste de las juntas tóricas informa decisiones de compra más inteligentes de elastómeros de repuesto. Los administradores de instalaciones pueden pasar de combatir incendios constantemente a actualizar componentes estratégicamente basándose en datos empíricos de desgaste. Cuando desconecta una bomba para realizar un servicio programado, examinar los sellos proporciona una imagen clara del entorno operativo interno. Estos datos le permiten ajustar los intervalos de mantenimiento, cambiar los tipos de fluidos o mejorar los materiales de los sellos antes de que ocurra una explosión catastrófica.
El examen visual requiere iluminación y aumento adecuados. Depender del ojo desnudo en un entorno vegetal con poca iluminación conduce a que se pasen por alto defectos. Mire de cerca la superficie en busca de ampollas, picaduras, hoyos y perforaciones. Examine la parte superior, inferior y los lados del sello de forma independiente. Identifique cualquier cresta, desgarro o raspado. Estas anomalías de la superficie a menudo indican factores estresantes ambientales específicos. Utilice una lupa de joyero de 10 aumentos o un microscopio digital para detectar finas grietas finas y microdesgarros superficiales. El daño microscópico a menudo precede a una falla estructural masiva. Al inspeccionar, limpie el sello suavemente con un paño sin pelusa y un solvente suave compatible para eliminar los fluidos residuales del sistema que podrían ocultar defectos en la superficie.
Los controles visuales a menudo pasan por alto cambios estructurales internos. Las pruebas táctiles revelan flexibilidad y resistencia del elastómero. Doble y flexione el sello suavemente. Busque secciones rígidas o áreas quebradizas. El endurecimiento, la fragilización y la pérdida de resistencia a la tracción indican degradación térmica o química. Un elastómero sano debería volver a su forma original inmediatamente después del estiramiento. Si el material se siente pegajoso, demasiado blando o se desmorona bajo presión, ha perdido su integridad física. También puede utilizar un durómetro Shore A para medir la dureza del sello usado y compararlo con las especificaciones de un sello nuevo. Un aumento significativo en la dureza del durómetro apunta directamente al envejecimiento por calor o a tipos específicos de ataque químico.
La medición precisa separa la observación subjetiva de los datos objetivos. Utilice calibradores y micrómetros digitales calibrados para medir la reducción de la sección transversal. Contraste una sección transversal completamente nueva y perfectamente redonda con un perfil desgastado, deformado o deforme. Mida el sello en múltiples puntos alrededor de su circunferencia para verificar si hay desgaste desigual. El desgaste desigual a menudo indica desalineación de los herrajes o carga lateral en el vástago del cilindro. Mida para aplanar la superficie de sellado. Busque de cerca divisiones circunferenciales escondidas dentro de esas superficies aplanadas, que indican una tensión de compresión severa. Para sellos de gran diámetro, use una cinta pi para medir el diámetro interior con precisión, verificando si hay estiramiento o contracción causados por la incompatibilidad de fluidos.
La prueba de inmersión simula las condiciones operativas para revelar vulnerabilidades ocultas. Sumerja la junta tórica en un recipiente de líquido lleno con el medio del sistema o agentes de limpieza. Supervise la configuración para detectar microfugas, hinchazón química o cambios de volumen durante un período de 48 a 72 horas. Mantenga el fluido a la temperatura de funcionamiento real utilizando un baño calentado, ya que el calor acelera las reacciones químicas. Observe cualquier liberación de burbujas, lo que indica permeación de gas o vaciamiento interno. Esté atento a la degradación del material, cambios de color o turbidez del fluido. Mida el volumen y el peso del sello antes y después de la prueba. Un aumento de volumen superior al 10% generalmente indica que el elastómero es incompatible con el fluido y fallará en servicio.
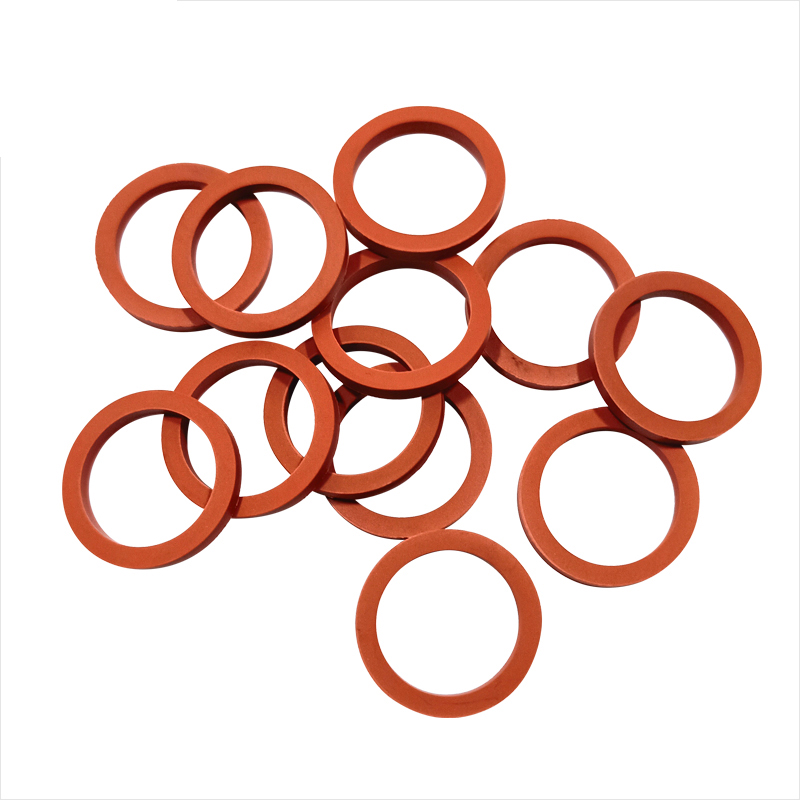
La deformación por compresión se manifiesta como una pérdida permanente de la sección transversal circular. La junta tórica no vuelve a su forma original y pierde su perfil perfectamente redondo. Desarrolla superficies planas donde entró en contacto con el hardware. Una vez que un elastómero se endurece, ya no puede mantener la fuerza de sellado contra las superficies del hardware, lo que genera fugas inmediatas cuando la presión del sistema cae o la temperatura fluctúa.
Temperaturas de funcionamiento excesivas que rompen los enlaces cruzados del polímero.
Selección inadecuada de materiales que carecen de resistencia inherente a la deformación por compresión.
Sobrecompresión durante la instalación inicial debido a una profundidad incorrecta del casquillo.
Curado incompleto del elastómero durante el proceso de fabricación.
La extrusión deja el sello con bordes con volantes y una apariencia masticada o astillada. Este daño generalmente ocurre en el lado de baja presión de la glándula. La alta presión del sistema fuerza al elastómero a entrar en el espacio libre entre las superficies de los herrajes coincidentes. A medida que la presión cambia, el material queda pellizcado y arrancado.
Espacios de holgura excesivos entre el pistón y el orificio del cilindro.
Picos de presión del sistema que exceden los límites físicos del material.
Utilizar un elastómero con un durómetro demasiado blando para la aplicación.
No instalar los anillos de respaldo antiextrusión necesarios en sistemas de alta presión.
Expansión del hardware debido a las altas temperaturas, lo que amplía la brecha de extrusión.
El ataque químico altera drásticamente las propiedades físicas del elastómero. Los síntomas incluyen ampollas superficiales, viruelas, aumento de tamaño debido a la hinchazón o ablandamiento y pegajosidad extremos. El material puede perder toda su resistencia a la tracción y separarse fácilmente. En algunos casos, el químico extrae los plastificantes, lo que hace que el sello se encoja y se endurezca en lugar de hincharse.
Incompatibilidad química directa entre el elastómero elegido y el medio del sistema.
Exposición a agentes de limpieza agresivos utilizados durante los procedimientos de lavado.
Lubricantes de montaje incompatibles aplicados durante la instalación.
Cambios en la formulación del fluido del sistema o adición de aditivos no originales.
La degradación térmica destruye las cadenas de polímero dentro del elastómero. Los síntomas incluyen agrietamiento radial, endurecimiento severo y una apariencia superficial brillante y vidriada. El sello pierde toda flexibilidad y puede romperse cuando se dobla. La exposición prolongada a altas temperaturas hornea los plastificantes del caucho, dejando una capa quebradiza que no puede seguir el movimiento del hardware.
Temperaturas de funcionamiento que superen los límites térmicos máximos del material elegido.
Puntos calientes localizados dentro del equipo, como cerca de los colectores de escape.
Calor de fricción generado por ciclos dinámicos de alta velocidad sin una lubricación adecuada.
Ciclos térmicos rápidos que tensionan la estructura del polímero.
La descompresión explosiva ocurre en aplicaciones de gas a alta presión. Los síntomas incluyen fisuras internas profundas, ampollas superficiales y rupturas aleatorias en todo el sello. El gas impregna el elastómero a alta presión. Cuando el sistema experimenta una rápida caída de presión, el gas atrapado se expande violentamente, desgarrando el material desde adentro hacia afuera. Este modo de falla a menudo deja intacta la forma circular externa mientras destruye la estructura interna.
Rápida despresurización de sistemas de gas.
Utilizar elastómeros con módulo de corte bajo y poca resistencia al desgarro.
Seleccionar materiales que sean altamente permeables al gas específico del sistema.
No especificar compuestos resistentes a la descompresión rápida de gases (RGD).
Los daños en la instalación ocurren incluso antes de que el equipo comience a funcionar. Los síntomas incluyen cortes limpios, raspaduras, muescas o torceduras en la superficie. Este daño crea vías de fuga inmediatas. El sello fallará durante la prueba de presión inicial o poco después del arranque.
Pasar la junta tórica sobre roscas o estrías afiladas sin fundas protectoras.
Falta de lubricación adecuada, lo que hace que el sello ruede y se tuerza en la ranura.
Diseño inadecuado del casquillo o tamaño incorrecto que fuerza el sello hacia espacios que cortan las capas externas.
Usar herramientas metálicas afiladas, como destornilladores, para forzar el sello a colocarse en su posición.
Pellizcar el sello entre las caras de los herrajes coincidentes durante el montaje.
Diferenciar entre daños por extrusión y por instalación requiere una observación cuidadosa de los bordes cortados. Los cortes mecánicos limpios con superficies lisas indican daños en la instalación. Es probable que el sello haya sido cortado por piezas afiladas o por un bisel mal mecanizado. Por el contrario, la extrusión a alta presión crea bordes masticados, con volantes y irregulares. El daño por extrusión se alinea específicamente con el espacio libre de baja presión, mientras que los cortes de instalación pueden aparecer en cualquier parte del sello, a menudo coincidiendo con el paso de un componente roscado por el que fue arrastrado.
Tanto el calor como los productos químicos destruyen los elastómeros, pero dejan huellas diferentes. La fragilización térmica induce un endurecimiento severo, una superficie brillante y agrietamiento radial cuando se flexiona. El material se vuelve quebradizo y se rompe. La degradación química típicamente induce hinchazón, ablandamiento extremo, pegajosidad o formación de ampollas superficiales. Si bien algunos productos químicos pueden extraer plastificantes y provocar endurecimiento, el daño térmico rara vez causa la hinchazón masiva del volumen asociada con la incompatibilidad de fluidos.
Modo de falla |
Síntomas primarios |
Diferenciador clave |
Causa raíz común |
|---|---|---|---|
Extrusión |
Bordes masticados, irregulares y con volantes. |
Daños localizados en el lado de baja presión. |
Alta presión, grandes espacios libres |
Cortes de instalación |
Rebanadas limpias, cortes y muescas |
Superficies de corte lisas, ubicaciones aleatorias |
Hilos afilados, falta de lubricación. |
Fragilización térmica |
Endurecimiento, agrietamiento radial, superficie brillante. |
Pérdida de flexibilidad, se rompe al doblarse. |
Temperaturas de funcionamiento excesivas |
Ataque químico |
Hinchazón, ablandamiento, pegajosidad, ampollas. |
Aumento dimensional, textura gomosa. |
Incompatibilidad de fluidos |
Conjunto de compresión |
Superficies planas, pérdida de redondez. |
Deformación permanente a juego con la glándula. |
Alto calor, sobrecompresión |
Descompresión explosiva |
Fisuras internas, ampollas superficiales. |
El daño se origina desde el interior del material. |
Caídas rápidas de presión en sistemas de gas. |
Seleccionar el material de reemplazo adecuado requiere evaluar datos de desgaste específicos. El nitrilo (Buna-N) ofrece una excelente resistencia al aceite, pero falla a altas temperaturas. Viton (FKM) soporta temperaturas más altas y exposiciones químicas más amplias, lo que lo convierte en una actualización estándar para la hidráulica industrial. FFKM proporciona la máxima resistencia química y térmica para entornos extremos, como plantas de procesamiento de productos químicos. Evalúe siempre las ventajas y desventajas entre resistencia a la temperatura, compatibilidad química y durabilidad física. Seleccione materiales resistentes a la deformación por compresión para aplicaciones estáticas que experimentan fuertes fuerzas de sujeción. No asuma que un material más duro siempre es mejor; un sello de durómetro alto podría resistir la extrusión pero no lograr sellar fluidos de baja presión de manera efectiva.
Cambiar el material elastómero no puede solucionar un diseño deficiente del hardware. Cuando la extrusión ocurre repetidamente, debe ajustar las tolerancias del hardware para reducir los espacios libres. Mejore los acabados de las superficies para evitar el desgaste abrasivo durante el ciclo dinámico. Un acabado superficial demasiado áspero actúa como papel de lija, mientras que un acabado demasiado liso evita la retención de lubricación. Integre anillos de respaldo rígidos hechos de PTFE o PEEK para soportar el elastómero bajo alta presión. Modificar el diseño del casquillo, como aumentar el ancho de la ranura para adaptarse al hinchamiento químico, a menudo proporciona una solución más permanente que simplemente instalar un compuesto de caucho diferente.
Los elastómeros premium requieren una mayor inversión inicial pero mejoran drásticamente la vida útil operativa. Gastar más en un material avanzado como FFKM se justifica si elimina la extrusión recurrente o el ataque químico en aplicaciones críticas. La reducción de la frecuencia del mantenimiento, la prevención de la pérdida de fluido y la maximización del tiempo de actividad del equipo compensan fácilmente el mayor precio de compra de los sellos de alto rendimiento. Céntrese en la confiabilidad a largo plazo en lugar de en los costos de los componentes a corto plazo. Cuando una sola falla de una bomba para toda una línea de producción, el costo del sello se vuelve irrelevante en comparación con el valor de la operación ininterrumpida.
Tratar el síntoma en lugar de la causa garantiza fracasos repetidos. Reemplazar una junta tórica aplanada con exactamente el mismo material ignora la sobrecarga térmica que causó la deformación por compresión. Confundir modos de falla similares conduce a acciones correctivas incorrectas. Por ejemplo, tratar el hinchamiento químico como expansión térmica podría llevar a mecanizar un casquillo más grande, lo que luego provoca la extrusión cuando el sistema se presuriza. El diagnóstico preciso sigue siendo la base de un mantenimiento eficaz. Debe recopilar todos los parámetros operativos, incluidas las temperaturas máximas, los picos de presión y la química de los fluidos, antes de seleccionar un reemplazo.
Las técnicas inadecuadas de extracción e instalación introducen riesgos inmediatos. El uso de destornilladores, picos de metal o hojas afiladas para sacar los sellos de las ranuras provoca graves rayaduras en los casquillos. Estos rayones crean vías de fuga que ningún sello nuevo puede llenar. Forzar un sello seco dentro de un casquillo apretado provoca torsión y raspado inmediatos. Dejar residuos de goma vieja o suciedad en la ranura impide que el nuevo sello se asiente correctamente. Las malas prácticas de manipulación anulan los beneficios de los materiales de reemplazo de primera calidad y garantizan una vida útil corta del nuevo componente.
Implementar un marco estricto para el reemplazo de sellos. Utilice púas de junta tórica de latón o plástico para una extracción segura. Limpie minuciosamente el casquillo con disolventes aprobados para eliminar residuos y caucho degradado. Inspeccione la ranura de metal desnudo en busca de rayones o picaduras antes de instalar el nuevo sello. Seleccione una lubricación adecuada que sea compatible tanto con el elastómero como con el medio del sistema. Verifique las prácticas de instalación asegurándose de que el sello se asiente uniformemente sin torcerse. Los protocolos estandarizados evitan errores humanos y garantizan un rendimiento de sellado confiable en todos los turnos de mantenimiento.
La inspección periódica de las juntas tóricas es una de las formas más efectivas de prevenir fallas inesperadas en los sellos y mejorar la confiabilidad del equipo. Al identificar con precisión los patrones de desgaste, seleccionar materiales adecuados y abordar los problemas de hardware, los fabricantes pueden extender la vida útil de los sellos, reducir el tiempo de inactividad y optimizar los costos de mantenimiento.
Elegir un socio experimentado en sellado es igualmente importante para el rendimiento a largo plazo. Cixi Lixu se especializa en la fabricación de juntas tóricas de alta calidad, soluciones de sellado personalizadas y componentes de caucho de precisión para aplicaciones industriales, hidráulicas, neumáticas y automotrices. Con tecnología de fabricación avanzada, estricto control de calidad y amplia experiencia en la industria, la empresa ayuda a los clientes a mejorar la confiabilidad del sellado y maximizar el rendimiento del equipo.
Audite su inventario de sellos actual para garantizar que los materiales coincidan con las condiciones operativas de su equipo.
Consulte las tablas de compatibilidad química para los fluidos y agentes de limpieza específicos de su sistema antes de seleccionar elastómeros de reemplazo.
Implemente una lista de verificación de inspección estandarizada para que el personal de mantenimiento documente los patrones de desgaste con precisión.
Equipe a su equipo de mantenimiento con herramientas adecuadas para quitar latón o plástico para evitar daños al hardware.
R: Una junta tórica aplanada indica deformación por compresión. El elastómero ha perdido su capacidad de volver a su forma circular original. Esto generalmente se debe a temperaturas de funcionamiento excesivas, sobrecompresión durante la instalación o al uso de un material con poca resistencia a la compresión.
R: El daño químico generalmente se manifiesta como hinchazón, ablandamiento extremo o pegajosidad. También puede observar ampollas en la superficie, picaduras, hoyos o una pérdida total de integridad física donde el material se desmorona o se rasga fácilmente bajo una ligera tensión.
R: Las divisiones circunferenciales ocurren debido a una combinación de aplanamiento severo (deformación por compresión) y agrietamiento por tensión ambiental. A medida que el material se aplana y endurece bajo el calor o la exposición química, la tensión interna hace que el sello se rompa a lo largo de la superficie aplanada.
R: Evite la extrusión reduciendo los espacios entre los herrajes acoplados, mejorando las tolerancias de los herrajes o utilizando un compuesto de elastómero más duro. La integración de anillos de respaldo antiextrusión proporciona un soporte estructural esencial en el lado de baja presión del casquillo.
R: No. Nunca reutilice una junta tórica después de retirarla. Incluso si parece perfectamente redondo, tiene desgaste microscópico, historial de tensión interna y ligera deformación. La reutilización de sellos aumenta drásticamente el riesgo de fugas impredecibles y fallas catastróficas.
R: La degradación térmica hace que todo el sello se endurezca, se agriete radialmente y se vuelva quebradizo debido al calor excesivo. La extrusión implica desconchones físicos, mordiscos y bordes con volantes localizados en el lado de baja presión, causados por la alta presión que fuerza al material a entrar en espacios libres.


