
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.07.2026 Herkunft: Website


Der Ausfall einer geringfügigen Komponente kann zu massiven Betriebsverlusten in der gesamten Anlage führen. Auf einen katastrophalen Dichtungsausfall folgen häufig ungeplante Ausfallzeiten, Umweltgefahren und schwere Geräteschäden. Wenn man sich auf reaktive Wartung verlässt, werden die eigentlichen Ursachen der Verschlechterung ignoriert. Der Austausch von Dichtungen erst nach Auftreten einer Undichtigkeit führt zu erhöhten mechanischen Ausfällen und wiederkehrenden Austauschkosten. Wartungsteams benötigen einen systematischen, evidenzbasierten Ansatz zur Diagnose von Problemen, bevor es zu einem Totalausfall kommt. Dieser umfassende O-Ring-Verschleiß-Inspektionsleitfaden bietet einen umfassenden Rahmen für die Identifizierung von Verschleißmustern und die Bestimmung der Grundursachen. Sie erfahren, wie Sie Schäden genau diagnostizieren, das richtige Material auswählen und Hardware-Upgrades implementieren, die wiederkehrende Lecks verhindern. Wir konzentrieren uns auf praktische Felddiagnosen und nicht auf theoretisches Rätselraten, um sicherzustellen, dass Ihre nächste Dichtungsinstallation von Dauer ist.
Eine Sichtprüfung ist nur der erste Schritt; Um Druckverformungsreste, Versprödung und chemische Angriffe im Frühstadium zu erkennen, sind physikalische und dimensionale Tests obligatorisch.
Viele Fehlerarten weisen identische Symptome auf (z. B. Installationsschnitte vs. Hochdruckextrusion); Um Fehldiagnosen zu vermeiden, ist ein forensischer Diagnoseansatz erforderlich.
Die genaue Zuordnung bestimmter Fehlerarten (z. B. Extrusion, explosive Dekompression, thermischer Abbau) zu ihren Symptomen verhindert Fehldiagnosen und schreibt die genaue erforderliche Materialaufrüstung vor.
Die Aufrüstung eines O-Ring-Materials ohne Berücksichtigung der Hardwaretoleranzen oder des Stopfbuchsendesigns führt häufig zu wiederholten Ausfällen.
Die Implementierung eines standardisierten Inspektions- und Ursachenanalyseprotokolls reduziert falsche Fehlerdiagnosen und optimiert langfristige Wartungsbudgets.
Inhaltsverzeichnis
Ein katastrophaler Dichtungsausfall geht weit über die Kosten eines Ersatz-Elastomers hinaus. Flüssigkeitsverlust stellt ein unmittelbares Sicherheitsrisiko auf dem Boden der Anlage dar und führt häufig zu Rutsch- und Sturzunfällen. Druckabfälle bringen Produktionslinien zum Stillstand und beeinträchtigen die Effizienz des Hydrauliksystems. Wenn ein Hydraulikzylinder aufgrund einer umgangenen Dichtung Druck verliert, driftet das Gerät und kann möglicherweise schwere Lasten fallen lassen. Umweltlecks führen zu strengen Problemen bei der Einhaltung gesetzlicher Vorschriften und hohen Geldstrafen seitens der Umweltschutzbehörden. Ein erfolgreiches Wartungsprogramm maximiert die Mean Time Between Failures (MTBF). Eine genaue Verschleißerkennung macht dies möglich. Indem sie genau verstehen, wie und warum sich eine Dichtung verschlechtert, können Wartungsteams dauerhafte Korrekturmaßnahmen statt vorübergehender Korrekturen umsetzen. Sie hören auf, jeden Monat dieselbe Dichtung auszutauschen, und beginnen stattdessen mit der Fehlersuche.
Das traditionelle Run-to-Failure-Modell belastet die Wartungsbudgets und garantiert unvorhersehbare Ausfallzeiten. Das Warten auf ein sichtbares Leck bedeutet, dass der innere Schaden bereits einen kritischen Zustand erreicht hat. Geplante, proaktive Inspektionen erkennen Probleme frühzeitig. Frühe Anzeichen von erkennen O-Ring-Verschleiß ermöglicht intelligentere Kaufentscheidungen für Ersatzelastomere. Facility Manager können von der ständigen Brandbekämpfung zur strategischen Modernisierung von Komponenten auf der Grundlage empirischer Verschleißdaten übergehen. Wenn Sie eine Pumpe zur planmäßigen Wartung außer Betrieb nehmen, liefert die Untersuchung der Dichtungen ein klares Bild der internen Betriebsumgebung. Mit diesen Daten können Sie Wartungsintervalle anpassen, Flüssigkeitstypen ändern oder Dichtungsmaterialien aufrüsten, bevor es zu einer katastrophalen Reifenpanne kommt.
Für die visuelle Untersuchung sind ausreichende Beleuchtung und Vergrößerung erforderlich. Wenn man sich in einer schwach beleuchteten Anlagenumgebung auf das bloße Auge verlässt, werden Fehler übersehen. Untersuchen Sie die Oberfläche genau auf Blasen, Pocken, Grübchen und Perforationen. Untersuchen Sie die Oberseite, die Unterseite und die Seiten der Dichtung unabhängig voneinander. Identifizieren Sie alle Grate, Risse oder Ausbrüche. Diese Oberflächenanomalien weisen häufig auf bestimmte Umweltstressoren hin. Verwenden Sie eine Juwelierlupe mit 10-facher Vergrößerung oder ein digitales Mikroskop, um feine Haarrisse und Mikrorisse an der Oberfläche zu erkennen. Mikroskopische Schäden gehen oft einem massiven Strukturversagen voraus. Reinigen Sie die Dichtung bei der Inspektion vorsichtig mit einem fusselfreien Tuch und einem milden, verträglichen Lösungsmittel, um restliche Systemflüssigkeiten zu entfernen, die Oberflächenfehler verbergen könnten.
Bei visuellen Kontrollen werden oft interne Strukturveränderungen übersehen. Taktile Tests zeigen die Flexibilität und Elastizität des Elastomers. Biegen und biegen Sie die Dichtung vorsichtig. Suchen Sie nach steifen Abschnitten oder spröden Stellen. Verhärtung, Versprödung und Verlust der Zugfestigkeit weisen auf thermischen oder chemischen Abbau hin. Ein gesundes Elastomer sollte nach der Dehnung sofort in seine ursprüngliche Form zurückkehren. Wenn sich das Material klebrig oder zu weich anfühlt oder unter Druck zerbröckelt, hat es seine physikalische Integrität verloren. Sie können auch ein Shore-A-Härtemessgerät verwenden, um die Härte der gebrauchten Dichtung zu messen und sie mit den Spezifikationen einer neuen Dichtung zu vergleichen. Ein deutlicher Anstieg der Durometer-Härte weist direkt auf Hitzealterung oder bestimmte Arten chemischer Angriffe hin.
Eine genaue Messung trennt subjektive Beobachtungen von objektiven Daten. Verwenden Sie kalibrierte digitale Messschieber und Mikrometer, um die Querschnittsverringerung zu messen. Vergleichen Sie einen brandneuen, perfekt runden Querschnitt mit einem abgenutzten, deformierten oder unrunden Profil. Messen Sie die Dichtung an mehreren Stellen am Umfang, um festzustellen, ob sie ungleichmäßig abgenutzt ist. Ungleichmäßiger Verschleiß weist häufig auf eine Fehlausrichtung der Hardware oder eine seitliche Belastung einer Zylinderstange hin. Maß für die Abflachung der Dichtfläche. Suchen Sie genau nach umlaufenden Rissen, die in diesen abgeflachten Oberflächen verborgen sind und auf starke Druckbelastung hinweisen. Verwenden Sie bei Dichtungen mit großem Durchmesser ein Pi-Maßband, um den Innendurchmesser genau zu messen und auf Dehnung oder Schrumpfung aufgrund von Flüssigkeitsunverträglichkeiten zu prüfen.
Der Immersionstest simuliert Betriebsbedingungen, um versteckte Schwachstellen aufzudecken. Tauchen Sie den O-Ring in einen Flüssigkeitsbehälter, der mit Systemmedien oder Reinigungsmitteln gefüllt ist. Überwachen Sie die Anlage über einen Zeitraum von 48 bis 72 Stunden auf Mikrolecks, chemische Schwellungen oder Volumenänderungen. Halten Sie die Flüssigkeit mit einem beheizten Bad auf der tatsächlichen Betriebstemperatur, da Wärme chemische Reaktionen beschleunigt. Beobachten Sie die Freisetzung von Blasen, die auf eine Gaspermeation oder eine innere Entleerung hinweisen. Achten Sie auf Materialverschlechterung, Farbveränderungen oder Trübungen der Flüssigkeit. Messen Sie das Volumen und Gewicht der Dichtung vor und nach dem Test. Eine Volumenzunahme von mehr als 10 % weist im Allgemeinen darauf hin, dass das Elastomer mit der Flüssigkeit nicht kompatibel ist und im Betrieb versagt.
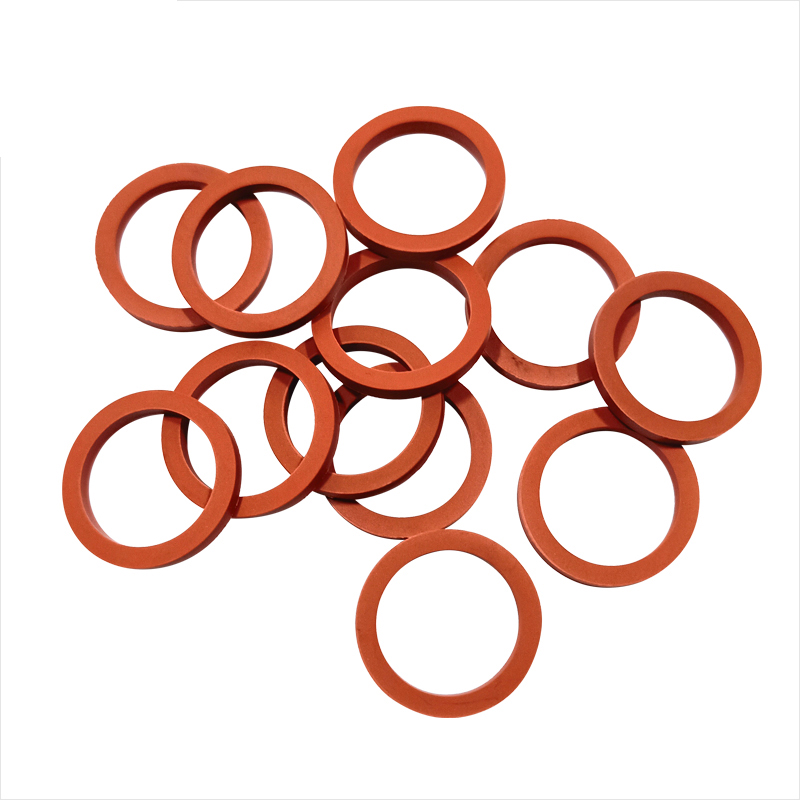
Der Druckverformungsrest äußert sich in einem dauerhaften Verlust des kreisförmigen Querschnitts. Der O-Ring kehrt nicht in seine ursprüngliche Form zurück und verliert sein perfekt rundes Profil. Es entwickelt flache Oberflächen dort, wo es mit der Hardware in Kontakt kommt. Sobald ein Elastomer ausgehärtet ist, kann es die Dichtkraft gegenüber den Hardwareoberflächen nicht mehr aufrechterhalten, was zu sofortiger Undichtigkeit führt, wenn der Systemdruck abfällt oder die Temperatur schwankt.
Zu hohe Betriebstemperaturen führen zum Abbau der Polymervernetzungen.
Falsche Materialauswahl mit mangelnder inhärenter Druckverformungsbeständigkeit.
Überkomprimierung bei Erstinstallation aufgrund falscher Stopfbuchsentiefe.
Unvollständige Aushärtung des Elastomers während des Herstellungsprozesses.
Durch die Extrusion erhält die Versiegelung gerüschte Ränder und ein zerkautes oder abgesplittertes Aussehen. Dieser Schaden tritt typischerweise auf der Niederdruckseite der Stopfbuchse auf. Hoher Systemdruck drückt das Elastomer in den Spalt zwischen den passenden Hardware-Oberflächen. Bei wechselndem Druck wird das Material eingeklemmt und abgerissen.
Zu große Spielspalte zwischen Kolben und Zylinderbohrung.
Systemdruckspitzen überschreiten die physikalischen Grenzen des Materials.
Verwendung eines Elastomers, dessen Härte für die Anwendung zu weich ist.
Es wurde versäumt, die notwendigen Anti-Extrusions-Stützringe in Hochdrucksystemen zu installieren.
Hardware-Ausdehnung aufgrund hoher Temperaturen, wodurch sich der Extrusionsspalt vergrößert.
Ein chemischer Angriff verändert die physikalischen Eigenschaften des Elastomers drastisch. Zu den Symptomen gehören oberflächliche Blasen, Pocken, vergrößerte Ausmaße durch Schwellung oder extreme Erweichung und Klebrigkeit. Das Material kann seine Zugfestigkeit verlieren und sich leicht auseinanderziehen. In manchen Fällen entzieht die Chemikalie die Weichmacher, wodurch die Dichtung schrumpft und aushärtet, statt aufzuquellen.
Direkte chemische Inkompatibilität zwischen dem gewählten Elastomer und den Systemmedien.
Kontakt mit aggressiven Reinigungsmitteln, die beim Abwaschen verwendet werden.
Bei der Montage wurden unverträgliche Montageschmierstoffe verwendet.
Änderungen in der Systemflüssigkeitsformulierung oder die Zugabe von Aftermarket-Additiven.
Durch den thermischen Abbau werden die Polymerketten innerhalb des Elastomers zerstört. Zu den Symptomen gehören radiale Risse, starke Verhärtung und eine glänzende, glasierte Oberfläche. Die Dichtung verliert jegliche Flexibilität und kann beim Biegen brechen. Bei längerer Einwirkung hoher Hitze werden die Weichmacher aus dem Gummi ausgebacken, wodurch eine spröde Hülle zurückbleibt, die die Bewegung der Hardware nicht verfolgen kann.
Betriebstemperaturen, die die maximalen thermischen Grenzen des gewählten Materials überschreiten.
Örtlich begrenzte Hotspots innerhalb der Ausrüstung, z. B. in der Nähe von Abgaskrümmern.
Reibungswärme, die durch dynamische Hochgeschwindigkeitszyklen ohne ausreichende Schmierung entsteht.
Schnelle Temperaturwechselbelastung, die die Polymerstruktur belastet.
Bei Hochdruckgasanwendungen kommt es zu einer explosiven Dekompression. Zu den Symptomen zählen tiefe innere Risse, oberflächliche Blasen und zufällige Risse in der Versiegelung. Unter hohem Druck durchdringt Gas das Elastomer. Wenn im System ein schneller Druckabfall auftritt, dehnt sich das eingeschlossene Gas heftig aus und zerreißt das Material von innen nach außen. Dieser Versagensmodus lässt oft die äußere Kreisform intakt, während die innere Struktur zerstört wird.
Schnelle Druckentlastung von Gassystemen.
Verwendung von Elastomeren mit niedrigem Schermodul und schlechter Reißfestigkeit.
Auswahl von Materialien, die für das spezifische Systemgas hochdurchlässig sind.
Keine Angabe von Verbindungen, die gegen schnelle Gasdekompression (RGD) beständig sind.
Installationsschäden treten auf, bevor das Gerät überhaupt in Betrieb genommen wird. Zu den Symptomen zählen saubere Schnitte, Absplitterungen, Kerben oder ein Verdrehen der „Friseurstange“ auf der Oberfläche. Durch diesen Schaden entstehen unmittelbare Leckpfade. Die Dichtung versagt während des ersten Drucktests oder kurz nach dem Start.
Führen Sie den O-Ring ohne Schutzhülsen über scharfe Gewinde oder Nuten.
Mangelnde Schmierung führt dazu, dass die Dichtung in der Nut rollt und sich verdreht.
Falsches Stopfbuchsdesign oder falsche Dimensionierung, wodurch die Dichtung in Räume gezwungen wird, die die äußeren Schichten beschädigen.
Verwenden Sie scharfe Metallwerkzeuge wie Schraubendreher, um die Dichtung in Position zu bringen.
Beim Zusammenbau wird die Dichtung zwischen den Passflächen der Hardware eingeklemmt.
Die Unterscheidung zwischen Extrusions- und Einbauschäden erfordert eine sorgfältige Beobachtung der Schnittkanten. Saubere, mechanische Schnitte mit glatten Oberflächen weisen auf einen Montageschaden hin. Die Dichtung wurde wahrscheinlich durch scharfe Metallteile oder eine schlecht bearbeitete Fase zerschnitten. Umgekehrt entstehen bei der Hochdruckextrusion zerkaute, gerüschte und ausgefranste Kanten. Extrusionsschäden richten sich speziell nach dem Niederdruckspielspalt, wohingegen Installationsschnitte überall auf der Dichtung auftreten können und oft der Steigung einer Gewindekomponente entsprechen, über die sie gezogen wurde.
Sowohl Hitze als auch Chemikalien zerstören Elastomere, hinterlassen jedoch unterschiedliche Signaturen. Die thermische Versprödung führt zu starker Verhärtung, einer glänzenden Oberfläche und radialen Rissen beim Biegen. Das Material wird spröde und reißt. Der chemische Abbau führt typischerweise zu Schwellungen, extremer Erweichung, Klebrigkeit oder oberflächlicher Blasenbildung. Während einige Chemikalien Weichmacher extrahieren und zu einer Aushärtung führen können, führt eine thermische Schädigung selten zu einer massiven Volumenschwellung, die mit einer Flüssigkeitsunverträglichkeit einhergeht.
Fehlermodus |
Primäre Symptome |
Hauptunterscheidungsmerkmal |
Häufige Grundursache |
|---|---|---|---|
Extrusion |
Zerkaute, ausgefranste, gerüschte Ränder |
Der Schaden ist auf der Niederdruckseite lokalisiert |
Hoher Druck, große Spaltmaße |
Installationsschnitte |
Saubere Scheiben, Schälen, Kerben |
Glatte Schnittflächen, zufällige Stellen |
Scharfe Gewinde, mangelnde Schmierung |
Thermische Versprödung |
Verhärtung, radiale Rissbildung, glänzende Oberfläche |
Verlust der Flexibilität, bricht beim Biegen |
Zu hohe Betriebstemperaturen |
Chemischer Angriff |
Schwellung, Erweichung, Klebrigkeit, Blasenbildung |
Dimensionsvergrößerung, gummiartige Textur |
Flüssigkeitsunverträglichkeit |
Kompressionssatz |
Flache Oberflächen, Verlust der Rundheit |
Bleibende Verformung passend zur Drüse |
Hohe Hitze, Überkompression |
Explosive Dekompression |
Innere Risse, oberflächliche Blasen |
Schäden entstehen im Inneren des Materials |
Schneller Druckabfall in Gassystemen |
Die Auswahl des richtigen Ersatzmaterials erfordert die Auswertung spezifischer Verschleißdaten. Nitril (Buna-N) bietet eine hervorragende Ölbeständigkeit, versagt jedoch bei hoher Hitze. Viton (FKM) hält höheren Temperaturen und größeren chemischen Belastungen stand und ist daher ein Standard-Upgrade für Industriehydraulik. FFKM bietet ultimative chemische und thermische Beständigkeit für extreme Umgebungen, wie z. B. chemische Verarbeitungsanlagen. Bewerten Sie immer die Kompromisse zwischen Temperaturbeständigkeit, chemischer Kompatibilität und physikalischer Haltbarkeit. Wählen Sie druckverformungsbeständige Materialien für statische Anwendungen mit hohen Klemmkräften. Gehen Sie nicht davon aus, dass ein härteres Material immer besser ist; Eine Dichtung mit hoher Härte widersteht möglicherweise der Extrusion, dichtet Flüssigkeiten mit niedrigem Druck jedoch nicht wirksam ab.
Ein Austausch des Elastomermaterials kann ein schlechtes Hardware-Design nicht beheben. Wenn es wiederholt zu Extrusionen kommt, müssen Sie die Hardwaretoleranzen verschärfen, um die Spielabstände zu verringern. Verbessern Sie die Oberflächengüte, um abrasiven Verschleiß bei dynamischen Zyklen zu verhindern. Eine zu raue Oberflächenbeschaffenheit wirkt wie Schleifpapier, während eine zu glatte Oberfläche die Schmiermittelrückhaltung verhindert. Integrieren Sie starre Stützringe aus PTFE oder PEEK, um das Elastomer unter hohem Druck zu stützen. Eine Änderung des Stopfbuchsendesigns, wie z. B. eine Vergrößerung der Nutbreite, um chemische Quellung auszugleichen, stellt oft eine dauerhaftere Lösung dar, als einfach eine andere Gummimischung einzubauen.
Premium-Elastomere erfordern eine höhere Anfangsinvestition, verlängern aber die Betriebslebensdauer erheblich. Mehr Geld für ein fortschrittliches Material wie FFKM auszugeben, ist gerechtfertigt, wenn dadurch wiederkehrende Extrusionen oder chemische Angriffe in kritischen Anwendungen vermieden werden. Die Reduzierung der Wartungshäufigkeit, die Vermeidung von Flüssigkeitsverlusten und die Maximierung der Geräteverfügbarkeit gleichen den höheren Anschaffungspreis von Hochleistungsdichtungen problemlos aus. Konzentrieren Sie sich auf langfristige Zuverlässigkeit und nicht auf kurzfristige Komponentenkosten. Wenn ein einzelner Pumpenausfall eine ganze Produktionslinie lahmlegt, verlieren die Kosten für die Dichtung im Vergleich zum Wert eines unterbrechungsfreien Betriebs ihre Bedeutung.
Die Behandlung des Symptoms und nicht der Ursache garantiert ein wiederholtes Scheitern. Das Ersetzen eines abgeflachten O-Rings durch genau dasselbe Material ignoriert die thermische Überlastung, die den Druckverformungsrest verursacht hat. Die Verwechslung ähnlicher Fehlermodi führt zu falschen Korrekturmaßnahmen. Beispielsweise kann die Behandlung einer chemischen Quellung als thermische Ausdehnung dazu führen, dass eine größere Stopfbuchse bearbeitet wird, die dann zu einer Extrusion führt, wenn das System unter Druck gesetzt wird. Eine genaue Diagnose bleibt die Grundlage einer effektiven Wartung. Sie müssen alle Betriebsparameter, einschließlich Spitzentemperaturen, Druckspitzen und Flüssigkeitschemie, erfassen, bevor Sie einen Ersatz auswählen.
Unsachgemäße Entfernungs- und Installationstechniken bergen unmittelbare Risiken. Die Verwendung von Schraubenziehern, Metallpickeln oder scharfen Klingen zum Heraushebeln von Dichtungen aus den Rillen führt zu starken Kratzern der Drüse. Durch diese Kratzer entstehen Leckpfade, die keine neue Dichtung füllen kann. Das Einpressen einer Trockendichtung in eine dichte Stopfbuchse führt zu sofortigem Verdrehen und Schälen. Wenn alte Gummireste oder Schmutz in der Nut zurückbleiben, kann die neue Dichtung nicht richtig sitzen. Schlechte Handhabungspraktiken machen die Vorteile hochwertiger Ersatzmaterialien zunichte und garantieren eine kurze Lebensdauer der neuen Komponente.
Implementieren Sie einen strengen Rahmen für den Dichtungsaustausch. Verwenden Sie zum sicheren Entfernen O-Ring-Picks aus Messing oder Kunststoff. Reinigen Sie die Stopfbuchse gründlich mit zugelassenen Lösungsmitteln, um Schmutz und beschädigtes Gummi zu entfernen. Überprüfen Sie die blanke Metallnut auf Kratzer oder Lochfraß, bevor Sie die neue Dichtung installieren. Wählen Sie eine geeignete Schmierung, die sowohl mit dem Elastomer als auch mit den Systemmedien kompatibel ist. Überprüfen Sie die Installationspraktiken, indem Sie sicherstellen, dass die Dichtung gleichmäßig sitzt und sich nicht verdreht. Standardisierte Protokolle verhindern menschliches Versagen und gewährleisten eine zuverlässige Dichtungsleistung über alle Wartungsschichten hinweg.
Die regelmäßige Inspektion der O-Ringe ist eine der effektivsten Methoden, um unerwartete Dichtungsausfälle zu verhindern und die Zuverlässigkeit der Ausrüstung zu verbessern. Durch die genaue Identifizierung von Verschleißmustern, die Auswahl geeigneter Materialien und die Behebung von Hardwareproblemen können Hersteller die Lebensdauer der Dichtungen verlängern, Ausfallzeiten reduzieren und die Wartungskosten optimieren.
Ebenso wichtig für eine langfristige Leistung ist die Wahl eines erfahrenen Dichtungspartners. Cixi Lixu ist auf die Herstellung hochwertiger O-Ringe, maßgeschneiderter Dichtungslösungen und Präzisionsgummikomponenten für Industrie-, Hydraulik-, Pneumatik- und Automobilanwendungen spezialisiert. Mit fortschrittlicher Fertigungstechnologie, strenger Qualitätskontrolle und umfassender Branchenexpertise unterstützt das Unternehmen seine Kunden bei der Verbesserung der Dichtungszuverlässigkeit und der Maximierung der Anlagenleistung.
Überprüfen Sie Ihren aktuellen Dichtungsbestand, um sicherzustellen, dass die Materialien den Betriebsbedingungen Ihrer Ausrüstung entsprechen.
Konsultieren Sie die chemischen Kompatibilitätstabellen für Ihre spezifischen Systemflüssigkeiten und Reinigungsmittel, bevor Sie Ersatzelastomere auswählen.
Implementieren Sie eine standardisierte Inspektionscheckliste für das Wartungspersonal, um Verschleißmuster genau zu dokumentieren.
Statten Sie Ihr Wartungsteam mit geeigneten Werkzeugen zum Entfernen von Messing oder Kunststoff aus, um Schäden an der Hardware zu verhindern.
A: Ein abgeflachter O-Ring zeigt den Druckverformungsrest an. Das Elastomer hat seine Fähigkeit verloren, in seine ursprüngliche Kreisform zurückzukehren. Dies ist in der Regel auf zu hohe Betriebstemperaturen, übermäßige Kompression während der Installation oder die Verwendung eines Materials mit geringer Druckverformungsbeständigkeit zurückzuführen.
A: Chemische Schäden äußern sich typischerweise in Schwellung, extremer Erweichung oder Klebrigkeit. Sie können auch oberflächliche Blasen, Pocken, Grübchen oder einen völligen Verlust der körperlichen Unversehrtheit beobachten, wenn das Material bei leichter Spannung leicht zerbröckelt oder reißt.
A: Umfangsrisse entstehen durch eine Kombination aus starker Abflachung (Druckverformungsrest) und umgebungsbedingter Spannungsrissbildung. Wenn das Material unter Hitze oder chemischer Einwirkung flacher wird und aushärtet, führt die innere Spannung dazu, dass die Dichtung entlang der abgeflachten Oberfläche reißt.
A: Verhindern Sie Extrusion, indem Sie die Spielabstände zwischen den passenden Hardwareteilen verringern, die Hardwaretoleranzen verbessern oder eine härtere Elastomermischung verwenden. Die integrierten Anti-Extrusions-Stützringe sorgen für eine wesentliche strukturelle Unterstützung auf der Niederdruckseite der Stopfbuchse.
A: Nein. Verwenden Sie einen O-Ring nach dem Entfernen niemals wieder. Auch wenn es perfekt rund aussieht, weist es mikroskopische Abnutzung, innere Spannungen und leichte Verformungen auf. Die Wiederverwendung von Dichtungen erhöht das Risiko unvorhersehbarer Lecks und katastrophaler Ausfälle drastisch.
A: Der thermische Abbau führt dazu, dass die gesamte Dichtung aushärtet, radial reißt und durch übermäßige Hitze spröde wird. Beim Extrudieren kommt es zu physischen Absplitterungen, Knabberstellen und gekräuselten Kanten, die auf der Niederdruckseite lokalisiert sind und dadurch verursacht werden, dass der hohe Druck das Material in Zwischenräume drückt.


