
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-23 Origine : Site


La défaillance d’un composant mineur peut entraîner des pertes opérationnelles massives dans une installation. Des temps d'arrêt imprévus, des risques environnementaux et de graves dommages aux équipements suivent souvent une défaillance catastrophique des joints. S'appuyer sur une maintenance réactive ignore les causes profondes de la dégradation. Le remplacement des joints uniquement après une fuite garantit une aggravation des pannes mécaniques et des coûts de remplacement récurrents. Les équipes de maintenance ont besoin d'une approche systématique et fondée sur des preuves pour diagnostiquer les problèmes avant qu'une panne totale ne se produise. Ce guide complet d'inspection et d'usure des joints toriques fournit un cadre définitif pour identifier les modèles d'usure et déterminer les causes profondes. Vous apprendrez à diagnostiquer avec précision les dommages, à sélectionner le bon matériau et à mettre en œuvre des mises à niveau matérielles qui évitent les fuites récurrentes. Nous nous concentrons sur des diagnostics pratiques sur le terrain plutôt que sur des conjectures théoriques, garantissant ainsi la pérennité de votre prochaine installation de joints.
L'inspection visuelle n'est que la première étape ; des tests physiques et dimensionnels sont obligatoires pour détecter la déformation rémanente à la compression, la fragilisation et l’attaque chimique à un stade précoce.
De nombreux modes de défaillance présentent des symptômes identiques (par exemple, coupures d'installation ou extrusion à haute pression) ; une approche de diagnostic médico-légal est nécessaire pour éviter les erreurs de diagnostic.
Faire correspondre avec précision les modes de défaillance spécifiques (par exemple, extrusion, décompression explosive, dégradation thermique) à leurs symptômes évite les erreurs de diagnostic et dicte la mise à niveau exacte du matériau requise.
La mise à niveau du matériau d'un joint torique sans tenir compte des tolérances matérielles ou de la conception du presse-étoupe entraîne souvent des défaillances répétées.
La mise en œuvre d’un protocole standardisé d’inspection et d’analyse des causes profondes réduit les faux diagnostics de panne et optimise les budgets de maintenance à long terme.
Table des matières
Les défaillances catastrophiques des joints s’étendent bien au-delà du coût d’un élastomère de remplacement. La perte de liquide crée des risques immédiats pour la sécurité sur le sol de l'installation, entraînant souvent des glissades et des chutes. Les chutes de pression bloquent les lignes de production et compromettent l’efficacité du système hydraulique. Lorsqu'un vérin hydraulique perd de la pression en raison d'un joint contourné, l'équipement dérive, ce qui peut faire tomber de lourdes charges. Les fuites environnementales déclenchent des problèmes de conformité réglementaire stricts et de lourdes amendes de la part des agences de protection de l'environnement. Un programme de maintenance réussi maximise le temps moyen entre pannes (MTBF). Cela est possible grâce à une identification précise de l’usure. En comprenant exactement comment et pourquoi un joint se dégrade, les équipes de maintenance peuvent mettre en œuvre des actions correctives permanentes plutôt que des correctifs temporaires. Vous arrêtez de remplacer le même joint tous les mois et commencez à étudier le point de défaillance.
Le modèle traditionnel d’exécution jusqu’à panne épuise les budgets de maintenance et garantit des temps d’arrêt imprévisibles. Attendre une fuite visible signifie que les dommages internes ont déjà atteint un état critique. Des inspections planifiées et proactives détectent les problèmes à un stade précoce. Identifier les premiers signes de L'usure des joints toriques permet de prendre des décisions d'achat plus judicieuses pour les élastomères de remplacement. Les gestionnaires d'installations peuvent passer de la lutte constante contre les incendies à la mise à niveau stratégique des composants sur la base de données empiriques sur l'usure. Lorsque vous mettez une pompe hors ligne pour un entretien programmé, l'examen des joints fournit une image claire de l'environnement de fonctionnement interne. Ces données vous permettent d'ajuster les intervalles de maintenance, de changer les types de fluides ou de mettre à niveau les matériaux des joints avant qu'une éruption catastrophique ne se produise.
L'examen visuel nécessite un éclairage et un grossissement adéquats. S'appuyer sur l'œil nu dans un environnement végétal faiblement éclairé conduit à des défauts manqués. Examinez attentivement la surface pour déceler des cloques, des punaises, des piqûres et des perforations. Examinez indépendamment le haut, le bas et les côtés du joint. Identifiez les crêtes, déchirures ou éraflures. Ces anomalies de surface indiquent souvent des facteurs de stress environnementaux spécifiques. Utilisez une loupe de bijoutier 10x ou un microscope numérique pour détecter les fines fissures et les micro-déchirures de surface. Les dommages microscopiques précèdent souvent une défaillance structurelle massive. Lors de l'inspection, nettoyez doucement le joint avec un chiffon non pelucheux et un solvant doux et compatible pour éliminer les liquides résiduels du système qui pourraient masquer les défauts de surface.
Les contrôles visuels négligent souvent les changements structurels internes. Les tests tactiles révèlent la flexibilité et la résilience de l'élastomère. Pliez et fléchissez doucement le joint. Recherchez les sections rigides ou les zones fragiles. Le durcissement, la fragilisation et la perte de résistance à la traction indiquent une dégradation thermique ou chimique. Un élastomère sain doit reprendre sa forme initiale immédiatement après son étirement. Si le matériau est collant, trop mou ou s’effrite sous la pression, il a perdu son intégrité physique. Vous pouvez également utiliser une jauge duromètre Shore A pour mesurer la dureté du joint utilisé et la comparer aux spécifications d'un nouveau joint. Une augmentation significative de la dureté du duromètre indique directement un vieillissement thermique ou des types spécifiques d’attaque chimique.
Une mesure précise sépare l'observation subjective des données objectives. Utilisez des pieds à coulisse et des micromètres numériques calibrés pour mesurer la réduction de section transversale. Comparez une toute nouvelle section transversale parfaitement ronde avec un profil usé, déformé ou déformé. Mesurez le joint en plusieurs points autour de sa circonférence pour vérifier toute usure inégale. Une usure inégale indique souvent un mauvais alignement du matériel ou une charge latérale sur une tige de vérin. Mesurez l’aplatissement sur la surface d’étanchéité. Recherchez attentivement les fissures circonférentielles cachées dans ces surfaces aplaties, qui indiquent une contrainte de compression sévère. Pour les joints de grand diamètre, utilisez un ruban Pi pour mesurer le diamètre intérieur avec précision, en vérifiant l'étirement ou le retrait causé par une incompatibilité des fluides.
Le test d’immersion simule les conditions de fonctionnement pour révéler les vulnérabilités cachées. Plongez le joint torique dans un récipient à liquide rempli de fluide système ou de produits de nettoyage. Surveillez la configuration pour détecter les microfuites, les gonflements chimiques ou les changements de volume sur une période de 48 à 72 heures. Maintenez le fluide à la température de fonctionnement réelle à l'aide d'un bain chauffé, car la chaleur accélère les réactions chimiques. Observez toute libération de bulles, ce qui indique une perméation de gaz ou une miction interne. Surveillez la dégradation des matériaux, les changements de couleur ou la nébulosité des fluides. Mesurez le volume et le poids du joint avant et après le test. Un gonflement de volume supérieur à 10 % indique généralement que l'élastomère est incompatible avec le fluide et qu'il échouera en service.
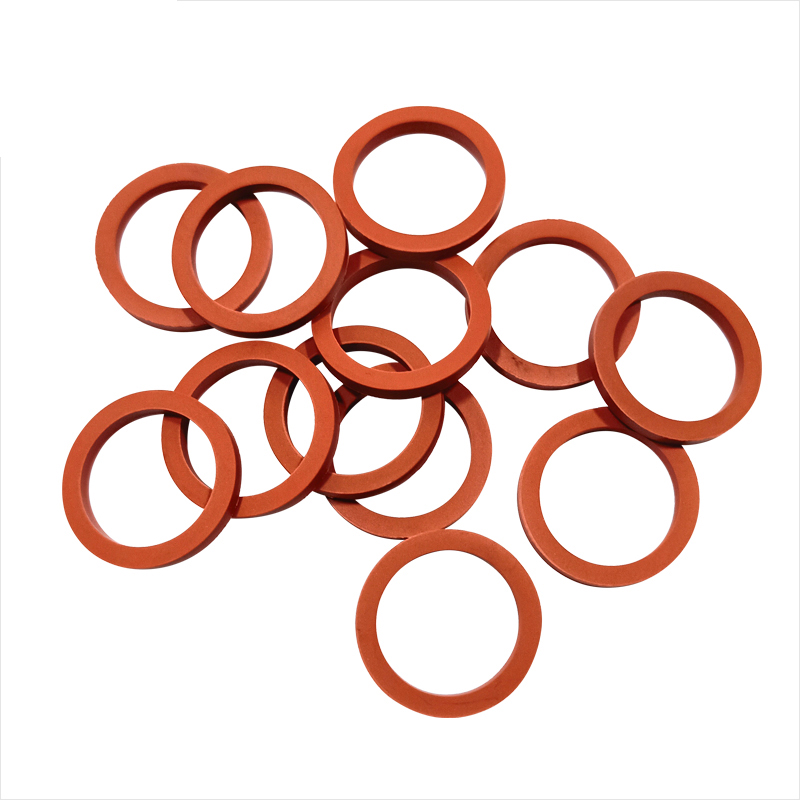
La déformation rémanente à la compression se manifeste par une perte permanente de la section circulaire. Le joint torique ne parvient pas à reprendre sa forme initiale et perd son profil parfaitement rond. Il développe des surfaces planes aux endroits où il entre en contact avec le matériel. Une fois qu'un élastomère prend du jeu, il ne peut plus maintenir la force d'étanchéité contre les surfaces du matériel, ce qui entraîne une fuite immédiate lorsque la pression du système chute ou que la température fluctue.
Températures de fonctionnement excessives qui brisent les liaisons croisées du polymère.
Mauvaise sélection de matériaux manquant de résistance inhérente à la compression.
Surcompression lors de l'installation initiale en raison d'une profondeur de presse-étoupe incorrecte.
Durcissement incomplet de l'élastomère pendant le processus de fabrication.
L'extrusion laisse le joint avec des bords froncés et un aspect mâché ou ébréché. Ces dommages se produisent généralement du côté basse pression du presse-étoupe. Une pression élevée du système force l'élastomère dans l'espace libre entre les surfaces de matériel de contact. Au fur et à mesure des cycles de pression, le matériau est pincé et arraché.
Espaces de jeu excessifs entre le piston et l’alésage du cylindre.
Les pointes de pression du système dépassent les limites physiques du matériau.
Utiliser un élastomère avec un duromètre trop mou pour l'application.
Ne pas installer les bagues d'appui anti-extrusion nécessaires dans les systèmes à haute pression.
Expansion du matériel due aux températures élevées, ce qui élargit l'espace d'extrusion.
L'attaque chimique modifie drastiquement les propriétés physiques de l'élastomère. Les symptômes comprennent des cloques superficielles, des poches, une augmentation des dimensions due à un gonflement ou un ramollissement et un caractère collant extrêmes. Le matériau peut perdre toute résistance à la traction et se séparer facilement. Dans certains cas, le produit chimique extrait les plastifiants, provoquant le rétrécissement et le durcissement du joint au lieu de gonfler.
Incompatibilité chimique directe entre l'élastomère choisi et les médias du système.
Exposition à des agents de nettoyage agressifs utilisés lors des procédures de lavage.
Lubrifiants d'assemblage incompatibles appliqués lors de l'installation.
Modifications de la formulation du fluide du système ou ajout d'additifs de rechange.
La dégradation thermique détruit les chaînes polymères au sein de l'élastomère. Les symptômes comprennent des fissures radiales, un durcissement important et un aspect de surface brillant et glacé. Le joint perd toute flexibilité et peut se briser lorsqu'il est plié. Une exposition prolongée à une chaleur élevée fait cuire les plastifiants du caoutchouc, laissant une coque fragile qui ne peut pas suivre le mouvement du matériel.
Températures de fonctionnement dépassant les limites thermiques maximales du matériau choisi.
Points chauds localisés au sein de l’équipement, comme à proximité des collecteurs d’échappement.
Chaleur de friction générée par un cycle dynamique à grande vitesse sans lubrification adéquate.
Cyclage thermique rapide qui met à rude épreuve la structure du polymère.
La décompression explosive se produit dans les applications de gaz à haute pression. Les symptômes comprennent des fissures internes profondes, des cloques en surface et des ruptures aléatoires à travers le joint. Le gaz pénètre dans l'élastomère sous haute pression. Lorsque le système subit une chute de pression rapide, le gaz emprisonné se dilate violemment, déchirant le matériau de l'intérieur vers l'extérieur. Ce mode de défaillance laisse souvent intacte la forme circulaire externe tout en détruisant la structure interne.
Dépressurisation rapide des systèmes de gaz.
Utilisation d'élastomères à faible module de cisaillement et à faible résistance à la déchirure.
Sélection de matériaux hautement perméables au gaz spécifique du système.
Omission de spécifier des composés résistants à la décompression rapide des gaz (RGD).
Les dommages liés à l'installation se produisent avant même que l'équipement ne commence à fonctionner. Les symptômes comprennent des coupes nettes, des éraflures, des encoches ou une torsion de la « perche de barbier » sur la surface. Ces dommages créent des chemins de fuite immédiats. Le joint échouera lors du test de pression initial ou peu de temps après le démarrage.
Passage du joint torique sur des filetages pointus ou des cannelures sans manchons de protection.
Manque de lubrification appropriée, provoquant le roulement et la torsion du joint dans la rainure.
Conception incorrecte du presse-étoupe ou dimensionnement incorrect qui force le joint dans des espaces qui cisaillent les couches externes.
Utiliser des outils métalliques tranchants comme des tournevis pour forcer le joint à se mettre en place.
Pincer le joint entre les faces correspondantes du matériel pendant l'assemblage.
Faire la différence entre les dommages causés par l’extrusion et ceux causés par l’installation nécessite une observation attentive des bords coupés. Des coupes nettes et mécaniques avec des surfaces lisses indiquent des dommages à l'installation. Le joint a probablement été tranché par du matériel pointu ou un chanfrein mal usiné. À l’inverse, l’extrusion à haute pression crée des bords mâchés, froufrous et irréguliers. Les dommages dus à l'extrusion s'alignent spécifiquement sur l'espace libre à basse pression, tandis que les coupures d'installation peuvent apparaître n'importe où sur le joint, correspondant souvent au pas d'un composant fileté sur lequel il a été traîné.
La chaleur et les produits chimiques détruisent tous deux les élastomères, mais laissent des signatures différentes. La fragilisation thermique induit un durcissement important, une surface brillante et des fissures radiales lors de la flexion. Le matériau devient cassant et se casse. La dégradation chimique induit généralement un gonflement, un ramollissement extrême, un caractère collant ou des cloques superficielles. Bien que certains produits chimiques puissent extraire les plastifiants et provoquer un durcissement, les dommages thermiques provoquent rarement le gonflement massif du volume associé à une incompatibilité des fluides.
Mode de défaillance |
Symptômes primaires |
Différenciateur clé |
Cause fondamentale commune |
|---|---|---|---|
Extrusion |
Bords mâchés, déchiquetés et froufrous |
Dommages localisés côté basse pression |
Haute pression, grands jeux |
Coupes d'installation |
Tranches nettes, biseaux, encoches |
Surfaces de coupe lisses, emplacements aléatoires |
Fils pointus, manque de lubrification |
Fragilisation thermique |
Durcissement, fissuration radiale, surface brillante |
Perte de flexibilité, se casse lorsqu'on le plie |
Températures de fonctionnement excessives |
Attaque chimique |
Gonflement, ramollissement, caractère collant, cloques |
Augmentation dimensionnelle, texture gommeuse |
Incompatibilité des fluides |
Ensemble de compression |
Surfaces planes, perte de rondeur |
Déformation permanente adaptée au presse-étoupe |
Chaleur élevée, surcompression |
Décompression explosive |
Fissures internes, cloques superficielles |
Les dommages proviennent de l’intérieur du matériau |
Chutes de pression rapides dans les systèmes de gaz |
La sélection du bon matériau de remplacement nécessite l’évaluation de données d’usure spécifiques. Le nitrile (Buna-N) offre une excellente résistance à l'huile mais échoue à haute température. Le Viton (FKM) supporte des températures plus élevées et des expositions chimiques plus larges, ce qui en fait une mise à niveau standard pour l'hydraulique industrielle. FFKM offre une résistance chimique et thermique ultime pour les environnements extrêmes, tels que les usines de traitement chimique. Évaluez toujours les compromis entre la résistance à la température, la compatibilité chimique et la durabilité physique. Sélectionnez des matériaux résistants à la compression pour les applications statiques soumises à des forces de serrage élevées. Ne présumez pas qu’un matériau plus dur est toujours meilleur ; un joint à duromètre élevé peut résister à l'extrusion mais ne parvient pas à sceller efficacement les fluides à basse pression.
Changer le matériau élastomère ne peut pas corriger une mauvaise conception matérielle. Lorsque l'extrusion se produit à plusieurs reprises, vous devez resserrer les tolérances matérielles pour réduire les écarts. Améliorer les finitions de surface pour éviter l'usure abrasive lors du cyclage dynamique. Une finition de surface trop rugueuse agit comme du papier de verre, tandis qu'une finition trop lisse empêche la rétention de lubrification. Intégrez des anneaux d'appui rigides en PTFE ou PEEK pour soutenir l'élastomère sous haute pression. La modification de la conception du presse-étoupe, par exemple en augmentant la largeur de la rainure pour s'adapter au gonflement chimique, constitue souvent une solution plus permanente que la simple installation d'un composé de caoutchouc différent.
Les élastomères haut de gamme nécessitent un investissement initial plus élevé mais améliorent considérablement la durée de vie opérationnelle. Dépenser davantage pour un matériau avancé comme le FFKM est justifié s’il élimine l’extrusion ou les attaques chimiques récurrentes dans les applications critiques. La réduction de la fréquence de maintenance, la prévention des pertes de fluides et l'optimisation de la disponibilité des équipements compensent facilement le prix d'achat plus élevé des joints hautes performances. Concentrez-vous sur la fiabilité à long terme plutôt que sur les coûts des composants à court terme. Lorsqu’une seule panne de pompe arrête une ligne de production entière, le coût du joint n’a plus d’importance par rapport à la valeur d’un fonctionnement ininterrompu.
Traiter le symptôme plutôt que la cause garantit des échecs répétés. Le remplacement d'un joint torique aplati par exactement le même matériau ignore la surcharge thermique qui a provoqué la déformation rémanente par compression. La confusion des modes de défaillance similaires conduit à des actions correctives incorrectes. Par exemple, traiter le gonflement chimique comme une dilatation thermique pourrait conduire à usiner un presse-étoupe plus grand, ce qui provoquerait alors une extrusion lorsque le système est mis sous pression. Un diagnostic précis reste la base d’une maintenance efficace. Vous devez rassembler tous les paramètres de fonctionnement, y compris les températures maximales, les pics de pression et la chimie du fluide, avant de sélectionner un remplacement.
Des techniques de retrait et d’installation inappropriées introduisent des risques immédiats. L'utilisation de tournevis, de pics métalliques ou de lames tranchantes pour extraire les joints des rainures provoque de graves rayures sur le presse-étoupe. Ces rayures créent des chemins de fuite qu’aucun nouveau joint ne peut combler. Forcer un joint sec dans un presse-étoupe étanche provoque une torsion et un biseautage immédiats. Laisser de vieux résidus de caoutchouc ou de la saleté dans la rainure empêche le nouveau joint de s'asseoir correctement. De mauvaises pratiques de manipulation annulent les avantages des matériaux de remplacement haut de gamme et garantissent une courte durée de vie au nouveau composant.
Mettre en œuvre un cadre strict pour le remplacement des joints. Utilisez des pics à joints toriques en laiton ou en plastique pour un retrait en toute sécurité. Nettoyez soigneusement le presse-étoupe avec des solvants approuvés pour éliminer les débris et le caoutchouc dégradé. Inspectez la rainure en métal nu pour déceler des rayures ou des piqûres avant d'installer le nouveau joint. Sélectionnez une lubrification appropriée, compatible à la fois avec l'élastomère et le support système. Vérifiez les pratiques d'installation en vous assurant que le joint repose uniformément sans se tordre. Des protocoles standardisés évitent les erreurs humaines et garantissent des performances d’étanchéité fiables tout au long des équipes de maintenance.
L’inspection régulière des joints toriques est l’un des moyens les plus efficaces de prévenir les défaillances inattendues des joints et d’améliorer la fiabilité des équipements. En identifiant avec précision les modèles d'usure, en sélectionnant les matériaux appropriés et en résolvant les problèmes matériels, les fabricants peuvent prolonger la durée de vie des joints, réduire les temps d'arrêt et optimiser les coûts de maintenance.
Le choix d’un partenaire d’étanchéité expérimenté est tout aussi important pour des performances à long terme. Cixi Lixu se spécialise dans la fabrication de joints toriques de haute qualité, de solutions d'étanchéité personnalisées et de composants en caoutchouc de précision pour les applications industrielles, hydrauliques, pneumatiques et automobiles. Grâce à une technologie de fabrication avancée, un contrôle de qualité strict et une vaste expertise industrielle, l'entreprise aide ses clients à améliorer la fiabilité de l'étanchéité et à maximiser les performances des équipements.
Vérifiez votre inventaire actuel de joints pour vous assurer que les matériaux correspondent aux conditions de fonctionnement de votre équipement.
Consultez les tableaux de compatibilité chimique pour les fluides et agents de nettoyage spécifiques de votre système avant de sélectionner des élastomères de remplacement.
Mettez en œuvre une liste de contrôle d’inspection standardisée pour le personnel de maintenance afin de documenter avec précision les modèles d’usure.
Équipez votre équipe de maintenance d'outils de retrait appropriés en laiton ou en plastique pour éviter d'endommager le matériel.
R : Un joint torique aplati indique une déformation rémanente à la compression. L'élastomère a perdu sa capacité à reprendre sa forme circulaire initiale. Cela résulte généralement de températures de fonctionnement excessives, d'une compression excessive lors de l'installation ou de l'utilisation d'un matériau ayant une faible résistance à la compression.
R : Les dommages chimiques se manifestent généralement par un gonflement, un ramollissement extrême ou un caractère collant. Vous pouvez également observer des cloques, des poches, des piqûres en surface ou une perte complète de l'intégrité physique où le matériau s'effrite ou se déchire facilement sous une légère tension.
R : Des fissures circonférentielles se produisent en raison d’une combinaison d’aplatissement sévère (résistance à la compression) et de fissuration sous contrainte environnementale. À mesure que le matériau s'aplatit et durcit sous l'effet de la chaleur ou d'une exposition chimique, la contrainte interne provoque la rupture du joint le long de la surface aplatie.
R : Empêchez l'extrusion en réduisant les écarts entre le matériel d'accouplement, en améliorant les tolérances du matériel ou en utilisant un composé élastomère plus dur. L'intégration d'anneaux d'appui anti-extrusion fournit un support structurel essentiel du côté basse pression du presse-étoupe.
R : Non. Ne réutilisez jamais un joint torique après son retrait. Même s’il semble parfaitement rond, il présente une usure microscopique, un historique de contraintes internes et une légère déformation. La réutilisation des joints augmente considérablement le risque de fuites imprévisibles et de défaillance catastrophique.
R : La dégradation thermique provoque le durcissement de l’ensemble du joint, sa fissuration radiale et sa fragilité en raison d’une chaleur excessive. L'extrusion implique un écaillage physique, un grignotage et des bords froncés localisés du côté basse pression, provoqués par une pression élevée forçant le matériau dans les espaces de dégagement.


