
Просмотры: 0 Автор: Редактор сайта Время публикации: 23 июля 2026 г. Происхождение: Сайт


Незначительный отказ компонента может привести к огромным эксплуатационным потерям на предприятии. За катастрофическим выходом из строя уплотнений часто следуют незапланированные простои, опасности для окружающей среды и серьезные повреждения оборудования. Реактивное обслуживание игнорирует коренные причины деградации. Замена уплотнений только после возникновения утечки гарантирует усугубление механических неисправностей и периодических затрат на замену. Группам технического обслуживания необходим систематический, основанный на фактических данных подход для диагностики проблем до того, как произойдет полный сбой. Это комплексное руководство по проверке износа уплотнительных колец обеспечивает четкую основу для выявления характера износа и определения основных причин. Вы узнаете, как точно диагностировать повреждения, выбирать правильный материал и выполнять модернизацию оборудования, предотвращающую повторные утечки. Мы уделяем особое внимание практической диагностике в полевых условиях, а не теоретическим догадкам, гарантируя, что ваша следующая установка уплотнения прослужит долго.
Визуальный осмотр – это только первый шаг; физические и размерные испытания являются обязательными для выявления ранней стадии сжатия, охрупчивания и химического воздействия.
Многие виды отказов имеют одинаковые симптомы (например, монтажные разрезы или экструзия под высоким давлением); Чтобы избежать ошибочного диагноза, необходим судебно-диагностический подход.
Точное сопоставление конкретных видов отказов (например, экструзии, взрывной декомпрессии, термической деградации) с их симптомами предотвращает ошибочный диагноз и определяет точную необходимую модернизацию материала.
Обновление материала уплотнительного кольца без учета допусков оборудования или конструкции сальника часто приводит к повторным сбоям.
Внедрение стандартизированного протокола проверки и анализа первопричин снижает количество ложных диагнозов отказов и оптимизирует долгосрочные бюджеты на техническое обслуживание.
Оглавление
Катастрофический выход из строя уплотнения выходит далеко за рамки стоимости замены эластомера. Потеря жидкости создает непосредственную угрозу безопасности на полу предприятия, часто приводя к случаям скольжения и падения. Перепады давления останавливают производственные линии и снижают эффективность гидравлической системы. Когда гидравлический цилиндр теряет давление из-за обходного уплотнения, оборудование смещается, что может привести к падению тяжелых грузов. Утечки в окружающей среде вызывают проблемы со строгим соблюдением нормативных требований и крупные штрафы со стороны органов по охране окружающей среды. Успешная программа технического обслуживания максимально увеличивает среднее время наработки на отказ (MTBF). Это становится возможным благодаря точной идентификации износа. Точно понимая, как и почему уплотнение ухудшается, группы технического обслуживания могут осуществлять постоянные корректирующие действия, а не временные исправления. Вы перестанете заменять одно и то же уплотнение каждый месяц и начнете определять место отказа.
Традиционная модель работы до отказа требует затрат на техническое обслуживание и гарантирует непредсказуемые простои. Ожидание видимой утечки означает, что внутренние повреждения уже достигли критического состояния. Плановые профилактические проверки выявляют проблемы на ранней стадии. Выявление ранних признаков Износ уплотнительного кольца позволяет принимать более разумные решения о покупке сменных эластомеров. Руководители предприятий могут перейти от постоянной борьбы с пожарами к стратегической модернизации компонентов на основе эмпирических данных об износе. Когда вы отключаете насос для планового обслуживания, осмотр уплотнений дает четкое представление о внутренней рабочей среде. Эти данные позволяют корректировать интервалы технического обслуживания, менять типы жидкостей или обновлять материалы уплотнений до того, как произойдет катастрофический выброс.
Визуальный осмотр требует достаточного освещения и увеличения. Если полагаться на невооруженный глаз в слабоосвещенной среде, растения могут пропустить дефекты. Внимательно осмотрите поверхность на наличие волдырей, оспин, ямок и перфораций. Осмотрите верхнюю, нижнюю и боковые стороны уплотнения независимо друг от друга. Определите любые выступы, разрывы или зазубрины. Эти поверхностные аномалии часто указывают на конкретные стрессовые факторы окружающей среды. Используйте ювелирную лупу с 10-кратным увеличением или цифровой микроскоп, чтобы обнаружить мелкие микротрещины и микротрещины на поверхности. Микроскопические повреждения часто предшествуют массивным структурным разрушениям. При проверке осторожно очистите уплотнение безворсовой тканью и мягким совместимым растворителем, чтобы удалить остатки системных жидкостей, которые могут скрыть дефекты поверхности.
Визуальные проверки часто не учитывают внутренние структурные изменения. Тактильные испытания показывают гибкость и упругость эластомера. Аккуратно согните и согните уплотнитель. Ощупывайте жесткие или хрупкие участки. Затвердевание, охрупчивание и потеря прочности на разрыв указывают на термическую или химическую деградацию. Здоровый эластомер должен вернуться к своей первоначальной форме сразу после растяжения. Если материал кажется липким, слишком мягким или крошится под давлением, он потерял свою физическую целостность. Вы также можете использовать твердомер по Шору А, чтобы измерить твердость использованного уплотнения и сравнить ее со характеристиками нового уплотнения. Значительное увеличение твердости по твердости напрямую указывает на тепловое старение или определенные виды химического воздействия.
Точное измерение отделяет субъективное наблюдение от объективных данных. Используйте калиброванные цифровые штангенциркули и микрометры для измерения уменьшения поперечного сечения. Сравните совершенно новое, идеально круглое поперечное сечение с изношенным, деформированным или некруглым профилем. Измерьте уплотнение в нескольких точках по его окружности, чтобы проверить неравномерность износа. Неравномерный износ часто указывает на несоосность оборудования или боковую нагрузку на шток цилиндра. Измерьте выравнивание уплотняемой поверхности. Внимательно посмотрите на скрытые трещины по окружности внутри этих плоских поверхностей, которые указывают на сильное напряжение сжатия. Для уплотнений большого диаметра используйте ленту для точного измерения внутреннего диаметра и проверки на растяжение или сжатие, вызванное несовместимостью жидкостей.
Тест погружением имитирует условия эксплуатации, чтобы выявить скрытые уязвимости. Погрузите уплотнительное кольцо в контейнер с жидкостью, наполненный системной средой или чистящими средствами. Контролируйте установку на наличие микроутечек, химического набухания или изменений объема в течение периода от 48 до 72 часов. Поддерживайте фактическую рабочую температуру жидкости, используя нагретую ванну, поскольку тепло ускоряет химические реакции. Наблюдайте за появлением пузырьков, что указывает на проникновение газа или внутреннее образование пустот. Следите за разрушением материала, изменением цвета или помутнением жидкости. Измерьте объем и вес уплотнения до и после испытания. Увеличение объема, превышающее 10 %, обычно указывает на то, что эластомер несовместим с жидкостью и выйдет из строя при эксплуатации.
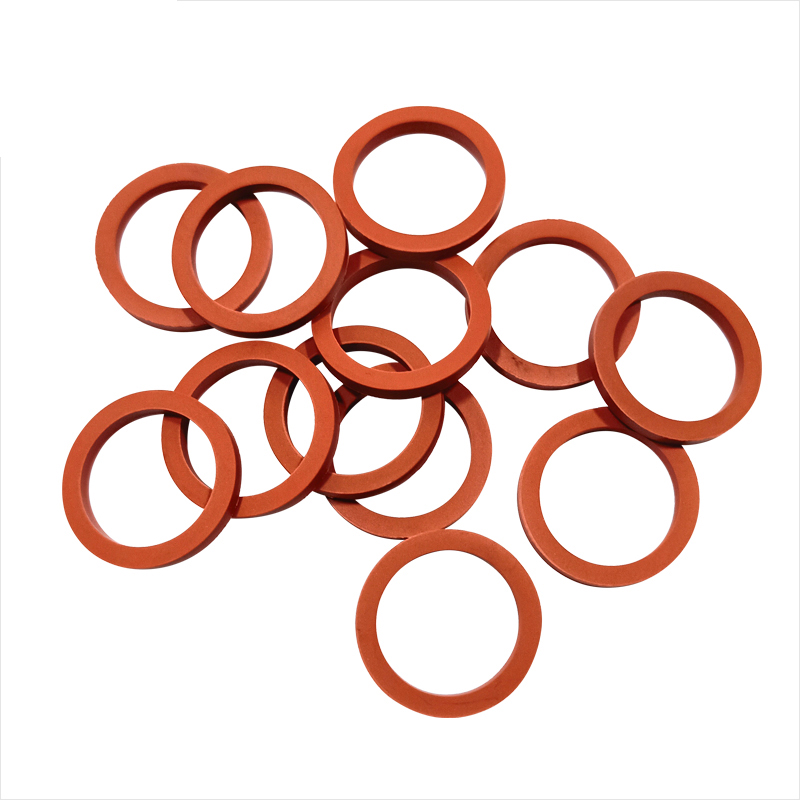
Сжатие проявляется как необратимая потеря круглого сечения. Уплотнительное кольцо не может вернуться к своей первоначальной форме и теряет свой идеально круглый профиль. Он образует плоские поверхности в местах контакта с оборудованием. Как только эластомер затвердевает, он больше не может сохранять силу уплотнения по отношению к поверхностям оборудования, что приводит к немедленной утечке при падении давления в системе или колебаниях температуры.
Чрезмерные рабочие температуры, разрушающие поперечные связи полимера.
Неправильный выбор материала, которому не хватает присущей ему стойкости к остаточной деформации при сжатии.
Чрезмерное сжатие при первоначальной установке из-за неправильной глубины сальника.
Неполное отверждение эластомера в процессе производства.
Экструзия оставляет уплотнение с оборками по краям и пожеванным или сколотым видом. Это повреждение обычно происходит на стороне низкого давления железы. Высокое давление в системе заставляет эластомер проникать в зазор между сопрягаемыми поверхностями оборудования. В результате циклов давления материал сжимается и отрывается.
Слишком большие зазоры между поршнем и отверстием цилиндра.
Скачки давления в системе превышают физические пределы материала.
Использование эластомера, твердость которого слишком мягка для данного применения.
Отсутствие необходимых противовыдавливающих опорных колец в системах высокого давления.
Расширение оборудования из-за высоких температур, что приводит к увеличению экструзионного зазора.
Химическое воздействие радикально изменяет физические свойства эластомера. Симптомы включают поверхностные волдыри, оспины, увеличение размеров из-за отека или сильное размягчение и липкость. Материал может потерять всю прочность на разрыв и легко разорваться. В некоторых случаях химическое вещество экстрагирует пластификаторы, в результате чего уплотнение сжимается и затвердевает, а не набухает.
Прямая химическая несовместимость выбранного эластомера и системной среды.
Воздействие агрессивных чистящих средств, используемых при мойке.
При монтаже применялись несовместимые монтажные смазки.
Изменение состава системной жидкости или добавление присадок послепродажного обслуживания.
Термическая деградация разрушает полимерные цепи внутри эластомера. Симптомы включают радиальное растрескивание, сильное затвердевание и блестящий глянцевый вид поверхности. Уплотнение теряет всякую гибкость и может сломаться при сгибании. Длительное воздействие высокой температуры выпекает пластификаторы из резины, оставляя хрупкую оболочку, которая не может отслеживать движение оборудования.
Рабочие температуры, превышающие максимальные температурные пределы выбранного материала.
Локализованные горячие точки внутри оборудования, например, возле выпускных коллекторов.
Фрикционное тепло, возникающее при высокоскоростной динамической езде на велосипеде без достаточной смазки.
Быстрое термоциклирование, которое усиливает структуру полимера.
Взрывная декомпрессия происходит при использовании газа под высоким давлением. Симптомы включают глубокие внутренние трещины, поверхностные волдыри и случайные разрывы уплотнения. Газ проникает в эластомер под высоким давлением. Когда в системе происходит резкое падение давления, захваченный газ резко расширяется, разрывая материал изнутри наружу. Этот вид отказа часто оставляет нетронутой внешнюю круглую форму, разрушая при этом внутреннюю структуру.
Быстрая разгерметизация газовых систем.
Использование эластомеров с низким модулем сдвига и плохой прочностью на разрыв.
Выбор материалов, обладающих высокой проницаемостью для конкретного системного газа.
Не указаны составы, устойчивые к быстрой газовой декомпрессии (RGD).
Повреждение установки происходит еще до того, как оборудование начнет работать. Симптомы включают чистые порезы, зачистку, зазубрины или перекручивание поверхности «парикмахерской палкой». Это повреждение создает непосредственные пути утечки. Уплотнение выйдет из строя во время первоначального испытания под давлением или вскоре после запуска.
Надевание уплотнительного кольца на острую резьбу или шлицы без защитных втулок.
Отсутствие надлежащей смазки приводит к перекатыванию и перекручиванию уплотнения в канавке.
Неправильная конструкция сальника или неправильный размер, из-за чего уплотнение попадает в пространства, вызывающие разрез внешних слоев.
Используйте острые металлические инструменты, такие как отвертки, чтобы установить уплотнение на место.
Защемление уплотнения между сопрягаемыми поверхностями фурнитуры во время сборки.
Чтобы дифференцировать повреждения, вызванные экструзией и установкой, необходимо внимательно следить за кромками среза. Чистые механические порезы с гладкими поверхностями указывают на повреждение при монтаже. Скорее всего, уплотнение было порезано острым инструментом или плохо обработанной фаской. И наоборот, экструзия под высоким давлением создает жеванные, оборчатые и рваные края. Повреждения в результате экструзии конкретно совпадают с зазором низкого давления, тогда как установочные порезы могут появиться в любом месте уплотнения, часто совпадая с шагом резьбового компонента, через который оно было протянуто.
Нагревание и химические вещества разрушают эластомеры, но оставляют разные следы. Термическое охрупчивание вызывает сильное упрочнение, блестящую поверхность и радиальное растрескивание при изгибе. Материал становится хрупким и трескается. Химическое разложение обычно вызывает набухание, сильное размягчение, липкость или поверхностное образование пузырей. Хотя некоторые химические вещества могут экстрагировать пластификаторы и вызывать затвердевание, термическое повреждение редко вызывает массивное объемное набухание, связанное с несовместимостью жидкостей.
Режим отказа |
Первичные симптомы |
Ключевое отличие |
Общая основная причина |
|---|---|---|---|
Экструзия |
Жеваные, рваные, оборчатые края |
Повреждение локализовано на стороне низкого давления |
Высокое давление, большие зазоры |
Монтажные вырезы |
Чистые срезы, зачистка, надрезы |
Гладкие поверхности среза, произвольные местоположения |
Острая резьба, отсутствие смазки. |
Термическое охрупчивание |
Затвердевание, радиальное растрескивание, блестящая поверхность. |
Потеря гибкости, щелкает при сгибании. |
Чрезмерные рабочие температуры |
Химическая атака |
Отек, размягчение, липкость, волдыри |
Увеличение размеров, липкая текстура. |
Несовместимость жидкостей |
Набор сжатия |
Плоские поверхности, потеря округлости |
Остаточная деформация, соответствующая железу |
Высокая температура, чрезмерное сжатие |
Взрывная декомпрессия |
Внутренние трещины, поверхностные волдыри |
Повреждение происходит изнутри материала. |
Резкие падения давления в газовых системах |
Выбор подходящего материала для замены требует оценки конкретных данных об износе. Нитрил (Buna-N) обеспечивает превосходную маслостойкость, но выходит из строя при высоких температурах. Viton (FKM) выдерживает более высокие температуры и более широкое химическое воздействие, что делает его стандартным обновлением промышленной гидравлики. FFKM обеспечивает максимальную химическую и термическую стойкость в экстремальных условиях, например, на химических перерабатывающих заводах. Всегда оценивайте компромисс между термостойкостью, химической совместимостью и физической долговечностью. Для статических применений, испытывающих большие зажимные усилия, выбирайте материалы, устойчивые к сжатию. Не думайте, что более твердый материал всегда лучше; Уплотнение с высокой твердостью может противостоять экструзии, но не может эффективно герметизировать жидкости низкого давления.
Замена эластомерного материала не может исправить плохую конструкцию оборудования. Если выдавливание происходит неоднократно, необходимо ужесточить допуски оборудования, чтобы уменьшить зазоры. Улучшите качество поверхности, чтобы предотвратить абразивный износ во время динамической езды на велосипеде. Слишком шероховатая поверхность действует как наждачная бумага, а слишком гладкая предотвращает удержание смазки. Встроенные жесткие опорные кольца из ПТФЭ или ПЭЭК для поддержки эластомера под высоким давлением. Изменение конструкции сальника, например увеличение ширины канавок для компенсации химического разбухания, часто обеспечивает более надежное решение, чем простая установка другой резиновой смеси.
Эластомер премиум-класса требует более высоких первоначальных инвестиций, но значительно увеличивает срок службы. Увеличение расходов на такой современный материал, как FFKM, оправдано, если он исключает повторяющуюся экструзию или химическое воздействие в критически важных областях применения. Сокращение частоты технического обслуживания, предотвращение потерь жидкости и максимальное увеличение времени безотказной работы оборудования легко компенсируют более высокую закупочную цену высокопроизводительных уплотнений. Сосредоточьтесь на долгосрочной надежности, а не на краткосрочных затратах на компоненты. Когда отказ одного насоса приводит к остановке всей производственной линии, стоимость уплотнения становится несущественной по сравнению с ценностью бесперебойной работы.
Лечение симптома, а не причины, гарантирует повторный провал. Замена сплющенного уплотнительного кольца на точно такой же материал игнорирует тепловую перегрузку, вызвавшую остаточное сжатие. Смешение схожих режимов отказа приводит к неправильным корректирующим действиям. Например, если рассматривать химическое набухание как тепловое расширение, то это может привести к механической обработке сальника большего размера, что затем приведет к экструзии при повышении давления в системе. Точная диагностика остается основой эффективного технического обслуживания. Прежде чем выбирать замену, необходимо собрать все рабочие параметры, включая пиковые температуры, скачки давления и химический состав жидкости.
Неправильные методы снятия и установки создают непосредственный риск. Использование отверток, металлических щипцов или острых лезвий для извлечения уплотнений из канавок может привести к серьезным царапинам сальника. Эти царапины создают пути утечки, которые не может заполнить новое уплотнение. Принудительное вдавливание сухого уплотнения в тугой сальник приводит к немедленному скручиванию и скалыванию. Остатки старой резины или грязь в канавке препятствуют правильной посадке нового уплотнения. Неправильные методы обращения сводят на нет преимущества замены материалов премиум-класса и гарантируют короткий срок службы нового компонента.
Внедрите строгие правила замены уплотнений. Для безопасного снятия используйте латунные или пластиковые щупы для уплотнительных колец. Тщательно очистите сальник утвержденными растворителями, чтобы удалить мусор и испорченную резину. Перед установкой нового уплотнения проверьте оголенную металлическую канавку на наличие царапин и выбоин. Выбирайте подходящую смазку, совместимую как с эластомером, так и с системной средой. Проверьте правильность установки, убедившись, что уплотнение сидит ровно, без перекручивания. Стандартизированные протоколы предотвращают человеческие ошибки и обеспечивают надежную работу уплотнений во время всех смен технического обслуживания.
Регулярная проверка уплотнительных колец — один из наиболее эффективных способов предотвращения непредвиденных повреждений уплотнений и повышения надежности оборудования. Точно определяя характер износа, выбирая подходящие материалы и решая проблемы с оборудованием, производители могут продлить срок службы уплотнений, сократить время простоев и оптимизировать затраты на техническое обслуживание.
Выбор опытного партнера по герметизации не менее важен для долгосрочной работы. Cixi Lixu специализируется на производстве высококачественных уплотнительных колец, индивидуальных уплотнительных решений и прецизионных резиновых компонентов для промышленного, гидравлического, пневматического и автомобильного применения. Благодаря передовым технологиям производства, строгому контролю качества и обширному отраслевому опыту компания помогает клиентам повысить надежность уплотнений и максимизировать производительность оборудования.
Проверьте текущий запас уплотнений, чтобы убедиться, что материалы соответствуют условиям эксплуатации вашего оборудования.
Прежде чем выбирать сменные эластомеры, ознакомьтесь с таблицами химической совместимости конкретных системных жидкостей и чистящих средств.
Внедрите стандартизированный контрольный список проверок для обслуживающего персонала, чтобы точно документировать характер износа.
Обеспечьте свою команду технического обслуживания подходящими инструментами для снятия латуни или пластика, чтобы предотвратить повреждение оборудования.
A: Сплющенное уплотнительное кольцо указывает на компрессию. Эластомер потерял способность возвращаться к своей первоначальной круглой форме. Обычно это происходит из-за чрезмерных рабочих температур, чрезмерного сжатия во время установки или использования материала с плохой устойчивостью к сжатию.
Ответ: Химическое повреждение обычно проявляется в виде набухания, сильного размягчения или липкости. Вы также можете наблюдать на поверхности волдыри, выбоины, ямки или полную потерю физической целостности, когда материал легко крошится или рвется при небольшом натяжении.
Ответ: Расколы по окружности возникают из-за сочетания сильного сплющивания (остаточной деформации при сжатии) и растрескивания под воздействием окружающей среды. Поскольку материал выравнивается и затвердевает под действием тепла или химического воздействия, внутреннее напряжение приводит к расколу уплотнения по сплющенной поверхности.
О: Предотвратите экструзию, уменьшив зазоры между сопрягаемыми деталями, улучшив допуски деталей или используя более твердый эластомерный состав. Интегрированные опорные кольца, предотвращающие выдавливание, обеспечивают существенную структурную поддержку на стороне низкого давления сальника.
О: Нет. Никогда не используйте повторно уплотнительное кольцо после снятия. Даже если он выглядит идеально круглым, он имеет микроскопический износ, историю внутренних напряжений и небольшую деформацию. Повторное использование уплотнений резко увеличивает риск непредсказуемых утечек и катастрофических поломок.
Ответ: Термическая деградация приводит к тому, что все уплотнение затвердевает, растрескивается радиально и становится хрупким из-за чрезмерного нагрева. Экструзия включает в себя физическое выкрашивание, высечку и гофрированные края, локализованные на стороне низкого давления, вызванные высоким давлением, заставляющим материал проникать в зазоры.


